TDS i SDS: dwa różne dokumenty
Producenci filamentów publikują zwykle dwa dokumenty. Karta techniczna (TDS) opisuje właściwości materiału: mechaniczne, cieplne, fizyczne, a także zalecane temperatury druku, suszenia i warunki przygotowania próbek. Karta charakterystyki (SDS, dawniej MSDS) dotyczy bezpieczeństwa: zagrożeń, postępowania z materiałem, ochrony przy pracy i utylizacji. W Unii Europejskiej wymagania dla kart charakterystyki wynikają z rozporządzenia REACH.
Ten artykuł skupia się na karcie technicznej, bo to z niej pochodzą liczby porównywane przy wyborze materiału. Na końcu znajdziesz krótką ściągę, czego szukać w SDS. Jeśli dopiero wybierasz między podstawowymi tworzywami, zacznij od porównania PLA czy PETG, a do karty sięgnij, gdy potrzebujesz konkretnych wartości.
Właściwości mechaniczne i ich normy
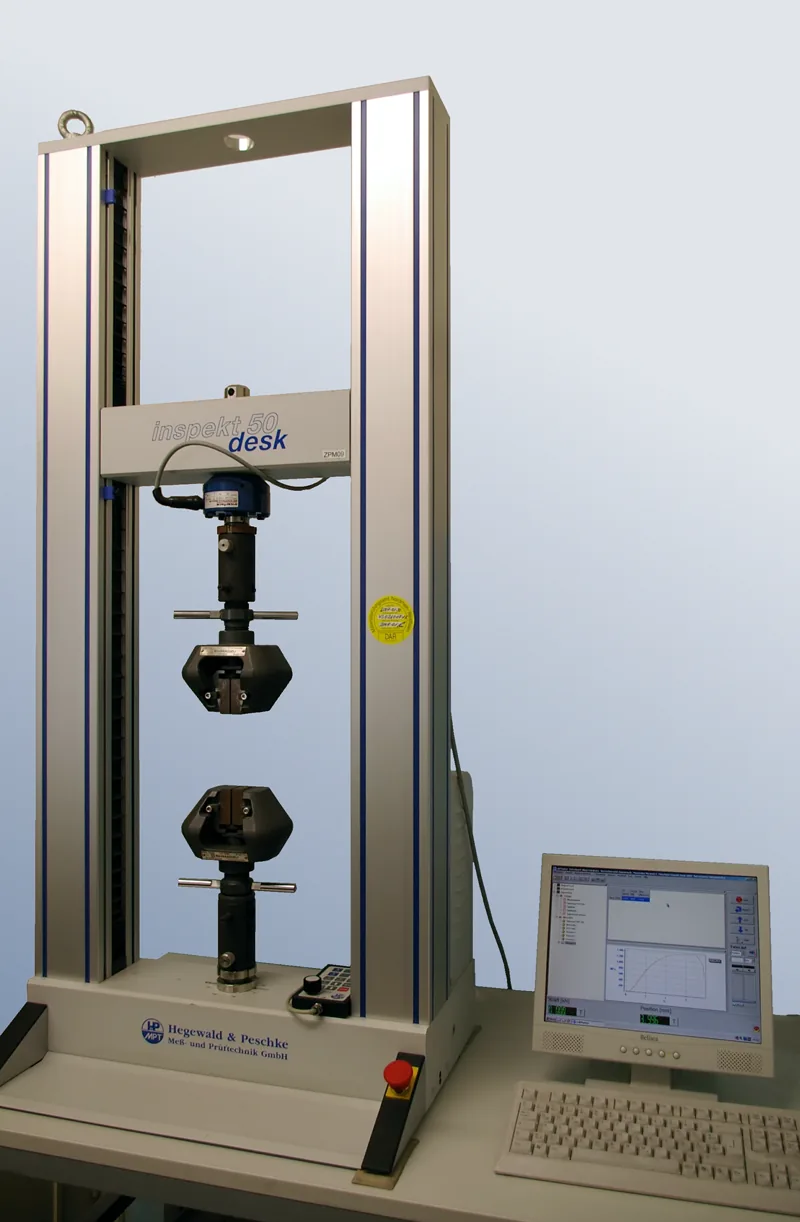
Większość kart podaje te same grupy parametrów, mierzone według norm ISO lub ich amerykańskich odpowiedników ASTM. Poniższa tabela zbiera najważniejsze z nich wraz z praktycznym znaczeniem.
| Parametr w karcie | Norma (typowo) | Jednostka | Co mówi w praktyce |
|---|---|---|---|
| Wytrzymałość na rozciąganie (tensile strength) | ISO 527 / ASTM D638 | MPa | Jakie naprężenie próbka przenosi przy rozciąganiu, zanim się zerwie lub uplastyczni |
| Moduł Younga (tensile modulus) | ISO 527 | MPa | Sztywność: im wyższy, tym mniej część ugina się pod tym samym obciążeniem |
| Wydłużenie przy zerwaniu (elongation at break) | ISO 527 | % | Jak bardzo materiał się rozciągnie przed pęknięciem; małe wartości oznaczają kruchość |
| Wytrzymałość i moduł przy zginaniu (flexural) | ISO 178 | MPa | Zachowanie belki zginanej, bliższe pracy uchwytów i wsporników |
| Udarność Charpy | ISO 179 | kJ/m² | Energia pochłonięta przy złamaniu próbki uderzeniem wahadła; z karbem lub bez |
| Udarność Izod | ISO 180 / ASTM D256 | kJ/m² (ISO) lub J/m (ASTM) | Podobny test, ale próbka zamocowana jednostronnie; nie porównuj wprost z Charpy |
Wytrzymałość i sztywność to różne cechy. Materiał może być sztywny, ale kruchy, jak typowe PLA z małym wydłużeniem przy zerwaniu, albo mniej sztywny i bardziej ciągliwy. Do części, która ma się nie uginać, patrz najpierw na moduł. Do części narażonej na uderzenia lub zatrzaskiwanej przy montażu ważniejsze są wydłużenie i udarność.
Udarność: Charpy, Izod, karb i jednostki
W teście Charpy’ego próbkę podpartą na obu końcach uderza się wahadłem pośrodku, po stronie przeciwnej do karbu, i mierzy pochłoniętą energię. Dla tworzyw stosuje się normę ISO 179. W teście Izoda próbka jest zamocowana jednostronnie jak wspornik, a wahadło uderza w jej wolny koniec. Wersja ISO 180 podaje wynik na jednostkę pola przekroju, a ASTM D256 zwykle na jednostkę grubości, więc liczby z obu norm nie są porównywalne.
Kluczowe jest też, czy próbka miała karb. Karb skupia naprężenia i sprzyja kruchemu pękaniu, dlatego udarność z karbem jest niższa niż bez karbu. W karcie PA12 z włóknem węglowym jednego z producentów to około 10 kJ/m² z karbem wobec około 34 kJ/m² bez karbu, dla próbek z tego samego kierunku druku. Porównując dwa filamenty, upewnij się, że obie wartości są „notched” albo obie „unnotched”. Dobrze też wiedzieć, że ostre naroża i otwory w części działają podobnie do karbu, więc projekt z zaokrągleniami lepiej wykorzysta udarność materiału.
Właściwości cieplne, fizyczne i parametry druku
- HDT według ISO 75: temperatura, w której obciążona belka ugina się o 0,25 mm. Sprawdź, czy podano ją przy 0,45 MPa czy przy 1,8 MPa. Szczegóły w artykule o odporności temperaturowej materiałów.
- Temperatura mięknienia Vicata według ISO 306 i temperatura zeszklenia Tg mierzona metodą DSC. Uzupełniają HDT, ale nie zastępują go przy częściach obciążonych.
- Gęstość według ISO 1183, w g/cm³. Mówi, ile waży część o danej objętości; w przykładowych kartach PLA bez włókna ma około 1,17 g/cm³, a PLA z włóknem węglowym około 1,29 g/cm³.
- Wskaźnik płynięcia (melt index) w g/10 min przy podanej temperaturze i obciążeniu. Przydaje się głównie przy ustawianiu druku.
- Zalecane temperatury dyszy i stołu, chłodzenie, suszenie i ewentualne wyżarzanie. To dane dla drukarni, ale pokazują też, czy materiał jest wymagający, na przykład potrzebuje zamkniętej komory lub hartowanej dyszy.
Dlaczego wartości z karty nie przenoszą się 1:1 na wydruk
Po pierwsze, próbka nie jest Twoją częścią. Producent filamentu PolyLite PLA drukuje próbki z wypełnieniem 100%, z dwoma obrysami i z określoną temperaturą dyszy. Typowy wydruk użytkowy ma wypełnienie częściowe, inną grubość ścianek i inny kształt, a więc inny rozkład naprężeń. Wytrzymałość części z wypełnieniem 20% nie będzie równa wytrzymałości litej próbki.
Po drugie, liczy się orientacja. Karty, które podają wartości osobno dla kierunku X-Y i dla osi Z, pokazują skalę anizotropii. W karcie PolyLite PLA wytrzymałość na rozciąganie wynosi około 52 MPa w płaszczyźnie stołu i około 41 MPa w osi Z, a wydłużenie przy zerwaniu spada z około 6% do niecałych 2%. W karcie PLA z włóknem węglowym tego samego producenta różnica jest jeszcze większa: około 31 MPa wobec około 15 MPa. Jeśli karta podaje jedną liczbę bez orientacji, nie wiesz, którego kierunku dotyczy, więc nie zakładaj, że opisuje słabszą oś Z.
Po trzecie, sposób wykonania próbki. Część kart podaje wartości z próbek drukowanych, a część z próbek formowanych wtryskowo z tego samego tworzywa. Próbka wtryskowa nie ma warstw, więc jej wyniki są zwykle bliższe właściwościom samego polimeru niż wydrukowi. Jeśli karta nie mówi, jak przygotowano próbki, traktuj liczby jako górną granicę. Nic dziwnego, że producenci zastrzegają, iż wartości z karty służą do porównań, a nie do projektowania ani kontroli jakości.
Jak porównywać filamenty różnych producentów
- Ta sama norma. ISO 527 i ASTM D638 to podobne, ale nie identyczne testy rozciągania; udarności Izod według ISO i ASTM nie da się porównać wprost.
- Ten sam kierunek próbki. Porównuj X-Y z X-Y i Z z Z.
- Te same warunki. HDT przy tym samym obciążeniu, udarność z karbem lub bez, poliamid w stanie suchym lub nasyconym wilgocią.
- Rozrzut wyników. Wartość z odchyleniem, na przykład 52,3 ± 0,3 MPa, mówi więcej niż sama liczba; różnica mniejsza niż rozrzut nie jest różnicą.
- Jedna karta zamiast wielu. Najbardziej wiarygodne jest porównanie materiałów tego samego producenta, badanych w jednym laboratorium tą samą procedurą.
Ostrożnie z nazwami handlowymi. Dwa filamenty opisane jako PLA-CF mogą się znacznie różnić udziałem włókna i bazą, a dodatek włókna nie zawsze podnosi wytrzymałość, co opisuje artykuł o filamentach z włóknem węglowym i szklanym. Przegląd głównych grup tworzyw zawiera artykuł o rodzajach filamentów do druku 3D, a opisy tworzyw dostępnych w Fabrix3D znajdziesz na stronie materiałów do druku 3D.
Czego szukać w karcie charakterystyki (SDS)
Karta charakterystyki ma według systemu GHS 16 stałych sekcji. Dla użytkownika filamentu lub gotowej części najważniejsze są zwykle cztery z nich.
- Sekcja 2, identyfikacja zagrożeń: czy materiał jest klasyfikowany jako niebezpieczny.
- Sekcja 7, postępowanie z substancjami i ich magazynowanie: warunki przechowywania.
- Sekcja 8, kontrola narażenia i środki ochrony indywidualnej: na przykład zalecenia dotyczące pyłu przy obróbce kompozytów.
- Sekcja 10, stabilność i reaktywność, oraz sekcja 13, postępowanie z odpadami: co dzieje się z materiałem w wysokiej temperaturze i jak go utylizować.
SDS nie zastępuje dopuszczeń do kontaktu z żywnością ani certyfikatów, na przykład trudnopalności. Jeśli część musi spełniać takie wymagania, potrzebujesz osobnych dokumentów dla konkretnego materiału i procesu. Swoje wymagania możesz opisać w uwagach technicznych w wycenie online.