Czym jest nylon i jakie są jego odmiany
Nylon to potoczna nazwa poliamidów, czyli tworzyw, w których łańcuchy polimeru łączą wiązania amidowe. Poszczególne odmiany oznacza się liczbami, na przykład PA6, PA66 i PA12, i różnią się one temperaturą topnienia i chłonnością wody. PA6 topi się w około 215–218 °C, a jego temperatura zeszklenia to zaledwie około 47 °C. PA12 topi się w 178–180 °C, najniżej spośród ważnych technicznie poliamidów, i dzięki dłuższemu łańcuchowi węglowodorowemu chłonie mniej wody.
W druku FDM spotyka się filamenty z czystego PA6 lub PA12, ich kopolimery i mieszanki, a także kompozyty z włóknem węglowym (PA-CF) lub szklanym (PA-GF). Każdy z tych materiałów drukuje się nieco inaczej, dlatego parametry zawsze warto brać z karty konkretnego filamentu, a nie z ogólnej nazwy „nylon”.
Wytrzymałość, elastyczność i odporność na ścieranie
Nylon jest twardy, a jednocześnie częściowo elastyczny: pod obciążeniem raczej się ugina, niż pęka. Ma wysoką udarność i dobrą odporność na ścieranie. Według Wikipedii PA12 ma twardość, wytrzymałość na rozciąganie i odporność na ścieranie zbliżone do PA6 i PA66, a do tego jest odporny chemicznie i niewrażliwy na pękanie naprężeniowe. To połączenie sprawia, że poliamid dobrze znosi pracę w ruchu: zęby kół, zawiasy i zatrzaski, które wielokrotnie się uginają, rzadziej pękają niż w sztywnym, kruchym PLA.
Przy elementach ślizgowych sama odporność na ścieranie nie zawsze wystarcza. Do tulei i łożysk ślizgowych, które pracują na wale, stosuje się filamenty tribologiczne, takie jak iglidur I150PF, opracowane specjalnie pod kątem niskiego tarcia i zużycia.
Chłonność wilgoci: PA6 a PA12
Poliamidy są higroskopijne, czyli chłoną wilgoć z powietrza. Wikipedia podaje, że PA6 wchłania do około 2,4% swojej masy wody. W porównaniu kompozytów 3DXTech podaje dla PA6-CF (wartość dla bazowego PA6) 3–9% masy, a dla PA12-CF poniżej 1%. Liczby z różnych źródeł nie są porównywalne wprost, bo zależą od warunków badania, ale kierunek jest jasny: PA12 jest znacznie mniej wrażliwy na wilgoć niż PA6.
Wilgoć szkodzi na dwóch etapach. Mokry filament podczas druku daje matową, chropowatą powierzchnię, drobne pęcherze i otwory oraz słabsze połączenie warstw. Gotowa część z bardziej chłonnego gatunku zmienia z kolei właściwości w wilgotnym otoczeniu: według Wikipedii woda wyraźnie obniża sztywność i granicę plastyczności PA6, za to zwiększa jego ciągliwość. Dlatego Simplify3D uznaje zwykły nylon za mało odpowiedni do bardzo wilgotnych warunków. Szczegóły suszenia i przechowywania opisuje poradnik o wilgoci i suszeniu filamentu.
Jak drukuje się nylon: temperatura, stół i komora
Simplify3D podaje dla nylonu temperaturę dyszy 225–265 °C, przy czym wiele filamentów potrzebuje około 250 °C, a część drukarek wymaga do tego w pełni metalowego hotendu. Stół grzany jest konieczny (70–90 °C), a przyczepność poprawia klej w sztyfcie albo powierzchnia PEI, często z dodatkiem obrzeża (brim) lub tratwy. Wentylator chłodzący wydruk nie jest wymagany, a sam materiał nie wydziela przy druku nieprzyjemnego zapachu.
Główną trudnością jest paczenie, szczególnie w gatunkach wysokotemperaturowych. Pomaga utrzymanie powietrza wokół wydruku w temperaturze około 45 °C, najlepiej w zamkniętej, grzanej komorze. Przed drukiem filament trzeba wysuszyć, a w trakcie trzymać w szczelnym pojemniku ze środkiem osuszającym. Producenci kompozytów podają konkretne programy suszenia, na przykład 80 °C przez 6 godzin lub 90 °C przez 4 godziny, zależnie od gatunku. Inne tworzywa o wysokiej odporności cieplnej opisuje poradnik Poliwęglan i materiały wysokotemperaturowe.
| Cecha | PA6 | PA12 | PA-CF (kompozyt) |
|---|---|---|---|
| Chłonność wilgoci | wysoka | niska | zależna od bazy: dla PA6-CF 3–9%, dla PA12-CF poniżej 1% (3DXTech) |
| Temperatura topnienia polimeru | ok. 215–218 °C | 178–180 °C | jak tworzywo bazowe |
| Skłonność do paczenia | wysoka | niższa | niższa niż czysty nylon |
| Sztywność | umiarkowana | umiarkowana | wysoka |
| Dysza i hotend | standardowa dysza, czasem hotend all-metal | standardowa dysza, czasem hotend all-metal | dysza hartowana |
| Typowe zastosowania | koła zębate, śruby, opaski | części w wilgotnym otoczeniu, zatrzaski | wsporniki, przyrządy, części maszyn |
Kompozyty PA-CF: sztywność i mniejsze paczenie
Dodatek ciętych włókien węglowych zwiększa sztywność i wytrzymałość, a jednocześnie ogranicza skurcz przy stygnięciu, więc wydruk jest stabilniejszy wymiarowo i mniej się paczy. W porównaniu 3DXTech PA6-CF ma wyższą sztywność w stanie suchym, ale też większą skłonność do paczenia, a PA12-CF jest bardziej udarny i lepiej znosi chemikalia. Ten sam producent podaje dla swojego PA12-CF temperaturę ciągłej pracy około 120 °C i HDT około 150 °C, a dla PA6-CF odpowiednio około 140 °C i 175 °C, bez podania obciążenia przy pomiarze HDT. To wartości konkretnych filamentów jednego producenta, a nie właściwości każdego kompozytu nylonowego.
Ceną są wymagania sprzętowe. Włókna węglowe są ścierne, więc zwykła mosiężna dysza szybko się zużywa: potrzebna jest dysza ze stali hartowanej. Filamenty PA-CF opisane przez 3DXTech drukuje się w wyższej temperaturze, około 240–285 °C, na stole 80–110 °C, a producent zaleca grzaną komorę. Więcej o tym, co dają włókna w różnych tworzywach, piszemy w artykule o filamentach z włóknem węglowym i szklanym. W ofercie Fabrix3D tę grupę reprezentuje PA12 CF; niewzmocnionego PA6 ani PA12 nie oferujemy, a parametry naszego materiału podaje jego strona, nie przytoczone tu karty 3DXTech.
PA6-CF czy PA12-CF: który kompozyt do czego
Wybór między kompozytem na bazie PA6 i PA12 sprowadza się do pytania, co jest ważniejsze: maksymalna sztywność i odporność cieplna czy stabilność w zmiennym otoczeniu. 3DXTech wskazuje PA6-CF do wsporników konstrukcyjnych, także w komorze silnika, chwytaków robotów, prototypów funkcjonalnych oraz przyrządów używanych w pomieszczeniach. PA12-CF poleca do przyrządów i sprawdzianów, w których liczy się precyzja, do oprzyrządowania montażowego narażonego na oleje, paliwa i rozpuszczalniki, a także do obudów, mocowań i wsporników montowanych na zewnątrz.
Ta sama odporność na oleje i paliwa jest jedną z cech samego PA12: Wikipedia wymienia wśród jego zastosowań przewody paliwowe i olejowe w samochodach oraz izolację kabli. Kompozyty mają też ograniczenia technologiczne. 3DXTech zaleca dla swoich kompozytów dyszę co najmniej 0,4 mm, a w ustawieniach PA12-CF podaje warstwę 0,25 mm. Minimalna średnica dyszy ogranicza najmniejszy detal i grubość ścianki, więc bardzo drobne elementy łatwiej uzyskać z czystego tworzywa. O wpływie grubości warstwy na detal i czas druku piszemy w artykule o wysokości warstwy w druku 3D.
Zastosowania: koła zębate, zawiasy, uchwyty i części maszyn
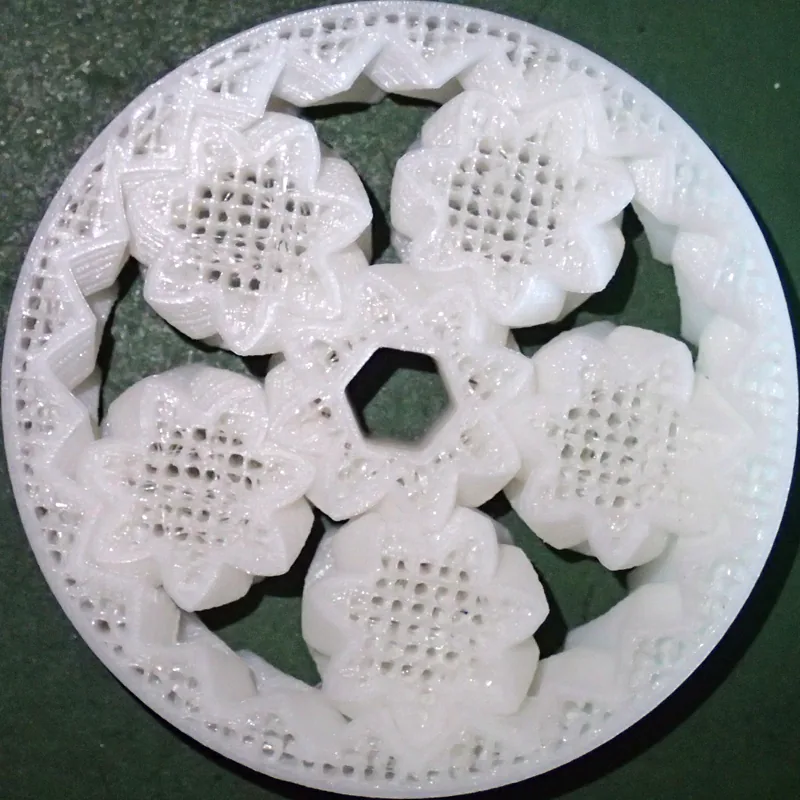
- Koła zębate i przekładnie: odporność na ścieranie i częściowa elastyczność pozwalają zębom znosić obciążenia, przy których PLA by się wykruszyło.
- Śruby, nakrętki i opaski kablowe, czyli elementy, które muszą się trochę ugiąć, zanim przeniosą siłę.
- Zawiasy, zatrzaski i elastyczne klipsy: 3DXTech wymienia połączenia zatrzaskowe i elastyczne klipsy wprost wśród zastosowań PA12-CF.
- Uchwyty, przyrządy i oprzyrządowanie produkcyjne, w tym przyrządy montażowe narażone na oleje i rozpuszczalniki. Ten temat rozwija poradnik o przyrządach i uchwytach produkcyjnych z druku 3D.
- Wsporniki i części maszyn, w których liczy się sztywność kompozytu i stabilność wymiarów.
Kiedy nylon, a kiedy coś prostszego
Nylon ma sens wtedy, gdy część pracuje w ruchu, jest ścierana albo musi się ugiąć bez pęknięcia. Do sztywnych obudów, organizerów i prostych uchwytów zwykle wystarczy łatwiejszy w druku PETG lub PCTG, a do pracy na słońcu ASA. Jeśli nie wiesz, czy Twoja część wymaga poliamidu, porównaj właściwości w przeglądzie rodzajów filamentów i opisz warunki pracy w uwagach do modelu. Przykłady takich części w modelach RC opisuje poradnik Części do dronów i modeli RC z druku 3D.