Które filamenty chłoną wilgoć
Tworzywo, które pochłania wodę z otoczenia, nazywa się higroskopijnym. Baza wiedzy Prusa zalicza do materiałów silnie higroskopijnych poliamidy, polipropylen, PVA i BVOH, a jako filamenty najczęściej wymagające suszenia wymienia poliamid, PVA i elastyczne TPU. PLA jest według tego samego źródła znacznie mniej wrażliwe na wilgoć niż poliamid. Higroskopijny jest też PET, z którego wywodzi się PETG.
Skalę problemu pokazują liczby. Prusa ostrzega, że źle przechowywany poliamid może wchłonąć wodę w ilości do 10% masy filamentu. Producent kopoliamidu PolyMide CoPA podaje z kolei, że jego próbki po moczeniu w wodzie zawierały średnio ponad 6% wody. Takie ilości wyjaśniają, dlaczego z PLA można zwykle drukować prosto ze szpuli, a nylon trzeba trzymać w suchym pojemniku i suszyć przed drukiem.
Prusa podaje programy suszenia także dla PETG, ASA i mieszanki PC Blend, choć nie wymienia ich wśród najbardziej higroskopijnych. W praktyce o tym, czy materiał trzeba suszyć, decyduje czas, jaki szpula spędziła otwarta w wilgotnym pomieszczeniu, a nie tylko rodzaj tworzywa.
Objawy mokrego filamentu
- Gorsza powierzchnia. Według Prusa to pierwszy znak: wydruk traci gładkość, robi się matowy i chropowaty.
- Pęcherze i dym przy wytłaczaniu. Woda zamienia się w parę w gorącej dyszy. Według Prusa mokry poliamid tworzy przy druku pęcherze, które dają nierówne warstwy i słabą powierzchnię.
- Nitkowanie i grudki. Materiał wycieka z dyszy w trakcie przejazdów, zostawiając cienkie nitki i zgrubienia na powierzchni. Prusa wymienia nitkowanie jako skutek wilgoci nawet w PLA.
- Słabsze spajanie warstw. Pęcherze pary i nierówny przepływ tworzywa osłabiają połączenia między warstwami, przez co część łatwiej pęka wzdłuż warstw.
Te objawy łatwo pomylić z błędami ustawień, na przykład zbyt wysoką temperaturą dyszy czy złą retrakcją. Dlatego przy nagłym pogorszeniu jakości z materiału, który wcześniej drukował się dobrze, warto najpierw wysuszyć szpulę, a dopiero potem zmieniać parametry.
Dlaczego woda osłabia wydruk: hydroliza
Para w dyszy to tylko część problemu. Niektóre tworzywa w stanie stopionym reagują z wodą chemicznie. Dla PET opisano, że przy zbyt dużej wilgotności hydroliza skraca łańcuchy polimeru, obniża masę cząsteczkową i prowadzi do kruchości. Takiego uszkodzenia nie cofnie późniejsze suszenie gotowego wydruku, bo dotyczy samego materiału, z którego wydruk powstał.
Stąd zasada, że filament suszy się przed drukiem, a nie dopiero wtedy, gdy wydruk wyjdzie źle. Przy materiałach silnie higroskopijnych producenci zalecają albo stałe przechowywanie w suchym środowisku, albo suszenie przed każdym drukiem. Producent nylonu PolyMide CoPA zaleca przechowywanie i drukowanie przy wilgotności względnej poniżej 20%.
Jak suszyć filament: temperatury i czasy
Filament suszy się w suszarce do filamentu, w pojemniku z grzaniem albo w piekarniku o stabilnej temperaturze. Temperatura musi być niższa od tej, w której tworzywo mięknie, bo inaczej zwoje skleją się na szpuli. Prusa ostrzega też przed zbyt długim suszeniem. Poniższe wartości pochodzą od producentów filamentów i dotyczą ich konkretnych produktów; przed suszeniem sprawdź zawsze kartę swojego materiału.
| Materiał | Temperatura suszenia | Czas | Źródło |
|---|---|---|---|
| PLA | 45 °C | ok. 6 h | Prusament |
| PETG | 55 °C | ok. 6 h | Prusament |
| TPU | 60 °C | 4–6 h | Prusament |
| ASA | 80 °C | ok. 4 h | Prusament |
| PC Blend | 85 °C | ok. 5 h | Prusament |
| Poliamid (nylon) | poniżej 90 °C | co najmniej 4 h | Prusa, ogólnie dla PA |
| Kopoliamid PolyMide CoPA | 100 °C | ok. 8 h | Polymaker |
Wartości różnią się między producentami, a nawet między odmianami tego samego tworzywa, bo zależą od składu i temperatury mięknienia. Dlatego tabela służy do orientacji, a nie jako uniwersalny przepis. Zbyt wysoka temperatura skleja zwoje i może odkształcić szpulę, a Prusa odradza też przekraczanie zalecanego czasu, więc w razie wątpliwości trzymaj się dolnej granicy z karty.
Przechowywanie: pojemniki, pochłaniacz, suszarki
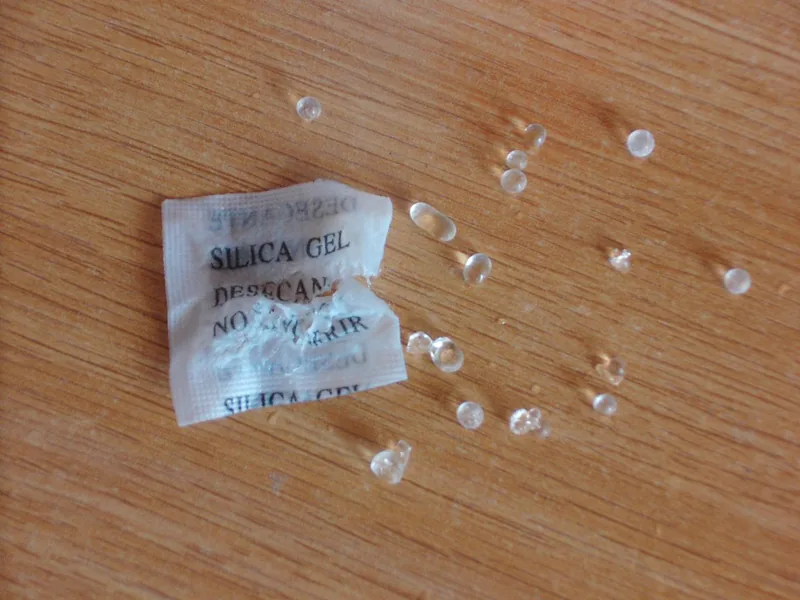
Najprostszy sposób na wilgoć to nie dopuścić do niej. Prusa zaleca trzymanie filamentu w zamkniętym pudełku lub pojemniku z pochłaniaczem wilgoci, w workach próżniowych z pochłaniaczem albo w suchym pojemniku, z którego można drukować. Jeśli miejsca jest mało, pierwszeństwo w suchym przechowywaniu powinny mieć materiały najbardziej higroskopijne.
Suszenie nie działa raz na zawsze. Wysuszony filament zostawiony na otwartej szpuli znów zaczyna chłonąć wodę z powietrza, dlatego Prusa stawia sprawę jasno: materiały silnie higroskopijne trzeba albo stale trzymać w suchym środowisku, albo suszyć przed każdym drukiem. Przy długich wydrukach z nylonu lub TPU ważne jest więc także to, gdzie stoi szpula w trakcie pracy drukarki. Suchy pojemnik, z którego filament wychodzi bezpośrednio do podajnika, chroni materiał przez cały czas druku, a nie tylko między zleceniami.
Wilgoć w gotowej części z nylonu
Suszenie filamentu rozwiązuje problemy druku, ale nie zmienia natury tworzywa. Nylon pozostaje higroskopijny po wydrukowaniu i wchłania lub oddaje wodę zależnie od wilgotności otoczenia. Woda działa w nim jak plastyfikator: obniża temperaturę zeszklenia i sztywność, a jednocześnie zmienia wymiary części. Polymaker opisuje to wprost: wydruk z nylonu po nasiąknięciu „rośnie”, jest mniej sztywny, ale bardziej odporny na uderzenia.
Skalę zmian dobrze pokazuje karta kopoliamidu PolyMide CoPA, w której producent podaje wartości dla próbek suchych i nasączonych wodą. Moduł Younga w kierunku warstw spada z około 2700 MPa do około 720 MPa, wytrzymałość na rozciąganie z około 78 MPa do około 34 MPa, a udarność Charpy z karbem rośnie z około 7 do około 28 kJ/m². To skrajny przypadek: próbki moczono w wodzie o temperaturze 60 °C przez 48 godzin. Typowa część w pomieszczeniu dojdzie do stanu pośredniego, zależnego od wilgotności powietrza.
Rodzaj poliamidu ma tu duże znaczenie. Producent podaje, że jego PA12 z włóknem węglowym zmienia właściwości po nasiąknięciu wyraźnie mniej niż materiały na bazie PA6, a w teście wymiarowym jako jedyny nie urósł ponad wymiar wyjściowy. Wyniki dotyczą materiałów Polymaker, ale kierunek jest zgodny z ogólną wiedzą o poliamidach. Dlatego do części technicznych, które mają zachować wymiar w zmiennej wilgotności, wybiera się często PA12, w ofercie Fabrix3D jako PA12 CF. Jak różne tworzywa zachowują się w cieple, opisuje artykuł o odporności temperaturowej materiałów.
Co to znaczy, gdy zamawiasz wydruk
Przy zamówieniu w usłudze druku przygotowanie filamentu jest po stronie drukarni: suszenie i przechowywanie to część procesu, a nie zadanie klienta. Klient powinien natomiast wiedzieć, w jakim środowisku będzie pracować część. Element z nylonu w wilgotnej piwnicy, łazience albo na zewnątrz nadal będzie powoli chłonąć wodę i zmieniać sztywność oraz wymiary, niezależnie od tego, jak suchy był filament.
- Opisz w uwagach technicznych do wyceny, czy część pracuje w wilgoci, w wodzie lub na zewnątrz.
- Przy pasowaniach w nylonie zostaw zapas na zmianę wymiaru; zasady luzów opisuje artykuł o dokładności i tolerancjach druku FDM.
- Jeśli część ma być sztywna w wilgotnym otoczeniu, porównaj nylon z tworzywami spoza grupy poliamidów, na przykład PETG lub ASA, których Prusa nie zalicza do silnie higroskopijnych.
Pełne porównanie tworzyw znajdziesz na stronie materiałów do druku 3D.