Czym jest filament kompozytowy CF i GF
Oznaczenie CF (carbon fiber) mówi o domieszce włókna węglowego, a GF (glass fiber) o włóknie szklanym. W filamentach do druku FDM są to włókna krótkie, posiekane i wymieszane z tworzywem bazowym. Producenci dodają je do wielu polimerów: baza wiedzy Prusa wymienia kompozyty na bazie PC, PETG, poliamidu i polipropylenu, a w ofertach spotyka się też PLA-CF czy ASA-CF. Liczba w nazwie handlowej, na przykład CF10 albo CF20, zwykle oznacza procentowy udział włókna.
To ważne rozróżnienie: krótkie włókno w filamencie to nie to samo co laminat z ciągłego włókna węglowego, z którego robi się ramy rowerów czy elementy lotnicze. W laminacie ciągłe włókna przenoszą obciążenie na całej długości. W filamencie włókna są krótkie i rozproszone w tworzywie, więc obciążenie nadal w dużej mierze przenosi sam polimer, a połączenia między ścieżkami i warstwami pozostają jego słabym miejscem. Dlatego wydruk z PETG-CF zachowuje się jak sztywniejszy PETG, a nie jak karbonowa rama. Zastosowania takich materiałów w modelach latających i RC omawia poradnik Części do dronów i modeli RC z druku 3D.
Baza wiedzy Prusa omawia włókno węglowe, szklane i aramidowe razem, bo kierunek zmian jest podobny: większa stabilność wymiarowa, większa kruchość i ścierność. Domieszka włókna węglowego dodatkowo obniża gęstość i daje ciemną, matową powierzchnię. Konkretne wartości zależą od tworzywa bazowego, udziału włókna i producenta, dlatego porównuje się konkretne karty, a nie ogólne nazwy.
Co krótkie włókna naprawdę poprawiają
- Stabilność wymiarową. Włókna ograniczają skurcz tworzywa podczas stygnięcia, więc duże, płaskie części mniej się wypaczają. Prusa opisuje swój PC Blend z włóknem węglowym jako materiał o bardzo małym podwijaniu, mniejszym niż w wersji bez włókna.
- Sztywność. W wielu materiałach rośnie moduł sprężystości, czyli część mniej ugina się pod obciążeniem. Sztywniejszy kompozyt opisuje na przykład Prusa dla PC Blend CF w porównaniu z PC Blend. Nie jest to jednak reguła bez wyjątków, co widać w tabeli niżej.
- Odporność cieplną. Baza wiedzy Prusa wymienia lepszą odporność na wysoką temperaturę jako typową zaletę kompozytów. Dla PC Blend CF producent podaje temperaturę ugięcia pod obciążeniem 114 °C zaraz po druku i do 130 °C po wyżarzaniu; tę drugą wartość zmierzono przy obciążeniu 0,45 MPa.
- Wygląd. Powierzchnia jest matowa, a linie warstw są mniej widoczne. Producenci podkreślają to jako zaletę estetyczną, a w przypadku niektórych kompozytów na bazie PETG włókno dodaje się głównie dla wyglądu.
Te cechy dobrze pasują do części, które mają trzymać kształt i wymiar: wsporników, uchwytów czujników, przyrządów montażowych i długich elementów, w których zwykłe tworzywo by się wygięło lub podwinęło na stole.
Czego włókna nie poprawiają, a co pogarszają
Najczęstsze nieporozumienie brzmi: „z włóknem węglowym, więc mocniejsze”. Karty producentów pokazują coś innego. Baza wiedzy Prusa wprost wymienia wśród wad kompozytów większą kruchość, słabszą przyczepność między warstwami i spadek udarności w teście Charpy’ego. Dla PC Blend CF producent pisze o niższej odporności na uderzenia niż w czystym PC Blend, a w odpowiedzi na pytania czytelników określa wytrzymałość na rozciąganie próbek drukowanych pionowo jako tylko nieznacznie lepszą.
Jeszcze wyraźniej widać to w kartach jednego producenta, który bada PLA i PLA-CF tą samą metodą, na próbkach drukowanych z tymi samymi ustawieniami. Wersja z włóknem ma w jego kartach niższą wytrzymałość na rozciąganie, podobny moduł sprężystości i nieco niższą temperaturę ugięcia. Wyższa wyszła w tej parze tylko udarność. To nie znaczy, że każdy PLA-CF jest słabszy od PLA, ale pokazuje, że o efekcie decyduje konkretny produkt, a nie samo oznaczenie CF.
| Wartość z karty (próbki drukowane, kierunek X-Y) | PLA | PLA-CF |
|---|---|---|
| Moduł Younga, ISO 527 | ok. 3430 MPa | ok. 3280 MPa |
| Wytrzymałość na rozciąganie, ISO 527 | ok. 52 MPa | ok. 31 MPa |
| Wytrzymałość na rozciąganie w osi Z | ok. 41 MPa | ok. 15 MPa |
| Udarność Charpy z karbem, ISO 179 | ok. 3,3 kJ/m² | ok. 5,5 kJ/m² |
| HDT przy 0,45 MPa, ISO 75 | ok. 60 °C | ok. 54 °C |
Wartości pochodzą z kart PolyLite PLA i PolyLite PLA-CF firmy Polymaker i służą tylko do porównania kierunku zmian. Jak czytać takie zestawienia, wyjaśnia artykuł jak czytać kartę techniczną filamentu.
Większa anizotropia: kierunek druku ma jeszcze większe znaczenie
Każdy wydruk FDM jest anizotropowy: inaczej przenosi obciążenie wzdłuż warstw, a inaczej w poprzek nich. Kompozyty często ten efekt wzmacniają. Włókna działają w obrębie ścieżek, w płaszczyźnie warstwy, a granica między warstwami pozostaje połączeniem samego tworzywa. Do tego, jak podaje Prusa, przyczepność warstw w kompozytach bywa słabsza niż w materiale bazowym.
W przytoczonych wyżej kartach PLA próbka drukowana w osi Z ma około trzech czwartych wytrzymałości próbki z płaszczyzny stołu, a PLA-CF mniej niż połowę. W karcie poliamidu PA12 z 10% włókna węglowego tego samego producenta stosunek wynosi około dwóch trzecich: około 77 MPa w kierunku X-Y i około 52 MPa w osi Z. Wniosek praktyczny jest prosty. Część z kompozytu trzeba ustawić tak, aby główne naprężenia biegły wzdłuż warstw, a nie próbowały ich rozdzielić. Zasady orientowania opisuje artykuł o projektowaniu części do druku FDM.
Ścierność, dysze hartowane i bezpieczeństwo
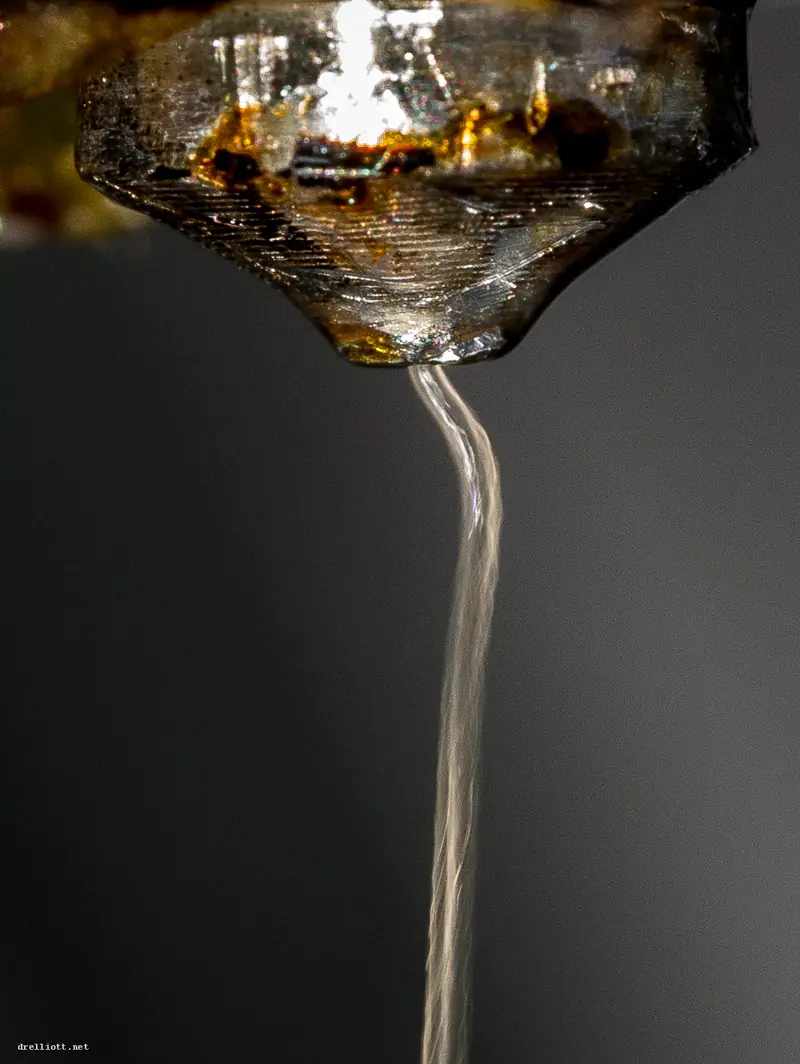
Włókna węglowe, szklane i aramidowe są silnie ścierne. Baza wiedzy Prusa zaleca do nich dyszę hartowaną, a producent filamentu PA12-CF podaje w karcie, że zwykła mosiężna dysza wytrzymuje z tym materiałem orientacyjnie około 9 godzin druku. Zalecane są dysze ze stali hartowanej albo z wkładką rubinową. Kompozyty częściej też zapychają dyszę, dlatego zaleca się dyszę o średnicy co najmniej 0,4 mm i warstwę od 0,2 mm. Temperatury druku są zbliżone do tworzywa bazowego lub nieco wyższe; Prusa podaje dla swoich kompozytów zakres dyszy 240–285 °C, zależnie od materiału.
Z punktu widzenia klienta usługi te wymagania są po stronie drukarni. Ważne jest jednak coś innego: obróbka gotowej części. Szlifowanie, wiercenie czy przycinanie kompozytu wytwarza pył z drobinami włókien. Producent filamentu z włóknem węglowym zaleca przy obróbce rękawice, maskę przeciwpyłową i okulary ochronne. Jeśli planujesz dopasowywać część z kompozytu na warsztacie, zaplanuj taką ochronę i sprzątanie pyłu, zanim zaczniesz.
Kiedy kompozyt ma sens, a kiedy nie
| Cecha części | Tworzywo bez włókna | Ten sam materiał z krótkim włóknem |
|---|---|---|
| Ugięcie pod stałym obciążeniem | Większe | Zwykle mniejsze, zależnie od produktu |
| Wypaczanie dużych płaskich części | Wyraźniejsze | Mniejsze |
| Odporność na uderzenia | Zwykle lepsza | Często niższa |
| Wytrzymałość między warstwami | Wyższa | Często niższa |
| Powierzchnia | Błyszcząca lub satynowa, widoczne warstwy | Matowa, warstwy mniej widoczne |
| Wymagania drukarki | Standardowa dysza | Dysza hartowana |
Dobrym zastosowaniem są sztywne przyrządy, szablony i uchwyty, które mają trzymać pozycję i wymiar. Takie przykłady opisuje artykuł o przyrządach i uchwytach produkcyjnych z druku 3D. W ofercie Fabrix3D kompozytem jest PA12 CF, przeznaczony do sztywnych części technicznych. Liczby z cudzych kart, przytoczone wyżej, ilustrują zjawiska i nie są parametrami tego materiału.
Kompozyt nie jest dobrym wyborem do zatrzasków, zawiasów foliowych, elementów zginanych przy montażu ani części narażonych na uderzenia, bo tam liczy się zdolność do odkształcenia bez pękania. Do elementów elastycznych, takich jak uszczelki czy odboje, właściwym materiałem jest TPU. Do typowych obudów i uchwytów bez szczególnych wymagań co do sztywności wystarczy zwykle tworzywo bez włókna.
Cena, waga i jak zamówić część z kompozytu
Filamenty kompozytowe bywają droższe za kilogram od tworzyw bazowych, a włókno węglowe obniża gęstość: Prusa podaje, że PC Blend CF jest o około 5% lżejszy od PC Blend. Przy tej samej masie z kilograma kompozytu powstaje więc nieco większa objętość wydruku. W praktyce o cenie części decydują jednak bardziej czas druku i ilość materiału niż sama stawka za tworzywo; składniki ceny wyjaśnia cennik druku 3D.
Zamawiając część z kompozytu, opisz w uwagach technicznych, jakie obciążenie przenosi i w którym kierunku, oraz które wymiary są krytyczne. Pozwala to dobrać orientację tak, by włókna pracowały wzdłuż warstw. Jeśli część pracuje w wilgotnym otoczeniu, przeczytaj też artykuł o wilgoci i suszeniu filamentu, bo poliamidowe kompozyty chłoną wodę także po wydrukowaniu.
Źródła i dalsza lektura
- Prusa Knowledge Base: Composite materials filled with carbon, kevlar or glass
- Prusa Blog: Prusament PC Blend Carbon Fiber
- Polymaker Wiki: PolyLite PLA technical data sheet
- Polymaker Wiki: PolyLite PLA-CF technical data sheet
- Polymaker: Fiberon PA12-CF10 technical data sheet V1.1
- Fiberlogy: PCTG+CF filament