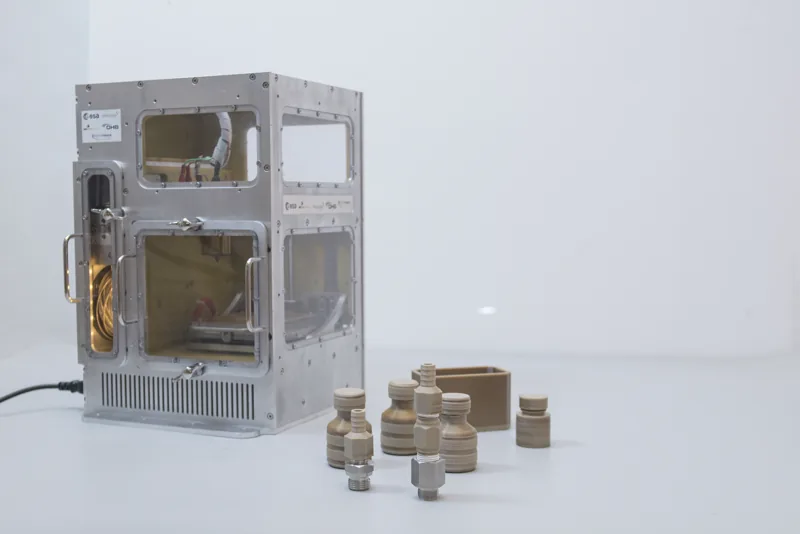
Poliwęglan (PC): udarność i odporność cieplna
Poliwęglan jest amorficznym tworzywem o temperaturze zeszklenia około 147 °C. Według Wikipedii jego temperatura ugięcia HDT wynosi około 140 °C przy obciążeniu 0,45 MPa i 128–138 °C przy 1,8 MPa, a górna granica pracy to 115–130 °C. Wyróżnia go udarność: udarność Izoda wynosi według Wikipedii 600–850 J/m, a w przeciwieństwie do większości termoplastów PC może się mocno odkształcić plastycznie bez pęknięcia, więc daje się zginać w temperaturze pokojowej. Słabą stroną jest niska odporność na zarysowania.
Z poliwęglanu robi się klosze reflektorów samochodowych, okulary i gogle ochronne oraz wizjery kasków, a wybrane gatunki medyczne można sterylizować parą, promieniowaniem gamma lub tlenkiem etylenu. W druku FDM PC jest wybierany do wytrzymałych, odpornych na ciepło części, ale należy do najtrudniejszych filamentów.
Druk z PC i jego odmian: PC-ABS i PC-CF
Simplify3D podaje dla PC temperaturę dyszy 260–310 °C i stół 80–120 °C. Potrzebny jest w pełni metalowy hotend, grzany stół i zamknięta komora, a najlepszą powierzchnią jest PEI, bo taśmy i klej w sztyfcie nie wytrzymują tej temperatury. Materiał mocno się paczy, sączy z dyszy i jest bardzo higroskopijny: wilgotny filament pogarsza wygląd i wytrzymałość wydruku, dlatego przechowuje się go szczelnie i suszy przed drukiem. Więcej o tym w poradniku o wilgoci i suszeniu filamentu.
Poliwęglan ma też dwie słabości chemiczne. Jest wrażliwy na pękanie naprężeniowe: miejsca z naprężeniami po montażu łączników, zgrzewaniu lub formowaniu mogą pękać w kontakcie z niektórymi substancjami. Nie jest też odporny na aceton i amoniak, a w temperaturze powyżej 70 °C przy dużej wilgotności ulega hydrolizie. Dlatego długotrwała praca w gorącym, wilgotnym otoczeniu albo kontakt z ługami i silnymi detergentami alkalicznymi wymagają przy PC ostrożności.
PC-ABS to mieszanka poliwęglanu z ABS, drukowana w nieco niższej temperaturze niż czysty PC. Karta Polymaker PC-ABS podaje dyszę 250–270 °C, stół 90–105 °C, komorę 90–100 °C i HDT 112 °C przy 0,45 MPa oraz 106 °C przy 1,8 MPa. PC-CF to poliwęglan z włóknem węglowym: włókna zwiększają sztywność i ograniczają skurcz, ale wymagają dyszy hartowanej, o czym więcej w artykule o filamentach z włóknem węglowym i szklanym.
PEI (ULTEM), PEEK i PEKK: tworzywa powyżej 200 °C
PEI, czyli polieteroimid znany pod nazwą handlową ULTEM, to polimer o bardzo wysokiej odporności cieplnej, wprowadzony przez General Electric w 1982 roku. Baza wiedzy Prusa podaje dla gatunków PEI 9085 i 1010 zakres pracy od −70 °C do ponad 200 °C, samogaśnięcie, odporność chemiczną i na promieniowanie. Drukuje się go w 370–420 °C, na stole 150–155 °C, w komorze 85–90 °C, a filament suszy się w 130–150 °C. Ciekawostka: dzięki przyczepności i stabilności chemicznej arkusze PEI stały się popularną powierzchnią stołów w zwykłych drukarkach FDM.
PEEK, czyli polieteroeteroketon, ma temperaturę zeszklenia 143 °C i topnienia 343 °C. Według Wikipedii wybrane gatunki pracują w temperaturze do około 250 °C, a wytrzymałość na rozciąganie wynosi 90–100 MPa. Prusa zaleca dla PEEK z włóknem węglowym dyszę 380–440 °C, stół 140–155 °C i aktywnie grzaną komorę o temperaturze co najmniej 85 °C, która zapewnia właściwą krystalizację. Filament suszy się w 130 °C przez co najmniej 4 godziny, bo zaczyna chłonąć wilgoć już po około 10 minutach na powietrzu. PEKK, polimer pokrewny PEEK, drukuje się w podobnych warunkach: dysza 380–440 °C, stół 135–150 °C, komora od 85 °C.
Gdzie używa się PEI, PEEK i PEKK
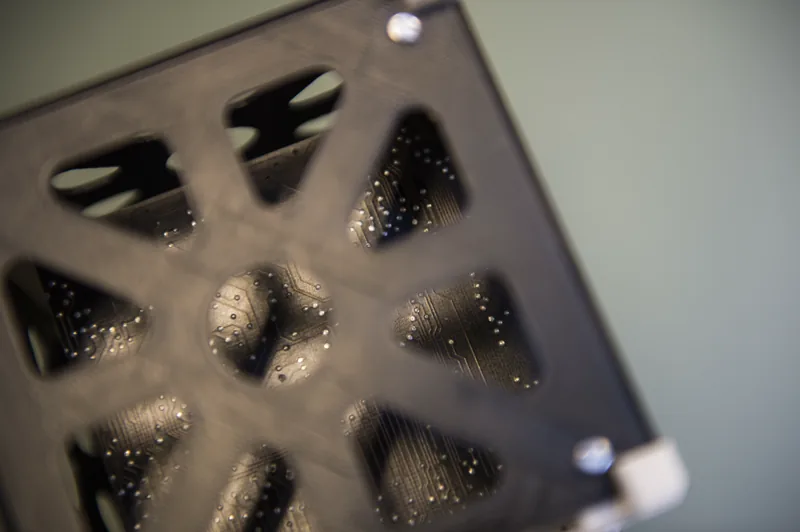
- Lotnictwo i kosmonautyka: komponenty lotnicze i struktury satelitów, na przykład korpusy CubeSat z PEEK. ESA zbudowała drukarkę MELT, która drukuje PEEK i jest przystosowana do pracy w nieważkości.
- Medycyna: PEEK stosuje się w implantach kręgosłupa, prętach wzmacniających i częściowych protezach czaszki, a PEI w urządzeniach medycznych.
- Przemysł i motoryzacja: łożyska, części tłoków, pompy, zawory, elementy silników i izolacja kabli, czyli miejsca, gdzie łączy się temperatura, chemia i obciążenie.
- Sama technika druku: niska przewodność cieplna PEEK sprawia, że używa się go jako przekładki oddzielającej gorącą i zimną część głowicy drukarki FDM.
Dlaczego typowe usługi FDM ich nie oferują
Fabrix3D nie drukuje z PC, PC-ABS, PEI, PEEK ani PEKK. Granica nie leży w samym filamencie, tylko w maszynie i procesie. Zwykła drukarka FDM nie osiągnie 400 °C w dyszy i 150 °C na stole, a przede wszystkim nie ma aktywnie grzanej komory o temperaturze 85 °C i wyższej. Bez niej PEEK nie krystalizuje prawidłowo, a PEI i PC mocno się paczą. Do tego dochodzi suszarka na 130–150 °C, specjalne kleje do stołu, trudne usuwanie podpór i wysoka cena filamentu, którą Prusa wymienia wprost wśród wad PEEK i PEI.
Usługi skierowane do klientów indywidualnych i małych firm pracują zwykle na drukarkach przeznaczonych do popularnych filamentów, takich jak PLA, PETG, ASA czy nylon. Druk z PEEK czy PEI to domena wyspecjalizowanych firm przemysłowych, które oferują go razem z dokumentacją materiałową i kontrolą procesu, jakich wymagają lotnictwo czy medycyna. Jeśli Twoja część rzeczywiście potrzebuje takiego materiału, warto szukać właśnie takiego wykonawcy. Zastosowania medyczne dostępne w zwykłej usłudze druku FDM omawia poradnik Druk 3D w medycynie i rehabilitacji.
Co wybrać zamiast: ASA, PETG FR, PA12 CF
Najpierw ustal realną temperaturę pracy części i to, czy jest wtedy obciążona. Do obudów i osłon nagrzewających się do około 90 °C zwykle wystarczy ASA: Prusa podaje dla swojego Prusament ASA odporność temperaturową do 93 °C, a ASA ogólnie dobrze znosi słońce. Wartość dla konkretnego filamentu zawsze sprawdzaj w jego karcie. Gdy liczy się sztywność w wyższej temperaturze, porównaj PA12 CF: przykładowy filament PA12-CF ma według producenta (3DXTech) temperaturę ciągłej pracy około 120 °C i HDT około 150 °C. To dane jednego produktu, nie parametry materiału z naszej oferty. Jeśli wymaganiem jest ograniczona palność, a nie wysoka temperatura, rozważ PETG FR i sprawdź klasę palności w dokumentacji konkretnego produktu.
| Materiał | Orientacyjna odporność temperaturowa | Wymagania druku | Dostępność w usługach (ocena orientacyjna) |
|---|---|---|---|
| ASA | do ok. 93 °C (Prusament ASA) | stół ok. 100–110 °C, zalecana komora | powszechna, w ofercie Fabrix3D |
| PETG FR | według karty produktu; wybierany ze względu na palność | jak PETG | w ofercie Fabrix3D |
| PA12 CF | praca ciągła ok. 120 °C, HDT ok. 150 °C (przykładowy produkt 3DXTech) | dysza hartowana, zalecana grzana komora | w ofercie Fabrix3D |
| PC-ABS | HDT ok. 106–112 °C (Polymaker) | dysza 250–270 °C, komora 90–100 °C | ograniczona, usługi techniczne |
| PC | praca do ok. 115–130 °C, HDT ok. 140 °C (0,45 MPa) | dysza 260–310 °C, hotend all-metal, komora | ograniczona, usługi techniczne |
| PEI (ULTEM) | praca powyżej 200 °C | dysza 370–420 °C, stół 150–155 °C, komora 85–90 °C | wyspecjalizowane usługi przemysłowe |
| PEEK / PEKK | wybrane gatunki PEEK do ok. 250 °C | dysza 380–440 °C, stół 135–155 °C, komora od 85 °C | wyspecjalizowane usługi przemysłowe |
Są przypadki, w których zamiennik nie wystarczy: część stale pracuje powyżej granicy pracy poliwęglanu, czyli około 130 °C, musi być samogasnąca albo ma trafić do zastosowań lotniczych lub medycznych z wymaganą dokumentacją materiału. Wtedy potrzebne są PEI lub PEEK i wykonawca, który je przetwarza. W pozostałych sytuacjach często prościej jest przeprojektować część: pogrubić ścianki, dodać żebra albo odsunąć ją od źródła ciepła, niż sięgać po droższe tworzywo. Jeśli projekt pierwotnie zakładał ABS, porównanie z ASA znajdziesz w artykule o ABS w druku 3D.
Źródła i dalsza lektura
- Simplify3D Materials Guide: Polycarbonate
- Wikipedia: Polycarbonate
- Polymaker PC-ABS: Technical Data Sheet
- Prusa Knowledge Base: PEI (Ultem)
- Prusa Knowledge Base: PEEK-CF (Polyetheretherketone)
- Prusa Knowledge Base: PEKK-CF (Polyetherketoneketone)
- Wikipedia: Polyether ether ketone
- Wikipedia: Polyetherimide
- Prusa Knowledge Base: ASA
- 3DXTech: PA6-CF vs. PA12-CF