Skąd bierze się kolor filamentu
Filament barwi się, dodając do tworzywa bazowego koncentrat barwnika, tak zwany masterbatch. Wykończenia specjalne powstają przez dodatki: modyfikatory dające połysk lub mat, drobiny metalu, mączkę drzewną albo pigmenty luminescencyjne. Każdy taki dodatek to inna receptura, więc filament „czerwony mat” i „biały” tego samego producenta mogą drukować się i zachowywać różnie.
Ogólny przegląd tworzyw znajdziesz w artykule rodzaje filamentów do druku 3D. Tutaj skupiamy się na tym, co zmienia kolor i wykończenie przy tym samym materiale.
Rodzaje wykończeń
| Wykończenie | Wygląd | Na co uważać |
|---|---|---|
| Zwykłe (połysk lub satyna) | jednolity kolor, lekki połysk | najbardziej przewidywalne właściwości |
| Matowe | brak połysku, rozprasza światło | w teście PLA średnio najsłabsze mechanicznie |
| Jedwabiste (silk) | mocny połysk, perłowy lub metaliczny efekt | słabsze spajanie warstw, mniejsza sztywność |
| Przezroczyste | po wydruku mleczne, nie szklane | wymaga wolnego druku i obróbki |
| Z wypełniaczem metalowym | metaliczny wygląd, duża masa | ścierne, kruche, ryzyko zatkania dyszy |
| Drewnopodobne | faktura i zapach drewna | zatykanie małych dysz, nitkowanie |
| Marmurkowe, z drobinami | nieregularne plamki lub cętki | drobiny mogą wymagać większej dyszy |
| Wielobarwne i tęczowe | kolor zmienia się wzdłuż szpuli | przejścia zależą od długości ścieżek |
| Świecące w ciemności | poświata po naładowaniu światłem | bardzo ścierne, wymaga hartowanej dyszy |
Silk i mat: efekt kosztem wytrzymałości
Filamenty jedwabiste to zwykle modyfikowane PLA o bardzo mocnym połysku. W recenzji jednego z nich udarność wyszła około trzykrotnie wyższa niż zwykłego PLA, ale spajanie warstw było słabe, a sztywność mniejsza niż połowa sztywności zwykłego PLA. Model potrafił pęknąć przy zdejmowaniu ze stołu. Silk dobrze wygląda na figurkach, wazonach i modelach o dużych gładkich płaszczyznach, ale nie na zatrzaskach, uchwytach i elementach pod obciążeniem. Recenzent zauważył też, że połysk uwydatnia każdą niedoskonałość druku.
Filamenty matowe rozpraszają światło, więc linie warstw są na nich mniej widoczne. W teście dziesięciu kolorów PLA jednego producenta matowy czarny miał najniższą wytrzymałość na rozciąganie, około 60 MPa, choć był za to jednym z najbardziej ciągliwych. Autor testu podsumował, że specjalnych wykończeń lepiej unikać w częściach mechanicznych, chyba że wygląd jest wymaganiem projektu.
Przezroczystość: jak się do niej zbliżyć
Przezroczysty filament po wydruku wygląda zwykle jak szkło matowe, a nie jak szyba. Światło rozpraszają linie warstw, szczeliny między ścieżkami, nierówna powierzchnia i pęcherzyki z wilgotnego materiału. W FDM nie uzyskuje się przezroczystości jak w odlewie, ale można się do niej zbliżyć:
- Wypełnienie 100% w układzie prostoliniowym, z równoległymi ścieżkami, zamiast wzorów, które krzyżują się i rozpraszają światło.
- Wolny druk. W jednym z poradników najlepszy efekt dał druk z warstwą 0,1 mm i prędkością około 5 mm/s, a niewiele gorszy warstwa 0,2 mm przy 50 mm/s. Szersze ścieżki i grubsze warstwy oznaczają mniej granic, na których zostaje powietrze. O kompromisach przy grubości warstwy piszemy w artykule wysokość warstwy w druku 3D.
- Temperatura w środkowej lub górnej części zakresu producenta i lekko zwiększony przepływ, żeby domknąć szczeliny między ścieżkami.
- Suchy filament, bo wilgoć daje pęcherzyki i mleczny odcień.
- Obróbka: szlifowanie na mokro od gradacji około 400 do 1500–2000, polerowanie i bezbarwny lakier.
Metal, drewno, brokat i poświata: wypełniacze
Filamenty z proszkiem metalu są wyraźnie cięższe od zwykłych i po obróbce wyglądają jak metal, ale wydruki są kruche, słabo radzą sobie z mostami i nawisami, a cząstki ścierają mosiężną dyszę i mogą ją częściowo zatykać. Zaleca się hartowaną dyszę o średnicy 0,5–0,6 mm. Kruchy filament łatwo pęka przy ostrym zgięciu na drodze do ekstrudera, więc wymaga łagodnie prowadzonej ścieżki. Filamenty „metaliczne” w sensie koloru, czyli silk w odcieniach złota czy miedzi, to co innego: błyszczą dzięki pigmentom, a nie metalowi.
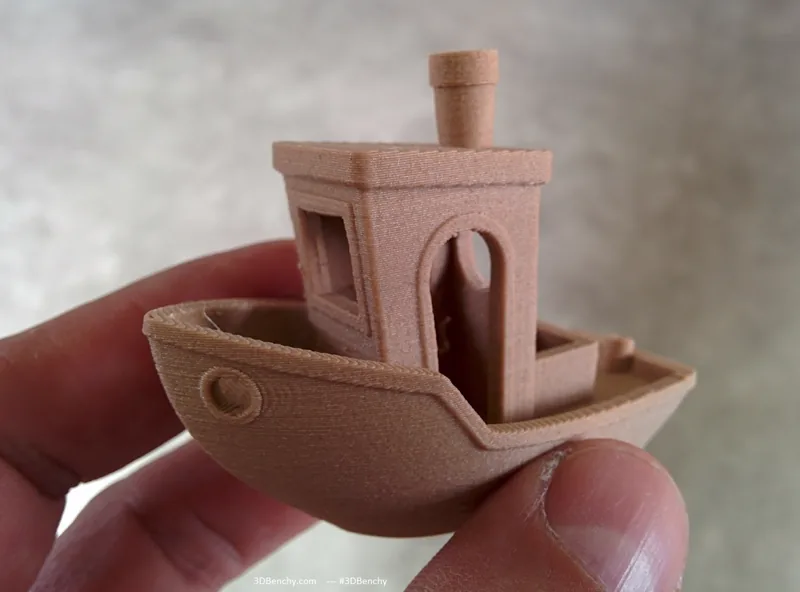
Filamenty drewnopodobne to zwykle PLA z dodatkiem drobin drewna lub korka, według jednego z przewodników około 30%, zależnie od marki. Pachną drewnem, a zmiana temperatury druku daje nieco inny odcień, co pozwala imitować słoje. Drobiny zbijają się przy wylocie standardowej dyszy 0,4 mm, dlatego lepiej sprawdza się dysza 0,5 mm lub większa. Wpływ dyszy na detal opisuje artykuł średnica dyszy w druku 3D.
Filamenty świecące w ciemności zawierają glinian strontu, bardzo twardy pigment. Producent jednego z nich nazywa swój świecący filament najbardziej ściernym materiałem, jaki wytworzył: szybko niszczy mosiężne dysze, dlatego zaleca dyszę hartowaną. Po naładowaniu światłem, najlepiej UV, silna poświata trwa kilka minut, większość widocznego świecenia przypada na pierwsze półtorej godziny, a słaby blask może być widoczny przez 6–8 godzin w ciemności. Filamenty z brokatem i drobinami też bywają ścierne, zależnie od rodzaju i wielkości cząstek.
Kolor a wytrzymałość i widoczność warstw
Test dziesięciu kolorów PLA z tej samej bazy, różniących się tylko barwnikiem, pokazał, że kolor ma realny, choć umiarkowany wpływ. Wytrzymałość na rozciąganie wahała się od około 60 MPa (matowy czarny) do 68 MPa (biały i przezroczysty niebieski). Przy rozciąganiu w poprzek warstw najsłabszy był srebrny, około 31 MPa, a najmocniejsze biały i czerwony, około 45–46 MPa. Żaden kolor nie wygrał we wszystkich próbach. Niebarwiony, naturalny PLA wypadł w środku stawki, więc „naturalny znaczy najmocniejszy” nie jest regułą. Wyniki dotyczą jednego producenta i nie muszą przenosić się na inne marki.
Kolor i wykończenie zmieniają też to, jak widać warstwy. Połysk i silk odbijają światło na każdej krawędzi ścieżki i podkreślają nierówności, mat je rozprasza. Ciemne, matowe powierzchnie zwykle lepiej ukrywają drobne ślady niż jasne i błyszczące, choć to obserwacja praktyczna, a nie wynik pomiaru.
Marmurek, filamenty tęczowe i obróbka cieplna
Filamenty marmurkowe i z cętkami zawierają drobiny innego koloru lub tworzywa, które tworzą nieregularny wzór. Każdy wydruk wygląda trochę inaczej, więc nie nadają się do serii, w której wszystkie sztuki mają być identyczne. Filamenty wielobarwne i tęczowe zmieniają kolor wzdłuż szpuli. Jak duże są pasy koloru na modelu, zależy od tego, ile materiału zużywa jedna warstwa: na małym modelu przejście może zająć kilka centymetrów wysokości, na dużym kolor zmienia się co kilka warstw. Taki filament daje efekt kilku barw bez zmiany materiału, ale nie pozwala zdecydować, który fragment modelu ma jaki kolor. Do tego potrzebny jest druk wielokolorowy.
Kolor wpływa także na zachowanie przy obróbce cieplnej. W cytowanym teście PLA wygrzewanie w 100 °C odkształciło próbki srebrne, białe i przezroczyste niebieskie tylko o 4–7%, większość pozostałych o 10% lub więcej, a naturalny PLA najmocniej, o około 18,7% w osi Z. Jeśli planujesz wygrzewanie, kolor jest więc parametrem procesu, a nie tylko wyglądu. Autor testu radzi też, by przy problemach z drukiem spróbować innego koloru lub producenta, bo receptury różnią się bardziej, niż sugeruje etykieta.
Jak dobrać kolor i wykończenie
- Część funkcjonalna: najpierw materiał, potem zwykły kolor bez specjalnego wykończenia. Jeśli liczy się wytrzymałość, kolor z dobrymi wynikami w testach jest lepszy niż silk czy mat.
- Model wizualny, prezentacja, gadżet: silk, mat lub marmurek dla efektu, przy umiarkowanym obciążeniu.
- Osłona światła, dyfuzor, podgląd wnętrza: przezroczysty lub półprzezroczysty filament i ustawienia pod przejrzystość.
- Oznaczenia i kodowanie: kolory kontrastowe albo druk wielokolorowy w jednym wydruku.
- Część na zewnątrz: jasny kolor nagrzewa się w słońcu mniej niż ciemny, a odporność na UV zależy od tworzywa.
Źródła i dalsza lektura
- CNC Kitchen: How the color of PLA filament influences 3D printed part strength
- Tom's 3D: Torwell Silk PLA review
- MatterHackers: How to 3D print clear filament for better transparency
- Simplify3D Materials Guide: Wood filled
- Simplify3D Materials Guide: Metal filled
- Prusa Knowledge Base: Prusament PETG Ultraglow troubleshooting