Co oznacza średnica dyszy
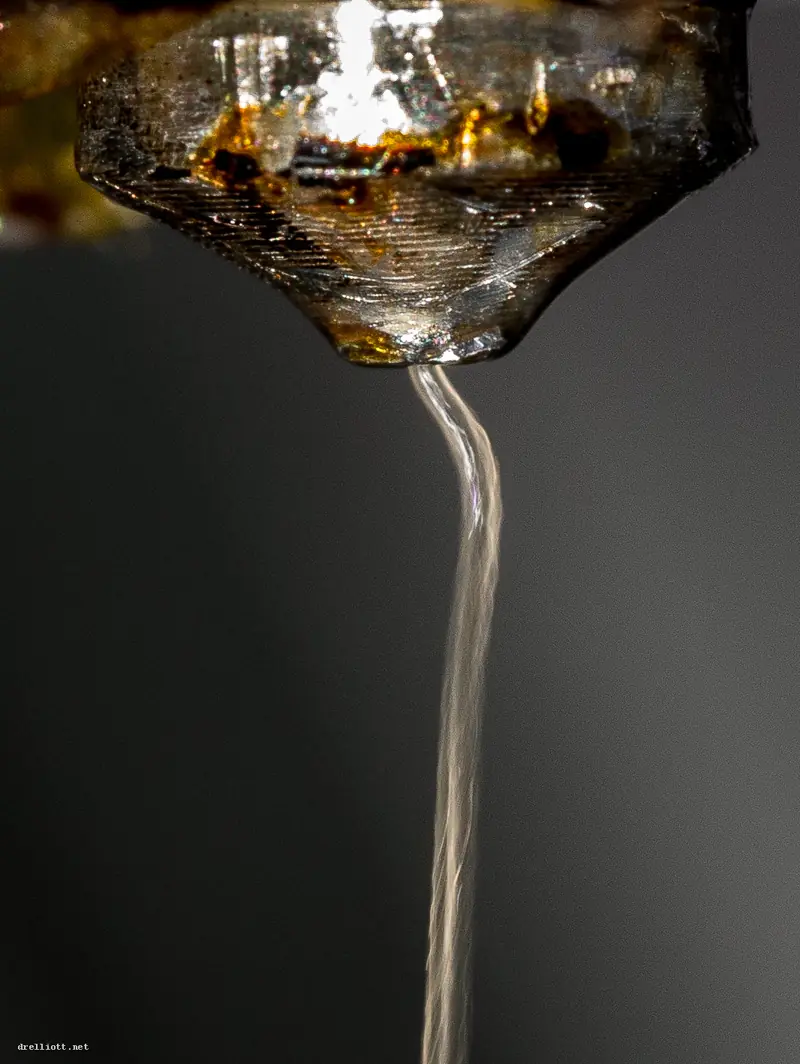
Dysza to końcówka hotendu, przez którą wypływa stopiony filament. Jej otwór ma zwykle od 0,25 do 1 mm, a fabrycznie większość drukarek ma dyszę 0,4 mm. Budowę głowicy i rolę hotendu opisujemy w artykule budowa drukarki FDM.
Ścieżka tworzywa nie ma dokładnie szerokości otworu. Dysza dociska ją do poprzedniej warstwy, więc ścieżka rozpłaszcza się i jest zwykle nieco szersza od dyszy. W profilach jednego z producentów drukarek ścieżka obrysu przy dyszy 0,4 mm ma 0,45 mm, czyli około 110% średnicy dyszy. Slicer liczy wszystkie ruchy głowicy właśnie od tej szerokości.
Najważniejsza zasada: dysza decyduje o detalu w poziomie, a wysokość warstwy o detalu w pionie i na skosach. Cieńsza warstwa nie wyostrzy napisu na górnej powierzchni, bo jego linie i tak są kreślone ścieżką o szerokości wynikającej z dyszy.
Wymiana dyszy to nie tylko odkręcenie jednej końcówki i wkręcenie drugiej. Slicer musi wiedzieć, jaka dysza jest zamontowana, bo od niej zależą szerokości ścieżek, dopuszczalne warstwy, przepływ tworzywa i prędkości. Producent drukarek, którego test przytaczamy niżej, udostępnia dlatego osobne gotowe profile dla dysz 0,25, 0,6 i 0,8 mm.
Detal, napisy i minimalna grubość ścianki
Dysza jest okrągła, więc naroża i krawędzie w płaszczyźnie stołu nie wychodzą idealnie ostre: baza wiedzy jednej z platform produkcyjnych podaje, że ich promień odpowiada mniej więcej średnicy dyszy. Ta sama baza zwraca uwagę, że w małych otworach stosunek średnicy otworu do średnicy dyszy ma duże znaczenie dla dokładności. Im mniejsza dysza, tym ostrzejsze krawędzie i dokładniejsze drobne otwory.
Ten sam mechanizm ogranicza drobne napisy. W teście producenta drukarek slicer przy dyszy 0,4 mm pominął fragmenty małych liter, które przy dyszy 0,25 mm zostały odwzorowane. Jeżeli kreska litery jest węższa niż ścieżka, slicer nie ma czym jej narysować. Jak projektować napisy i logo na wydruku, opisuje poradnik Napisy i logo na wydrukach 3D.
Grubość ścianki wynika z liczby obrysów pomnożonej przez szerokość ścieżki, pomniejszonej o niewielką zakładkę między obrysami. Dokumentacja slicera ostrzega, że ścianki cieńsze niż szerokość pojedynczej ścieżki zostaną najpewniej pominięte. Bezpieczne minimum dla ścianki, która ma coś przenosić, to dwa obrysy. Dla dwóch ścieżek po 0,45 mm i warstwy 0,2 mm slicer zaleca ściankę 0,86 mm, a nie 0,9 mm, bo sąsiednie ścieżki lekko na siebie zachodzą. Przy dyszy 0,4 mm daje to ściankę rzędu 0,8–0,9 mm. Zasady projektowania cienkich elementów opisuje poradnik projektowanie części do druku FDM.
Czas druku: dlaczego większa dysza jest szybsza
Szersza ścieżka wypełnia ten sam przekrój mniejszą liczbą przejść, a większy otwór pozwala też na grubszą warstwę. Oba efekty skracają druk. W teście producenta drukarek dysza 0,6 mm drukowała odpowiednie modele nawet dwukrotnie szybciej niż 0,4 mm, a dysza 1 mm nawet pięciokrotnie. Przy jednym z modeli oszczędność wynikała głównie z tego, że ściankę dało się zbudować z jednego obrysu mniej. Od czego jeszcze zależy czas druku, opisuje poradnik Ile trwa druk 3D.
Zysk nie jest jednakowy dla każdej części. Model złożony z cienkich ścianek, które i tak drukuje się jednym lub dwoma obrysami, przyspieszy niewiele. Najwięcej zyskują duże, masywne części techniczne: uchwyty, stojaki, osłony i przyrządy, w których liczy się objętość, a nie drobny detal. Odwrotnie działa dysza 0,25 mm: producent poleca ją głównie do drobnych modeli z napisami, biżuterii i logo, bo czas druku rośnie znacząco.
Wytrzymałość i związek z wysokością warstwy
Szersza ścieżka ma większą powierzchnię styku z warstwą poniżej, co sprzyja zgrzewaniu się warstw. Badanie próbek z PLA opublikowane w czasopiśmie Polymers wykazało, że przy tej samej wysokości warstwy większa dysza dawała wyższą wytrzymałość w poprzek warstw. Autorzy za korzystny dla części funkcjonalnych uznali stosunek średnicy dyszy do wysokości warstwy od 2 do 4.
Podobny wynik dał test udarności przeprowadzony przez producenta drukarek: próbki drukowane dyszą 0,6 mm pochłaniały do 25,6% więcej energii niż drukowane dyszą 0,4 mm, a próbki z dyszy 0,25 mm o 3,6% mniej. Dla części, które mają przenosić obciążenia, większa dysza jest więc często lepszym wyborem. Dlaczego połączenie warstw jest najsłabszym miejscem wydruku, wyjaśnia artykuł o anizotropii wydruków 3D.
Dysza wyznacza też zakres sensownych warstw. Dokumentacja slicera podaje, że wysokość warstwy powinna być mniejsza niż 80% średnicy dyszy, a slicer zgłasza błąd, gdy przekracza całą średnicę. Dla dyszy 0,4 mm daje to maksimum około 0,32 mm, a dla 0,6 mm około 0,48 mm. Wybór warstwy w tych granicach opisuje artykuł wysokość warstwy w druku 3D.
W praktyce dysza i warstwa dobierane są razem. Duża dysza z bardzo cienką warstwą traci większość swojej przewagi czasowej, a mała dysza z grubą warstwą daje słabo dociśnięte, łatwo rozwarstwiające się ścieżki.
Filamenty z włóknem: dysza hartowana i większa średnica
Włókna węglowe, szklane i aramidowe są silnie ścierne. Dokumentacja producenta drukarek wskazuje, że do takich filamentów konieczna jest dysza hartowana, bo zwykła mosiężna zużywa się zbyt szybko. Mosiądz dobrze przewodzi ciepło i wystarcza do większości zwykłych tworzyw, ale nie do kompozytów.
Kompozyty mają też większą skłonność do zatykania dyszy. Ta sama dokumentacja podaje, że im większa dysza i grubsza warstwa, tym mniejsze ryzyko zatkania, a za najmniejsze rozsądne wartości uznaje dyszę 0,4 mm i warstwę 0,2 mm. Karta techniczna poliamidu z włóknem węglowym jednego z producentów dopuszcza dysze od 0,4 do 0,8 mm, a jako zalecaną wskazuje 0,6 mm. Dotyczy to także materiałów takich jak PA12 CF, w których drobny detal ustępuje sztywności i stabilności wymiarowej.
Podpory, zatykanie i jakość powierzchni
Średnica dyszy wpływa także na rzeczy, o których łatwo zapomnieć. Pierwsza to podpory. Według testu producenta drukarek mała dysza buduje cieńsze podpory, które łatwiej odłamać, a duża szersze i sztywniejsze, które trudniej usunąć i które zostawiają wyraźniejszy ślad. Przy modelu z dużą liczbą nawisów większa dysza może więc wydłużyć obróbkę, choć skróci sam druk.
Druga to ryzyko zatkania. Ten sam test wskazuje dyszę 0,25 mm jako bardziej podatną na zatykanie i niezgodną z filamentami zawierającymi większe cząstki, a dyszę 0,6 mm jako pracującą z niskim ryzykiem zatkania przy jakości zbliżonej do 0,4 mm. Dla długich wydruków ma to znaczenie praktyczne: zatkana dysza w połowie pracy oznacza zwykle wydruk do powtórki.
Trzecia to wygląd. Większa dysza zwykle idzie w parze z grubszą warstwą, więc linie warstw są bardziej widoczne, a krzywizny bardziej schodkowe. Dla części technicznej to rzadko problem, ale przy obudowie oglądanej z bliska lub modelu na pokaz różnica między 0,4 a 0,8 mm będzie wyraźna.
Jak uwzględnić dyszę w projekcie
- Projektuj ścianki jako wielokrotność szerokości ścieżki. Ścianka o grubości 1,5 ścieżki zostanie wypełniona gorzej niż ścianka z dwóch lub trzech pełnych obrysów.
- Napisy wypukłe i wklęsłe rób z kreską wyraźnie szerszą niż ścieżka. Przy drobnym tekście lepiej powiększyć czcionkę niż liczyć na mniejszą dyszę.
- Naroża w płaszczyźnie stołu i tak dostaną promień zbliżony do średnicy dyszy. Jeśli w to miejsce ma wejść inna część o ostrej krawędzi, przewidź podcięcie lub luz.
- Duże części bez detalu projektuj tak, by mogły być drukowane szybko: bez zbędnych cienkich żeberek, które wymuszają małą dyszę lub wolny druk.
Która dysza do czego: tabela
| Średnica dyszy | Zastosowanie | Kompromis |
|---|---|---|
| 0,25 mm | Drobne napisy, logo, biżuteria, małe modele | Znacznie dłuższy druk, większe ryzyko zatkania, nie do filamentów z dużymi cząstkami |
| 0,4 mm | Większość prototypów, obudów i części użytkowych | Punkt odniesienia: rozsądny detal i czas |
| 0,6 mm | Uchwyty, stojaki, osłony, części obciążone, kompozyty z włóknem | Słabszy drobny detal, trudniejsze usuwanie podpór |
| 0,8–1 mm | Duże części bez drobnych detali, szybkie wydruki objętościowe | Wyraźnie widoczne warstwy, ograniczony detal, trudne podpory |
Źródła i dalsza lektura
- Prusa Blog: Everything about nozzles with a different diameter
- Prusa Knowledge Base: Layers and perimeters
- Prusa Knowledge Base: Composite materials filled with carbon, kevlar or glass
- Hubs: How to design parts for FDM 3D printing
- Kuznetsov i in. (2018): Strength of PLA components fabricated with fused deposition technology, Polymers 10(3)
- Bambu Lab: PAHT-CF Technical Data Sheet