Jak korzystać ze słownika
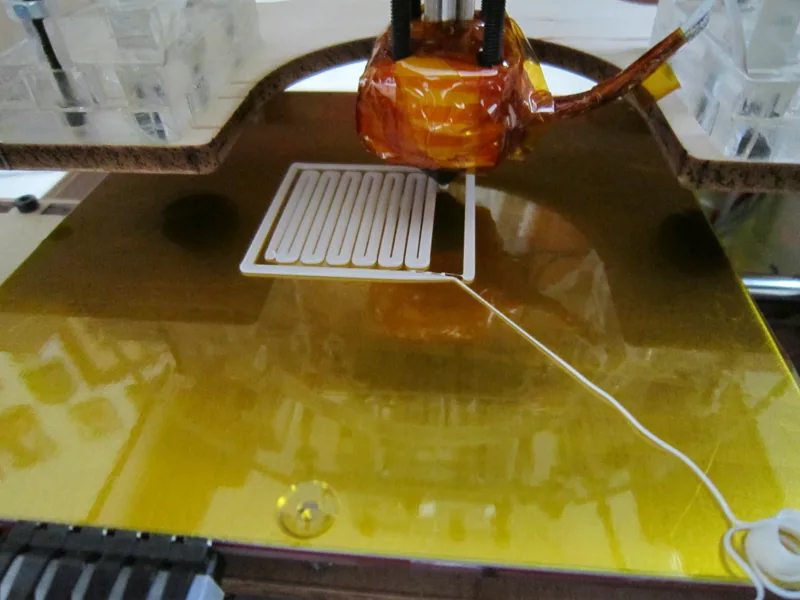
Hasła dotyczą druku FDM, nazywanego też FFF, czyli technologii, w której stopiony filament jest układany warstwa po warstwie. Część pojęć, na przykład slicer, podpory czy wypełnienie, występuje też w innych technologiach druku, ale ich znaczenie opisujemy z perspektywy drukarki na filament. Gdy hasło ma polską i angielską nazwę, szukaj go pod tą, którą częściej widać w slicerach.
A–D
- Adhezja — przyczepność. W druku 3D chodzi o przyczepność pierwszej warstwy do stołu oraz o łączenie się kolejnych warstw ze sobą. Słaba adhezja do stołu kończy się odklejeniem wydruku, a słaba adhezja międzywarstwowa pękaniem wzdłuż warstw.
- AMS / MMU — nazwy handlowe popularnych systemów wielomateriałowych, które podają do jednej głowicy kilka filamentów i przełączają je w trakcie druku. Pozwalają drukować w kilku kolorach lub z różnych materiałów w jednym wydruku.
- Anizotropia — zależność właściwości od kierunku. Wydruk FDM jest anizotropowy: w płaszczyźnie warstw jest zwykle wytrzymalszy niż w poprzek warstw, czyli w osi Z.
- ASA — tworzywo z rodziny styrenowych, cenione za odporność na promieniowanie UV i warunki atmosferyczne. Ma skłonność do podwijania się, dlatego wymaga stabilnej temperatury otoczenia.
- Bed leveling — poziomowanie stołu. Przy poziomowaniu ręcznym stół ustawia się śrubami, a przy automatycznym drukarka mierzy jego nierówności czujnikiem i kompensuje je w trakcie druku, żeby pierwsza warstwa miała wszędzie tę samą grubość.
- Bowden — układ, w którym silnik podający filament jest zamocowany na ramie drukarki, a filament biegnie do głowicy przez rurkę. Głowica jest lżejsza, ale zwykle potrzebna jest dłuższa retrakcja.
- Bridging (mostkowanie) — drukowanie poziomej ścieżki w powietrzu między dwoma podparciami. Krótkie mostki zwykle się udają, długie mogą się uginać.
- Brim — kilka pętli pierwszej warstwy dookoła krawędzi modelu, które zwiększają jego powierzchnię styku ze stołem. Pomaga przy wysokich częściach o małej podstawie i materiałach podatnych na podwijanie.
- CAD — oprogramowanie do projektowania brył, w którym powstaje model części. Z CAD eksportuje się plik do druku, na przykład STEP lub STL.
- Chłodzenie warstwy — nadmuch wentylatora na świeżo wytłoczone tworzywo. Przyspiesza zastyganie, co poprawia nawisy i drobne detale, ale przy niektórych materiałach osłabia łączenie warstw.
- Delaminacja — rozwarstwienie wydruku, czyli pęknięcie wzdłuż granicy między warstwami. Zwykle wynika ze zbyt niskiej temperatury, zbyt mocnego chłodzenia lub naprężeń skurczowych.
- Direct drive — układ, w którym silnik podający filament jest zamontowany bezpośrednio na głowicy. Krótka droga filamentu ułatwia druk elastycznych tworzyw i precyzyjną retrakcję.
- Dysza — końcówka głowicy, przez którą wychodzi stopione tworzywo. Typowe średnice mieszczą się w przedziale od 0,25 do 1 mm, a najczęściej stosuje się 0,4 mm; do materiałów ściernych, na przykład z włóknem węglowym, stosuje się dysze z utwardzanej stali zamiast mosiężnych.
E–K
- Ekstruder — zespół podający i topiący filament. Część zimna przeciąga filament ze szpuli i dozuje go silnikiem krokowym, a część gorąca, czyli hotend, go topi.
- Elephant foot (stopa słonia) — poszerzenie pierwszych warstw u podstawy wydruku. Powstaje, bo pierwsza warstwa jest mocno dociskana do gorącego stołu i dłużej pozostaje miękka; slicery mają funkcję kompensacji tego efektu.
- FDM / FFF — wytwarzanie z topionego materiału układanego warstwami. Nazwę FDM opracował i zastrzegł Stratasys, a określenie FFF wprowadziła społeczność RepRap, żeby mieć nazwę wolną od ograniczeń prawnych. Oba skróty opisują tę samą technologię.
- Filament — tworzywo w postaci żyłki nawiniętej na szpulę, z którego drukuje drukarka FDM. Najczęściej spotykana średnica to 1,75 mm, rzadziej 2,85 mm.
- G-code — język poleceń dla drukarki: lista ruchów, temperatur i prędkości wygenerowana przez slicer. Drukarka wykonuje go linia po linii.
- Głowica drukująca — ruchomy zespół z hotendem, dyszą i wentylatorami, który układa ścieżki tworzywa. W układzie direct drive jest na niej także silnik podający.
- Hotend — gorąca część ekstrudera, złożona z bloku grzewczego z grzałką i czujnikiem temperatury, dyszy oraz przerywacza termicznego z radiatorem, który nie pozwala ciepłu uciekać w górę filamentu. Utrzymuje temperaturę, w której tworzywo jest na tyle płynne, by dało się je wytłaczać.
- Infill (wypełnienie) — struktura wewnątrz części, między ściankami. Określa się ją wzorem i gęstością; więcej znajdziesz na stronie wypełnienie w druku 3D.
- Ironing (prasowanie) — dodatkowe przejście dyszy nad górną powierzchnią z minimalnym wypływem tworzywa, które wygładza płaskie powierzchnie. Znacznie wydłuża druk, więc stosuje się je do tabliczek, pokryw i logo.
L–O
- Layer height — wysokość warstwy, czyli grubość pojedynczej warstwy tworzywa. Wpływa na gładkość skosów i czas druku; szczegóły opisuje artykuł o wysokości warstwy.
- Manifold / watertight — model szczelny, czyli zamknięta siatka bez dziur, podwójnych ścian i krawędzi należących do więcej niż dwóch trójkątów. Tylko taki model slicer może jednoznacznie podzielić na warstwy.
- Mesh (siatka) — opis powierzchni modelu za pomocą trójkątów, stosowany w plikach STL, OBJ i 3MF. Gęstość siatki decyduje o tym, jak gładko wyjdą łuki i okręgi.
- Nawis (overhang) — fragment modelu wysunięty poza warstwę leżącą niżej. Łagodne nawisy drukują się samodzielnie, a strome lub poziome wymagają podpór.
- Obrys (perimeter) — zewnętrzna ścieżka lub kilka ścieżek tworzących ściankę każdej warstwy. Według dokumentacji slicera to liczba obrysów, a nie gęstość wypełnienia, w największym stopniu decyduje o wytrzymałości części.
- Ooze / stringing — wyciek i nitkowanie, czyli cienkie nitki tworzywa między fragmentami wydruku. Powstają, gdy tworzywo wycieka z dyszy podczas ruchów jałowych, zwykle przez zbyt wysoką temperaturę, wilgotny filament lub złą retrakcję.
- Over-extrusion / under-extrusion — nadmiar lub niedobór wytłaczanego tworzywa. Nadmiar daje grudki i zawyżone wymiary, niedobór szczeliny między ścieżkami i słabe ścianki.
P–S
- PA (poliamid, nylon) — tworzywo techniczne o dobrej wytrzymałości i odporności na ścieranie, chłonące wilgoć. Odmiany z włóknem węglowym, takie jak PA12 CF, są sztywniejsze.
- PETG — uniwersalne tworzywo do części użytkowych, mniej kruche niż PLA i lepiej znoszące wilgoć.
- Pierwsza warstwa — najważniejsza warstwa wydruku, od której zależy przyczepność do stołu. Często drukuje się ją wolniej i z inną wysokością niż resztę.
- PLA — najpopularniejsze tworzywo do druku FDM, łatwe w druku i dające estetyczną powierzchnię. Mięknie w stosunkowo niskiej temperaturze.
- Podpory (supports) — tymczasowe struktury drukowane pod nawisami, usuwane po druku. Zostawiają ślad na powierzchni, którą podpierały.
- Post-processing — obróbka po druku: usuwanie podpór, szlifowanie, wiercenie, malowanie, wklejanie wkładek. Pozwala poprawić wygląd lub dokładność wybranych miejsc.
- Purge / wieża czyszcząca — przy zmianie koloru lub materiału resztki poprzedniego filamentu trzeba usunąć z dyszy. Drukarka wytłacza je na osobną wieżę obok modelu albo do wypełnienia, dzięki czemu przejścia kolorów są czyste.
- Raft — kilka warstw podkładki drukowanych pod całym modelem, na których dopiero powstaje część. Poprawia przyczepność trudnych materiałów, ale zostawia ślad na spodzie.
- Retrakcja — cofnięcie filamentu w dyszy przed ruchem jałowym i ponowne wysunięcie przed dalszym drukiem. Ogranicza wyciek i nitkowanie; w układzie Bowden zwykle jest dłuższa niż w direct drive.
- Schodkowanie — widoczne stopnie warstw na łagodnych skosach i krzywiznach. Zmniejsza je cieńsza lub zmienna wysokość warstwy.
- Seam (szew) — miejsce na ściance, w którym zaczyna się i kończy pętla obrysu w każdej warstwie. Ułożone jedno nad drugim tworzą pionową linię; slicer pozwala ją wyrównać, schować w narożniku, przenieść na tył lub rozproszyć losowo.
- Skirt — pętla tworzywa drukowana wokół modeli przed właściwym wydrukiem, ale niepołączona z nimi. Stabilizuje przepływ tworzywa w dyszy i pozwala ocenić pierwszą warstwę.
- Slicer — program, który dzieli model na warstwy, wyznacza ścieżki, podpory i wypełnienie, a wynik zapisuje jako G-code. Od ustawień slicera zależy czas druku, zużycie materiału i wygląd części.
- Spiral vase (tryb wazy) — tryb, w którym ścianka drukowana jest jedną ciągłą spiralą bez szwu. Daje cienkie, puste w środku naczynia i osłony.
- Stół grzany — podgrzewana płyta, na której powstaje wydruk. Ciepło poprawia przyczepność pierwszej warstwy i ogranicza podwijanie się brzegów.
- STL, 3MF, STEP — najczęstsze formaty plików do druku. STL i 3MF zapisują siatkę trójkątów, przy czym 3MF może przechowywać też kolory i ustawienia, a STEP opisuje bryłę CAD. Szczegóły na stronie formaty plików.
T–Ż
- Tg (temperatura zeszklenia) — zakres temperatur, w którym tworzywo amorficzne przechodzi ze stanu twardego i sztywnego w miękki, elastyczny. Dla części drukowanej to praktyczna wskazówka, od jakiej temperatury może zacząć się odkształcać pod obciążeniem.
- TPU — elastyczny termoplastyczny poliuretan, z którego drukuje się uszczelki, odboje, osłony i elementy przypominające gumę.
- Warping — podwijanie się narożników i brzegów wydruku od stołu. Wynika ze skurczu tworzywa przy nierównomiernym stygnięciu; ograniczają je stół grzany, brim, stała temperatura otoczenia i zaokrąglone narożniki.
- Warstwy pełne (top / bottom) — lite warstwy zamykające część od góry i od dołu. Przy cieńszej warstwie trzeba ich więcej, żeby uzyskać tę samą grubość zamknięcia.
- Wysokość warstwy — zob. layer height.
- Z-hop (lift Z) — krótkie uniesienie dyszy przed ruchem jałowym, żeby nie zahaczyła o wydruk. Zbyt duże uniesienie może sprzyjać nitkowaniu.
- Z-offset — korekta odległości dyszy od stołu przy pierwszej warstwie. Zbyt mały odstęp zgniata warstwę i powoduje stopę słonia, zbyt duży osłabia przyczepność.
- Z-seam — pionowa linia szwów na ściance wydruku; zob. seam.
Źródła i dalsza lektura
- Wikipedia: Fused filament fabrication
- Prusa 3D Printing Handbook: Glossary
- Prusa Knowledge Base: Layers and perimeters
- Prusa Knowledge Base: Stringing
- Prusa Knowledge Base: Elephant foot compensation
- Prusa Knowledge Base: Skirt and brim
- Prusa Knowledge Base: Seam position
- Prusa Knowledge Base: Wipe tower
- Prusa Knowledge Base: Ironing
- Wikipedia: Glass transition