Zasada działania w jednym akapicie
FDM (fused deposition modeling) i FFF (fused filament fabrication) to dwie nazwy tej samej technologii. Pierwsza jest znakiem towarowym firmy Stratasys, drugą wprowadziła społeczność projektu RepRap. Według klasyfikacji ASTM to ekstruzja materiału: tworzywo termoplastyczne jest podgrzewane, przeciskane przez dyszę i układane ścieżkami zgodnie z zaprogramowaną trasą, warstwa po warstwie. Ogólne tło technologii opisuje artykuł czym jest druk 3D.
Warstwy łączą się, bo gorąca ścieżka lekko nadtapia materiał pod spodem i jest do niego dociskana przez dyszę. To połączenie jest jednak słabsze od samego tworzywa, z czego wynika większość praktycznych cech wydruków FDM opisanych niżej. Dobrze jest znać ten mechanizm, zanim wybierzesz materiał i orientację części.
Filament i ekstruder: zimna strona procesu
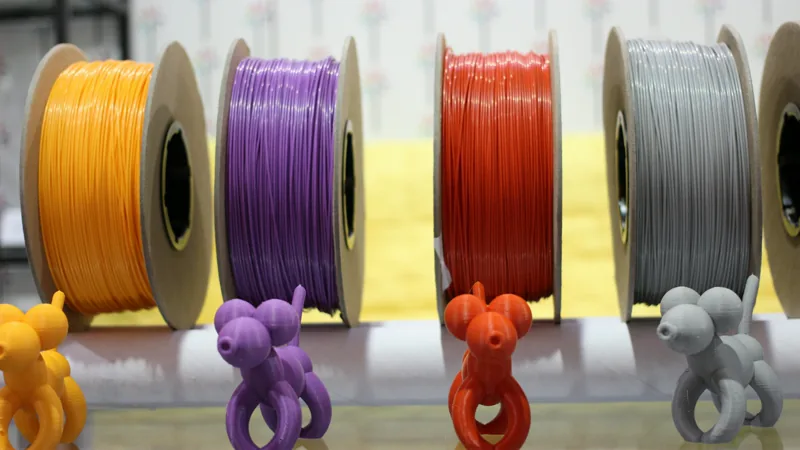
Surowcem jest filament, czyli pręt tworzywa nawinięty na szpulę. Najczęściej spotykane materiały w drukarkach biurkowych to PLA, ABS i PETG, a w maszynach przemysłowych także poliwęglan i tworzywa wysokotemperaturowe. W usługach znaczenie ma też szeroki wybór materiałów technicznych, na przykład wzmacnianych włóknem węglowym, opisanych na stronie materiały.
Ekstruder ma dwie części. Zimna strona (cold end) to mechanizm z kołem zębatym lub rolką napędzaną silnikiem krokowym, który chwyta filament i przepycha go dalej z kontrolowaną prędkością. Od dokładności tego podawania zależy, czy w każdym miejscu ścieżki trafi właściwa ilość tworzywa. Za mało materiału daje szczeliny i słabe połączenia, za dużo daje zgrubienia i zawyżone wymiary.
Na wynik wpływa też stan samego filamentu. Część tworzyw, na przykład poliamidy (nylon), jest higroskopijna, czyli chłonie wilgoć z powietrza. Zawilgocony filament powoduje wady wydruku, dlatego przechowuje się go w szczelnych pojemnikach ze środkiem pochłaniającym wilgoć. To jeden z powodów, dla których materiały techniczne wymagają więcej uwagi niż PLA.
Hotend i dysza: gdzie tworzywo się topi
Gorąca strona (hot end) to blok grzejny z grzałką i czujnikiem temperatury oraz wkręcona w niego dysza. Filament topi się w komorze grzejnej i wychodzi przez otwór dyszy. Średnice dysz zwykle mieszczą się w zakresie od 0,3 do 1 mm, a najczęściej używa się dyszy 0,4 mm. Temperaturę dobiera się do materiału: dla ABS i nylonu poradniki materiałowe Simplify3D podają zakresy od około 220 do 265 °C, zależnie od producenta filamentu.
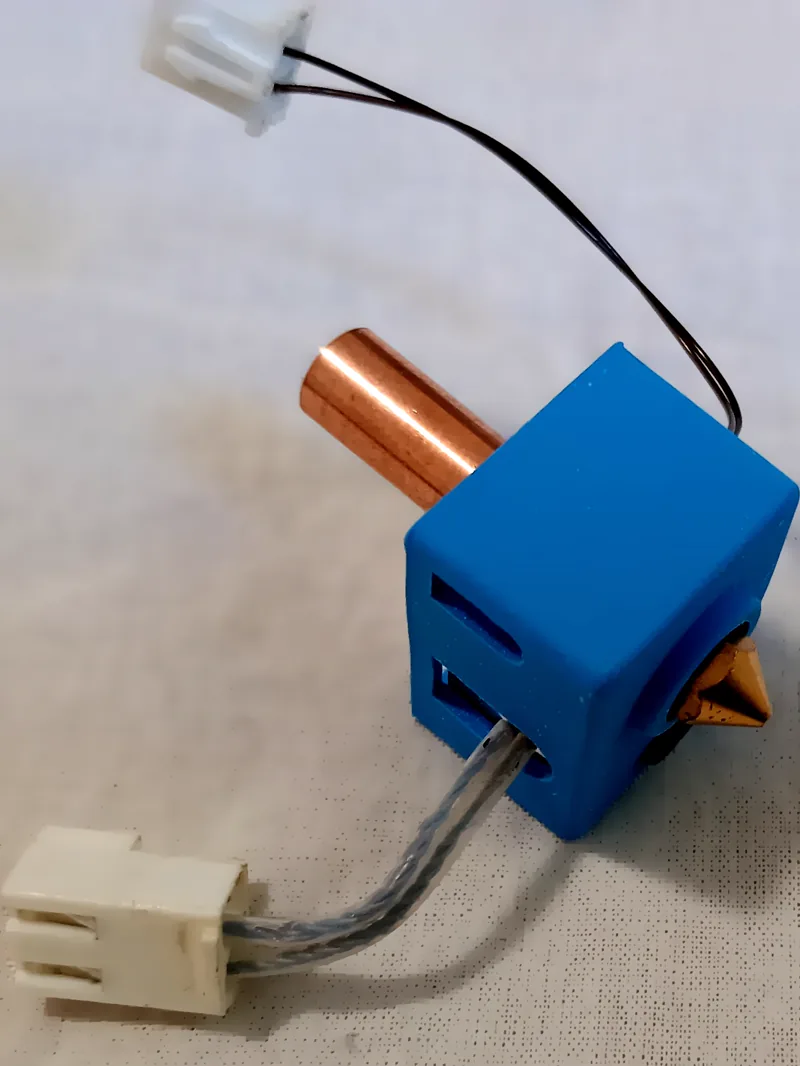
Materiał dyszy ma znaczenie. Mosiądz dobrze przewodzi ciepło i wystarcza do miękkich tworzyw, takich jak PLA. Filamenty z dodatkiem włókien są ścierne i szybko niszczą mosiądz, dlatego drukuje się je dyszami ze stali hartowanej. Więcej o elementach głowicy piszemy w artykule budowa drukarki FDM.
Stół, przyczepność i ruch w trzech osiach
Część rośnie na płaskim stole roboczym. Pierwsza warstwa musi się do niego dobrze przykleić, bo cała reszta się na niej opiera. Dlatego stół jest zwykle podgrzewany, a jego powierzchnię dobiera się do materiału. Tworzywo stygnąc kurczy się, a nierównomierne stygnięcie tworzy naprężenia, które mogą podnosić narożniki. To zjawisko, nazywane podwijaniem (warping), jest silniejsze w ABS niż w PLA czy PETG.
Podwijaniu przeciwdziała się na kilka sposobów: kontrolą temperatury stołu i otoczenia, lepszą przyczepnością pierwszej warstwy, unikaniem dużych płaskich powierzchni w projekcie, zaokrąglaniem narożników i pogrubianiem cienkich podstaw. Część tych działań należy do drukarni, ale część zależy od projektu, więc warto o nich pamiętać już przy modelowaniu.
Głowica i stół poruszają się względem siebie w trzech osiach. Ruch w płaszczyźnie X–Y rysuje warstwę, a po jej ukończeniu stół opuszcza się lub głowica unosi o grubość jednej warstwy w osi Z. Typowa biurkowa drukarka ma obszar roboczy rzędu 200 × 200 × 200 mm, maszyny przemysłowe są znacznie większe.
Warstwy, obrysy i wypełnienie
Wysokość warstwy to najważniejszy parametr wyglądu. W drukarkach biurkowych zwykle wynosi od 0,1 do 0,25 mm, a w praktyce warstwa powinna być niższa niż około 80% średnicy dyszy, czyli przy dyszy 0,4 mm do około 0,3 mm. Cieńsza warstwa daje gładszą powierzchnię i lepszy detal na pochyłościach, ale wydłuża druk. Warstwy poniżej 0,1 mm zwykle nie są warte dodatkowego czasu. Grubość warstwy wpływa tylko na rozdzielczość pionową; drobny detal w poziomie ogranicza średnica dyszy.
- Obrysy (perymetry) to ścieżki tworzące zewnętrzne i wewnętrzne ścianki. Od ich liczby w największym stopniu zależy wytrzymałość części.
- Warstwy pełne na górze i na dole zamykają część. Przy cieńszej warstwie potrzeba ich więcej, żeby uzyskać tę samą grubość.
- Wypełnienie to wewnętrzna struktura o niskiej gęstości, drukowana według wybranego wzoru. Wpływa na sztywność, masę i czas druku.
Wydruki FDM są zwykle puste w środku: mają powłokę z obrysów i rzadkie wypełnienie. Jak gęstość i liczba ścianek przekładają się na część, opisuje strona typy wypełnienia.
Podpory, chłodzenie i G-code
Dysza nie może układać tworzywa w powietrzu. Nawisy i wolne przestrzenie pod poziomymi powierzchniami wymagają podpór, drukowanych zwykle z tego samego materiału i usuwanych po wydruku. Zostawiają one ślad na powierzchni, dlatego dobrze zaprojektowana część ich unika. Wskazówki znajdziesz w poradniku projektowanie części do druku FDM.
Wentylator przy dyszy przyspiesza stygnięcie świeżej ścieżki, co poprawia nawisy, mostki i drobny detal. Z kolei przy materiałach skłonnych do podwijania ważna jest stała, wyższa temperatura wokół wydruku, którą zapewnia zamknięta komora. Wszystkie te ustawienia slicer zapisuje w pliku G-code: liście poleceń z temperaturami, prędkościami i współrzędnymi każdego ruchu, które drukarka wykonuje po kolei.
Dlaczego FDM jest tak popularny i co to oznacza dla Ciebie
FDM jest dziś najtańszą i najbardziej dostępną technologią druku 3D. Oferuje szeroki wybór tworzyw termoplastycznych, krótki czas realizacji prototypów i małych serii oraz przewidywalne przejście od drukarki biurkowej do przemysłowej. Po wygaśnięciu patentu w 2009 roku ceny drukarek spadły o około dwa rzędy wielkości, co rozpowszechniło tę metodę w usługach i w hobby.
| Cecha procesu | Skutek dla części | Co możesz zrobić |
|---|---|---|
| Budowa z warstw | Widoczne linie warstw i efekt schodkowy na skosach | Ustaw ważne powierzchnie pionowo lub do góry; w razie potrzeby zaplanuj obróbkę |
| Słabsze połączenie między warstwami | Część najłatwiej pęka w poprzek warstw | Zaprojektuj część tak, by siły działały wzdłuż warstw |
| Średnica dyszy | Ścianki cieńsze niż około 0,8 mm i detale mniejsze niż ścieżka nie wyjdą dobrze | Projektuj ścianki o grubości 2–3 średnic dyszy |
| Skurcz i stygnięcie tworzywa | Odchyłki wymiarów i podwijanie dużych płaskich części | Sprawdź krytyczne pasowania na jednej sztuce przed serią |
Dokładność wymiarowa w druku FDM jest rzędu dziesiątych części milimetra. Hubs podaje dla drukarek biurkowych około ±0,5% wymiaru, ale nie mniej niż ±0,5 mm (w innej tabeli tego samego źródła nawet ±1 mm), a dla maszyn przemysłowych około ±0,15–0,3%, nie mniej niż ±0,2 mm. Wynik zależy od maszyny, materiału, wielkości i kształtu części. Jeśli chcesz sprawdzić cenę swojej części, prześlij plik do wyceny online.
Powierzchnia prosto z drukarki ma delikatną, falistą fakturę, bo każda ścieżka ma lekko owalny przekrój. Gdy potrzebny jest gładszy wygląd, wydruk można szlifować i polerować, gruntować i malować, wygładzać oparami rozpuszczalnika (w przypadku niektórych tworzyw) albo pokryć żywicą epoksydową. Każda z tych operacji wydłuża realizację i podnosi koszt, dlatego zawsze warto zacząć od dobrej orientacji części na stole.