Rama i kinematyka: jak porusza się głowica
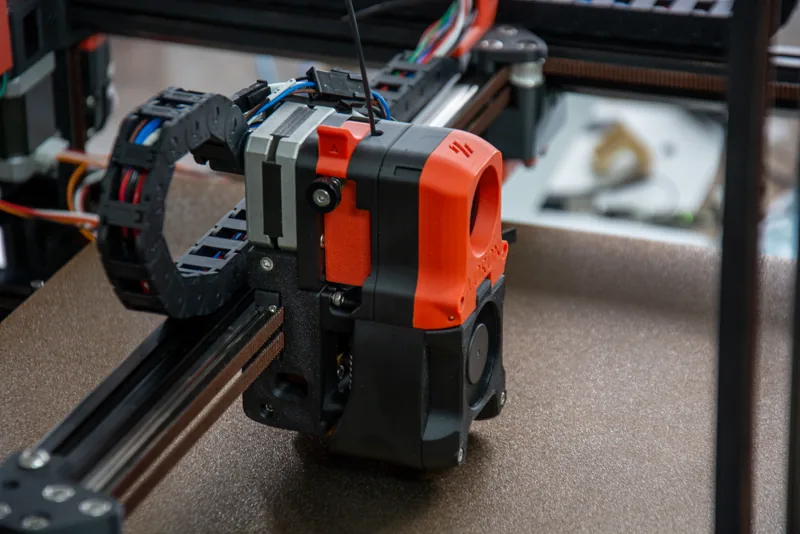
Rama trzyma wszystkie osie w stałym położeniu. Im jest sztywniejsza, tym mniej drgań przenosi się na wydruk przy szybkich ruchach. Na ramie zbudowany jest układ ruchu, czyli kinematyka. Jego zadaniem jest przesuwanie dyszy względem stołu w trzech osiach. Sam proces druku opisuje artykuł jak działa druk FDM.
| Układ | Jak się porusza | Mocne strony | Ograniczenia |
|---|---|---|---|
| Kartezjański z ruchomym stołem („bed slinger”) | Stół jeździ w osi Y, głowica w osiach X i Z | Prosta konstrukcja, łatwa obsługa, duża dostępność części | Ciężki ruchomy stół ogranicza prędkość, większa zajmowana powierzchnia, wysokie smukłe wydruki mogą się kołysać |
| CoreXY | Zamknięty układ pasków przesuwa głowicę w X i Y, stół zwykle opuszcza się w osi Z | Większe prędkości i przyspieszenia, łatwiejsze zamknięcie w obudowie | Bardziej złożony układ pasków, wymaga dokładnej kalibracji i droższego wykonania |
| Delta | Trzy pionowe ramiona ustawiają głowicę w przestrzeni, stół stoi w miejscu | Płynny, szybki ruch, dobra przy wysokich wydrukach | Trudniejsza kalibracja, okrągły obszar roboczy, mniej popularna |
W CoreXY oba silniki osi X i Y są zamocowane na ramie, a ruch głowicy wynika z kombinacji obrotów: obrót obu silników w tę samą stronę przesuwa głowicę w jednej osi, obrót w przeciwne strony w drugiej. Dzięki temu głowica nie wozi silników i może szybciej zmieniać kierunek.
Ekstruder bezpośredni czy Bowden
Ekstruder podaje filament do hotendu. W układzie bezpośrednim (direct drive) silnik z kołem podającym siedzi na głowicy, tuż nad strefą topienia. W układzie Bowden silnik jest przykręcony do ramy, a filament biegnie do głowicy przez długą rurkę z PTFE. Bowden odciąża ruchomą głowicę, co pomaga przy szybkich ruchach, ale wydłuża drogę filamentu między kołem a dyszą.
Ta odległość ma znaczenie przy elastycznych filamentach, takich jak TPU. Miękki pręt w długiej rurce ugina się i zwija zamiast płynnie się przesuwać. Poradniki materiałowe podają, że większość w pełni elastycznych filamentów wymaga ekstrudera bezpośredniego, a tylko część półelastycznych drukuje się poprawnie w układzie Bowden. Krótka i ciasno prowadzona droga filamentu ogranicza zaginanie, a przy takich materiałach zaleca się też niską, stałą prędkość podawania.
Hotend i dysza: temperatura i materiały ścierne
Hotend składa się z bloku grzejnego, grzałki, czujnika temperatury, przegrody termicznej (heat break) oddzielającej gorącą strefę od zimnej i dyszy. W prostszych konstrukcjach filament przechodzi przez rurkę z PTFE, sięgającą aż do strefy topienia. Według Wikipedii PTFE zaczyna się degradować w okolicach 260 °C, a poniżej około 250 °C produkty rozkładu nie powstają w ilościach istotnych dla zdrowia. Dlatego MatterHackers zaleca nie przekraczać w takich hotendach około 240 °C. Hotendy all-metal nie mają tworzywa w gorącej strefie, więc mogą pracować w wyższych temperaturach.
To ma bezpośredni wpływ na listę materiałów. Nylon, czyli poliamid, oraz poliwęglan drukuje się zwykle w temperaturach powyżej 240 °C, dlatego stosuje się do nich hotendy all-metal. Simplify3D zaznacza, że niektóre filamenty nylonowe da się drukować już od około 220 °C, ale typowe wymagają około 250 °C. Także konstrukcje opisywane jako all-metal mogą mieć rurkę PTFE, ale tylko w chłodnej części, z dala od strefy topienia.
- Dysza mosiężna: dobrze przewodzi ciepło i wystarcza do miękkich tworzyw, takich jak PLA i PETG.
- Dysza ze stali hartowanej: odporna na ścieranie, potrzebna do filamentów z włóknem węglowym lub szklanym, takich jak PA12 CF.
- Średnica dyszy: zwykle od 0,3 do 1 mm. Mniejsza daje drobniejszy detal, większa szybszy druk i mocniejsze, grubsze ścieżki.
Stół grzany i powierzchnia druku
Stół musi być płaski, podgrzewany i pokryty powierzchnią, do której pierwsza warstwa dobrze przylgnie, ale z której gotową część da się zdjąć. W wielu drukarkach stosuje się wymienne, giętkie płyty stalowe pokryte tworzywem PEI. Gładka płyta PEI daje gładki spód części i dobrą przyczepność większości filamentów, na przykład PLA. PETG i TPU potrafią przywrzeć do niej tak mocno, że przy zdejmowaniu uszkadzają powłokę, a dla PETG, ASA czy ABS producent płyt zaleca cienką warstwę rozdzielającą, na przykład kleju w sztyfcie. Alternatywą są płyty teksturowane.
Płyta teksturowana zostawia na spodzie wydruku matową, chropowatą fakturę, a szklana tafla daje powierzchnię gładką. Jeśli zależy Ci na wyglądzie dolnej ściany, napisz o tym w uwagach technicznych do modelu, bo powierzchnia stołu i ustawienie części decydują o tym, jak będzie wyglądać.
Zamknięta komora: kiedy pomaga przy ABS, ASA i PA
Tworzywa o dużym skurczu, takie jak ABS, ASA i poliamidy, kurczą się podczas stygnięcia. Jeśli dolne warstwy stygną szybciej niż górne, w części powstają naprężenia, które podnoszą narożniki od stołu lub rozwarstwiają wysoką ściankę. Zamknięta komora utrzymuje wokół wydruku wyższą, stałą temperaturę i chroni go przed przeciągami. Dla ABS podaje się temperaturę komory około 60–70 °C, podczas gdy PLA lepiej drukuje się w temperaturze pokojowej, około 18–25 °C. Komora nie zawsze jest konieczna: poradniki Simplify3D zalecają obudowę dla ABS i nylonu, a dla ASA jej nie wymagają, choć podwijanie pozostaje przy tym tworzywie typowym problemem. Najwięcej daje przy dużych częściach.
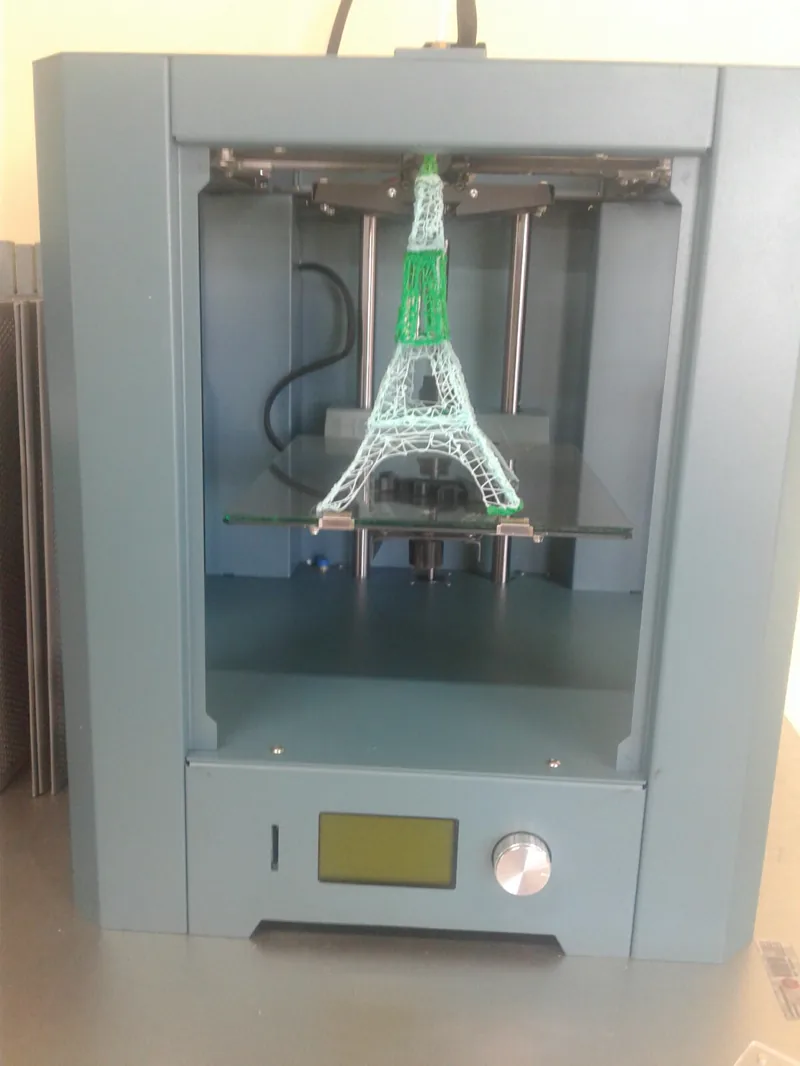
Z tego powodu duże części z tworzyw technicznych drukuje się zwykle na maszynach zamkniętych, a PLA na maszynach otwartych lub z otwartą komorą.
Poziomowanie, systemy wielomateriałowe i sterowanie
Pierwsza warstwa musi mieć jednakową grubość na całym stole. Współczesne drukarki mają czujnik, który przed drukiem mierzy wysokość stołu w wielu punktach. Firmware tworzy z tych pomiarów mapę nierówności i w trakcie pierwszych warstw koryguje wysokość dyszy. Dzięki temu drobne odchyłki płaskości stołu nie psują przyczepności ani wymiarów spodu części.
Systemy wielomateriałowe, takie jak automatyczne zmieniacze filamentu, pozwalają drukować w kilku kolorach lub materiałach w jednym wydruku. Przy każdej zmianie resztki poprzedniego filamentu trzeba usunąć z dyszy, dlatego slicer dodaje obok modelu wieżę czyszczącą. Jej wielkość zależy od liczby zmian koloru, a nie od rozmiaru modelu. Każda zmiana kosztuje więc czas i materiał, co widać w cenie wydruku wielokolorowego.
Straty da się ograniczyć. Slicer może przepłukiwać dyszę do niewidocznego wypełnienia wewnątrz modelu zamiast do wieży, a samą wieżę drukować rzadziej tam, gdzie zmian koloru jest mało. Najwięcej oszczędza jednak projekt: model z kolorami ułożonymi w grubszych pasach wymaga mniej zmian niż ten sam model z kolorem zmieniającym się co kilka warstw. Druk wielokolorowy możesz zgłosić w wycenie Fabrix3D, wybierając opcję wielu kolorów; taki model wyceniamy indywidualnie.
Całością steruje elektronika z firmware, które wykonuje polecenia z pliku G-code przygotowanego przez slicer: ustawia temperatury, prędkości i ruchy osi oraz pilnuje czujników. To w slicerze i w profilu materiału zapisuje się większość wiedzy drukarni o tym, jak dana maszyna drukuje dany filament. Jak slicer przygotowuje ten plik, wyjaśnia poradnik Co to jest slicer.
Co z budowy drukarki wynika dla jakości i ceny
Zamawiając wydruk w usłudze, nie wybierasz maszyny, ale jej możliwości widać w ofercie. Lista dostępnych materiałów zależy od hotendu, dyszy i komory. Możliwość druku wielokolorowego zależy od systemu zmiany filamentu. Prędkość i powtarzalność wynikają z kinematyki i sztywności ramy. Wygląd spodu części zależy od powierzchni stołu, a jakość pierwszej warstwy od poziomowania. Czy własna drukarka się opłaca, rozważa poradnik Własna drukarka 3D czy usługa druku.
- Materiały ścierne i wysokotemperaturowe wymagają hartowanej dyszy i hotendu all-metal, a to droższe i szybciej zużywające się części.
- Tworzywa o dużym skurczu wymagają komory i zwykle wolniejszego druku, co podnosi koszt godziny pracy maszyny.
- Druk wielokolorowy zużywa dodatkowy materiał na wieżę czyszczącą i wydłuża czas, więc kosztuje więcej niż ten sam model w jednym kolorze.
- Wysokość warstwy i średnica dyszy to kompromis między wyglądem a czasem druku, który bezpośrednio przekłada się na cenę.
Źródła i dalsza lektura
- Wikipedia: Fused filament fabrication
- Polymaker Wiki: Cartesian vs. CoreXY vs. Delta
- MatterHackers: All Metal Hotends - Out with the Old, In with the New
- CoreXY: Theory (Ilan E. Moyer)
- Simplify3D: Flexible Materials Guide
- Simplify3D: Nylon Materials Guide
- Simplify3D: ASA Materials Guide
- Wikipedia: Polytetrafluoroethylene
- Prusa Knowledge Base: Smooth PEI sheet
- Prusa Knowledge Base: Wipe tower