Czym jest slicer i dlaczego drukarka go potrzebuje
Drukarka FDM nie rozumie bryły ani siatki trójkątów. Potrafi wykonać tylko proste polecenia: przesuń głowicę do punktu, wytłocz określoną ilość tworzywa, nagrzej dyszę, włącz wentylator. Slicer jest tłumaczem między tymi dwoma światami. Wczytuje model, zwykle STL, 3MF lub OBJ, układa go na wirtualnym stole i zapisuje plik z poleceniami dla konkretnej maszyny.
Nazwa pochodzi od angielskiego „slice”, czyli plaster. Program najpierw tnie model płaszczyznami równoległymi do stołu na stos cienkich warstw. Potem każdą warstwę opisuje jako ciąg odcinków, po których ma przejechać dysza. Do tych ruchów dopisuje temperatury dyszy i stołu oraz inne polecenia, a całość zapisuje jako G-code. Ten sam model pocięty z innymi ustawieniami może dać część mocniejszą, gładszą albo wyraźnie szybszą do wydrukowania.
Slicer nie naprawia projektu. Jeśli siatka ma dziury, odwrócone ściany lub ścianki cieńsze od ścieżki dyszy, program zwykle pominie te fragmenty albo zinterpretuje je inaczej, niż zakładał autor. Typowe błędy modeli i sposoby ich naprawy opisuje poradnik naprawa siatki STL i błędy modelu.
Warstwy i ścieżki: obrysy, wypełnienie, podpory, brim
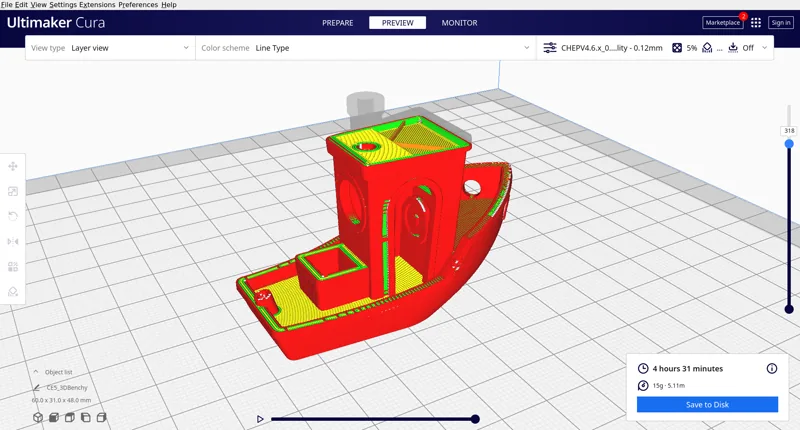
W każdej warstwie slicer rozróżnia kilka rodzajów ścieżek. Każdy z nich ma inne zadanie i może mieć inną prędkość, szerokość i kolejność druku.
- Obrysy (perimeters, ściany): pętle biegnące wzdłuż konturu warstwy. Tworzą zewnętrzną powierzchnię części i według dokumentacji jednego ze slicerów to przede wszystkim ich liczba, a nie wypełnienie, decyduje o wytrzymałości.
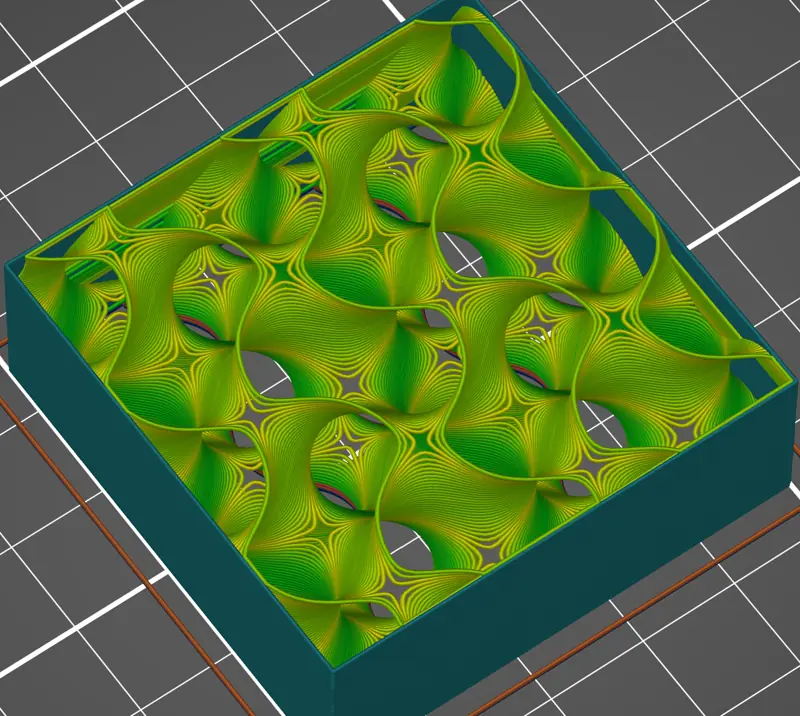
- Wypełnienie (infill): wzór drukowany wewnątrz, między obrysami. Slicer celowo nie wypełnia bryły w całości, żeby oszczędzić materiał i czas. Gęstość podaje się w procentach, a wzór może być siatką, plastrem miodu, gyroidem i wieloma innymi.
- Warstwy górne i dolne: pełne, w 100% wypełnione warstwy zamykające część od góry i od dołu, tak by wewnętrzny wzór nie był widoczny.
- Podpory: tymczasowe konstrukcje pod nawisami. Slicery oferują zwykle podpory liniowe, w postaci gęstego rusztu, oraz drzewiaste, które łatwiej się usuwa i które zużywają mniej filamentu.
- Skirt, brim i raft: struktury przy pierwszej warstwie. Skirt to obwódka wokół modelu, która go nie dotyka. Brim to poszerzenie podstawy, które poprawia przyczepność do stołu. Raft to odłączana podkładka drukowana pod całym modelem.
Kiedy model naprawdę potrzebuje podpór i jak projektować, żeby było ich mniej, wyjaśniamy w artykule podpory w druku 3D.
Co zawiera plik G-code
G-code to język sterowania maszynami numerycznymi, znacznie starszy od drukarek 3D. Pierwszą ustandaryzowaną wersję, RS-274, opublikowano w USA w 1963 roku, a norma ISO 6983 została ukończona w 1982 roku. Drukarki FDM używają jego odmian z rozszerzeniami twórców oprogramowania sterującego, dlatego G-code przygotowany dla jednej maszyny zwykle nie nadaje się do innej.
Plik jest zwykłym tekstem: tysiące, a często setki tysięcy linii, z których każda zawiera jedno polecenie. Najczęstsze z nich to:
- G0 i G1: ruch szybki i ruch liniowy do zadanych współrzędnych X, Y, Z z prędkością F. Parametr E mówi, ile filamentu wytłoczyć po drodze. Ruch osi E wstecz cofa filament, czyli wykonuje retrakcję przed przejazdem w powietrzu.
- M104 i M109: ustawienie temperatury dyszy. Pierwsze polecenie tylko ustawia cel i pozwala działać dalej, drugie czeka, aż temperatura zostanie osiągnięta.
- Polecenia stołu i wentylatora: osobne kody ustawiają temperaturę stołu i moc chłodzenia wydruku, często zmienianą między warstwami.
- Komentarze slicera: informacje o numerze warstwy, typie ścieżki i szacowanym czasie, które drukarka pomija, a wykorzystują je programy podglądu.
Najważniejsze parametry i ich wpływ na wydruk
Slicery mają setki ustawień, ale o charakterze wydruku decyduje kilka z nich. Tabela zbiera ich typowy wpływ. Konkretne wartości zależą od materiału, dyszy i drukarki, więc traktuj ją jako mapę zależności, a nie zestaw liczb do przepisania.
| Parametr | Co zmienia | Kompromis |
|---|---|---|
| Wysokość warstwy | Rozdzielczość w osi Z i widoczność linii warstw | Cieńsza warstwa to gładsze skosy, ale znacznie dłuższy druk |
| Liczba obrysów | Wytrzymałość ścian, szczelność, miejsce na gwint lub wkręt | Więcej obrysów to więcej materiału i czasu |
| Wypełnienie | Sztywność wnętrza, masa i zużycie filamentu | Wysoki procent nie zastąpi grubych ścian |
| Warstwy górne i dolne | Szczelność i wygląd powierzchni poziomych | Za mało warstw daje prześwity wzoru wypełnienia |
| Prędkość | Czas druku | Zbyt szybki druk pogarsza powierzchnię i sklejenie warstw |
| Temperatura dyszy | Przepływ i sklejanie się warstw | Zbyt wysoka sprzyja nitkowaniu i zaciekom |
| Retrakcja | Nitki i grudki przy przejazdach | Zbyt długa może powodować zatory i ubytki |
| Chłodzenie | Nawisy, mosty, ostrość detali | Zbyt mocne może osłabić sklejenie warstw w części materiałów |
Kilka liczb z dokumentacji jednego ze slicerów dobrze pokazuje skalę. Warstwa nie powinna przekraczać około 80% średnicy dyszy, czyli około 0,32 mm przy dyszy 0,4 mm, a schodzenie poniżej 0,10 mm daje już niewielki zysk jakości przy dużo dłuższym druku. Ta sama dokumentacja zaleca co najmniej 3 warstwy górne. Przy cieńszej warstwie potrzeba ich więcej: podobną grubość pokrywy dają około 3 warstwy po 0,3 mm albo około 9 warstw po 0,1 mm. Więcej o wyborze warstwy przeczytasz w poradniku wysokość warstwy w druku 3D.
Retrakcja i temperatura działają razem. Według tej samej bazy wiedzy nitkowanie wynika najczęściej ze zbyt wysokiej temperatury lub źle dobranej retrakcji, a pierwszym krokiem bywa obniżenie temperatury o 5–10 °C. Długość retrakcji zależy od budowy ekstrudera: dla swoich drukarek z ekstruderem bezpośrednim producent podaje maksymalnie 2 mm, a profil jego modelu z ekstruderem typu Bowden ma domyślnie 3,2 mm. Inne drukarki mogą wymagać innych wartości.
Profile drukarek i materiałów
Nikt nie ustawia wszystkich parametrów od zera. Slicery dzielą je na profile, które można łączyć. Profil drukarki opisuje maszynę: wymiary pola roboczego, średnicę dyszy, budowę ekstrudera, sposób rozpoczęcia i zakończenia druku. Profil materiału zawiera temperatury dyszy i stołu, chłodzenie, korektę przepływu i często własne ustawienia retrakcji. Profil druku łączy resztę: wysokość warstwy, obrysy, wypełnienie, podpory i prędkości.
Dzięki temu zmiana filamentu z PLA na PETG nie wymaga przestawiania kilkudziesięciu pól, tylko wyboru innego profilu materiału. Profile dostarczane przez twórców drukarek są dobrym punktem wyjścia, ale doświadczeni użytkownicy dopasowują je do konkretnej szpuli, bo ten sam rodzaj tworzywa od dwóch producentów może wymagać innej temperatury i przepływu.
Popularne programy do cięcia modeli
Większość popularnych slicerów jest otwarta i wywodzi się z kilku wspólnych projektów. Poniższe zestawienie opisuje ich pochodzenie i licencję, a nie ocenia, który jest lepszy.
- Slic3r: projekt rozpoczęty w 2011 roku w społeczności RepRap, którego pierwotnym autorem jest Alessandro Ranellucci, licencja GNU AGPL. Stał się bazą dla kolejnych programów.
- PrusaSlicer: rozwijany przez Prusa Research. Zaczął się w 2016 roku jako odgałęzienie Slic3r, a w maju 2019 roku, wraz z wersją 2.0, dostał obecną nazwę. Przygotowuje wydruki dla drukarek FFF i żywicznych MSLA, także innych producentów, na licencji AGPLv3.
- Ultimaker Cura: otwarty slicer na licencji GNU LGPL, rozwijany niezależnie od rodziny Slic3r.
- Bambu Studio: odgałęzienie PrusaSlicera, licencja GNU AGPL.
- OrcaSlicer: odgałęzienie Bambu Studio, licencja GNU AGPL.
- Simplify3D: program komercyjny o zamkniętym kodzie.
Wszystkie wykonują tę samą pracę, różnią się interfejsem, algorytmami generowania ścieżek i podpór oraz bazą gotowych profili. Dla użytkownika najważniejsze jest zwykle to, czy program ma sprawdzony profil jego drukarki.
Podgląd, czas i zużycie materiału
Po pocięciu modelu slicer pokazuje podgląd warstwa po warstwie, z ruchami w kolorach według typu ścieżki, prędkości lub przepływu. To najlepsze miejsce, żeby zobaczyć problemy, zanim wydarzą się na stole: zbyt cienkie ścianki, które zniknęły, wyspy wiszące w powietrzu, brak podpór pod nawisem albo podpory w miejscu, z którego trudno je usunąć.
Program podaje też szacowany czas druku oraz długość i masę filamentu. To szacunek, bo rzeczywiste przyspieszenia drukarki, czas nagrzewania i przerwy mogą się różnić od uproszczonego modelu ruchu w slicerze. Mimo to różnice między wariantami, na przykład warstwą 0,2 i 0,12 mm albo gęstszym i rzadszym wypełnieniem, są w podglądzie dobrze widoczne.
Dlaczego usługi druku tną pliki same
G-code jest przypisany do konkretnej drukarki, dyszy i materiału. Plik przygotowany na domowy sprzęt mógłby dać zły wynik na innej maszynie, dlatego usługi druku 3D przyjmują modele, a nie gotowe instrukcje. Profile drukarek i materiałów są ich wewnętrznym narzędziem pracy.
W Fabrix3D przesyłasz plik STL, 3MF, OBJ lub STEP, a wycena powstaje automatycznie z modelu. W formularzu wybierasz materiał, kolor, liczbę sztuk i jeden z trzech typów wypełnienia opisanych na stronie wypełnienie w druku 3D. Cenę i termin widzisz przed zamówieniem. Przebieg zamówienia krok po kroku opisuje strona jak to działa, a gotowy model możesz od razu wysłać do wyceny online.