Kiedy model potrzebuje podpór
Drukarka FDM kładzie każdą nową warstwę na poprzedniej. Dopóki nowa ścieżka choć częściowo opiera się na warstwie poniżej, tworzywo trzyma kształt. Gdy pod spodem nie ma niczego, ścieżka opada, zwija się albo ciągnie za dyszą. Trzy typowe sytuacje, w których pojawia się ten problem:
- Nawis: ściana pochylona na zewnątrz. Według bazy wiedzy jednej z platform produkcyjnych nawis do około 45° drukuje się zwykle bez utraty jakości, bo przy tym kącie każda nowa warstwa opiera się mniej więcej w połowie na poprzedniej. Przy bardziej stromym pochyleniu krawędź zaczyna się wybrzuszać i opadać.
- Most: poziomy fragment rozpięty między dwoma podparciami, na przykład górna krawędź prostokątnego okna. Krótki most drukarka przeciągnie w powietrzu, ale ta sama baza wiedzy podaje, że przy mostach dłuższych niż około 5 mm trzeba liczyć się z opadaniem, jeśli nie ma podpór.
- Wyspa: element, który zaczyna się w powietrzu, bez żadnego połączenia z warstwą niżej, na przykład dolny koniec zwisającego ramienia. Taki fragment zawsze wymaga podpory, bo pierwszej ścieżki nie ma na czym położyć. Druk FDM nie zbuduje więc bez podparcia niczego, co zwisa w dół jak stalaktyt, nawet jeśli wyżej łączy się z resztą modelu.
Granica 45° jest regułą praktyczną, a nie stałą fizyczną. Zależy od materiału, chłodzenia i prędkości, dlatego slicery pozwalają ustawić własny kąt progowy. Pojęcia nawisu, mostu i podpory zebraliśmy też w słowniku druku 3D.
Podpory liniowe i drzewiaste
Klasyczne podpory liniowe, nazywane też siatkowymi, mają postać gęstego rusztu wyrastającego pionowo spod każdego nawisu. Są stabilne i dobrze podpierają duże, płaskie powierzchnie. Dokumentacja jednego ze slicerów przyznaje jednak, że zużywały sporo filamentu, długo się drukowały, trafiały w miejsca, z których trudno je usunąć, i zostawiały widoczne ślady.
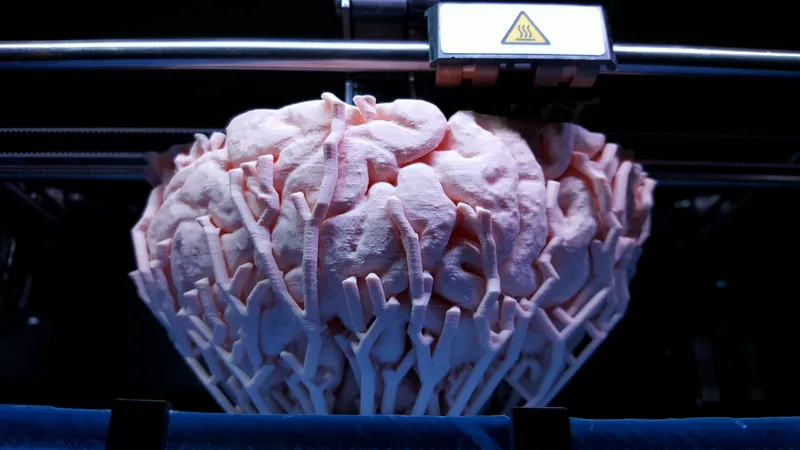
Podpory drzewiaste, nazywane też organicznymi, wyrastają z kilku pni i rozgałęziają się dopiero pod fragmentami, które trzeba podeprzeć. Dotykają modelu w mniejszej liczbie punktów, więc zwykle łatwiej je odłamać i zostawiają mniej śladów. Lepiej pasują do kształtów organicznych, figurek i zaokrąglonych obudów. Przy dużych płaskich nawisach i częściach mechanicznych klasyczny ruszt nadal bywa pewniejszy.
Szczelina, interfejs i ręczne poprawki
Między podporą a modelem zostawia się niewielką szczelinę w osi Z. Dokumentacja wspomnianego slicera podaje, że dobrze sprawdza się szczelina od 50 do 75% wysokości warstwy. Dzięki niej podpora odchodzi od modelu, zamiast się z nim zgrzać. Gęstsze warstwy styku, tak zwany interfejs, poprawiają dolną powierzchnię, ale utrudniają usuwanie. Zbyt mała szczelina sprawia, że podpora przywiera do modelu i trzeba ją wycinać, zbyt duża, że dolna powierzchnia opada. Właściwą wartość dobiera się do materiału i wysokości warstwy.
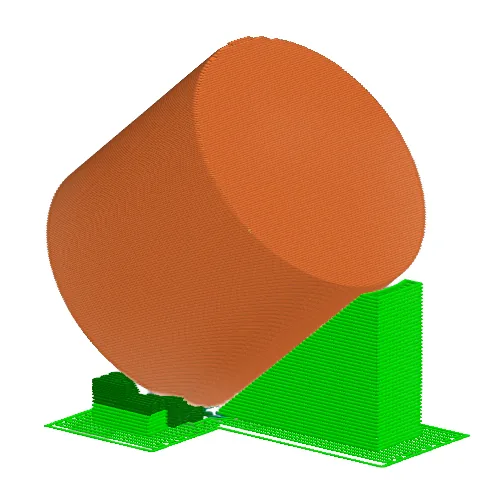
Automatyczne podpory nie zawsze trafiają tam, gdzie trzeba. Slicer pozwala więc ręcznie zablokować podpory w wybranym miejscu, na przykład wewnątrz otworu, który i tak będzie rozwiercany, albo wymusić je tam, gdzie automat ich nie dodał. Wymuszoną podporą można też podeprzeć środek długiego mostu, zamiast podpierać całą jego długość. To praca przygotowania wydruku, której efekt widać w ilości odpadu i w jakości dolnych powierzchni.
Podpory rozpuszczalne: PVA, BVOH i HIPS
Drukarka z dwiema głowicami lub systemem zmiany filamentu może drukować podpory z innego materiału niż model. Najczęściej są to tworzywa rozpuszczalne w wodzie: PVA i BVOH. Według dokumentacji producenta drukarek do PLA nadają się oba, do PETG praktycznie tylko BVOH, który jest też ogólnie lepszym, choć droższym wyborem. Wydruk zanurza się w ciepłej wodzie, najwyżej 45 °C, na kilka godzin lub na noc. Do ABS ta sama dokumentacja wskazuje HIPS rozpuszczany w limonenie.
W usługach druku podpory rozpuszczalne są rzadkie z kilku powodów. Wymagają drukarki wielomateriałowej, filament trzeba przechowywać w suchym pojemniku, bo szybko chłonie wilgoć, a każda zmiana materiału oznacza przepłukanie dyszy. W systemie zmiany filamentu z jedną dyszą dokumentacja zaleca przy podporach rozpuszczalnych zwiększenie objętości przepłukania do co najmniej 200–240 mm³ na zmianę, wobec domyślnych 140 mm³. Do tego dochodzą godziny rozpuszczania i wyższa cena samego materiału. Dlatego nawet przy takich drukarkach rozpuszczalny filament daje się często tylko w warstwie styku z modelem.
Ślady po podporach i jakość dolnej powierzchni
Powierzchnia drukowana na podporach zawsze wygląda gorzej niż ta sama powierzchnia drukowana na stole lub na wcześniejszych warstwach modelu. Szczelina między podporą a modelem sprawia, że pierwsza warstwa nad podporą jest kładziona prawie w powietrzu, więc bywa nierówna i lekko opadnięta między punktami podparcia. Po odłamaniu podpór zostają drobne wypustki, zadziory lub matowe pola. Jak usunąć podpory i oczyścić wydruk, opisuje poradnik Usuwanie podpór i czyszczenie wydruku.
Usuwanie podpór to ręczna praca: odłamywanie palcami, szczypcami, a przy opornych miejscach nożykiem. Dokumentacja slicera zaleca przy tym okulary ochronne, bo odłamki bywają ostre i odskakują. Cienkie ścianki i drobne detale mogą przy tym pęknąć, zwłaszcza w kruchych materiałach. Jeśli jakaś powierzchnia ma być estetyczna lub pasować do innej części, warto tak ustawić model, żeby nie stała na podporach.
Jak podpory wpływają na czas, materiał i cenę
Podpora to normalny wydruk, tylko przeznaczony do wyrzucenia. Zużywa filament, wydłuża czas pracy maszyny, a po wydruku wymaga czasu na usunięcie i oczyszczenie powierzchni. Ilość podpór zależy od geometrii: najwięcej potrzebują części z zamkniętymi lub zawieszonymi fragmentami, na przykład pokrywą nad pustą komorą albo ramieniem wystającym w bok wysoko nad stołem.
Ponieważ cena wydruku w usłudze zależy w dużej mierze od czasu maszyny i zużycia materiału, ten sam kształt z podporami i bez nich może kosztować wyraźnie inaczej. Składniki ceny opisuje cennik druku 3D. Praktyczne sposoby na tańszy wydruk zebraliśmy w poradniku Jak obniżyć koszt druku 3D.
Wybór orientacji jest więc zwykle kompromisem między trzema celami: jak najmniej podpór, jak najlepsza powierzchnia widoczna i właściwy kierunek warstw względem obciążenia. Model ustawiony tak, by podpory całkowicie zniknęły, może mieć gorzej położone warstwy. Model ustawiony pod wytrzymałość może wymagać podparcia dużej powierzchni. Dobrze jest wiedzieć z góry, która z tych cech jest dla części najważniejsza, i zaprojektować ją tak, by nie trzeba było wybierać.
Jak projektować bez podpór
- Fazy zamiast poziomych półek: krawędź wystającą poziomo zastąp fazą pod kątem 45° lub mniejszym od pionu. Drukarka zbuduje ją warstwa po warstwie bez podparcia.
- Fazy i łzy w otworach poziomych: okrągły otwór o osi poziomej ma u góry nawis. Kształt kropli z ostrym szczytem lub obrót części tak, by oś otworu była pionowa, usuwa problem.
- Podział modelu: część w kształcie litery T lub U często lepiej wydrukować z dwóch elementów i połączyć klejem, wkrętami lub zatrzaskiem. Każdy element leży wtedy płasko na stole.
- Orientacja: obróć model tak, by największa płaska powierzchnia leżała na stole, a nawisy zamieniły się w ściany pionowe lub łagodne skosy.
- Krótkie mosty: jeśli most jest nieunikniony, skróć go lub podeprzyj żebrem zaprojektowanym jako część modelu.
Pamiętaj, że orientacja wpływa też na wytrzymałość, bo część jest najsłabsza w poprzek warstw. O tym, jak pogodzić brak podpór z kierunkiem obciążenia, piszemy w artykule o anizotropii wydruków 3D, a więcej zasad konstrukcyjnych zebraliśmy w poradniku projektowanie części do druku FDM.
Podpory w Fabrix3D
W Fabrix3D podpory są uwzględniane automatycznie w wycenie. Po przesłaniu pliku zobaczysz, czy Twój model ich wymaga, a cena i termin obejmują już ich wydruk. Nie musisz dodawać podpór w modelu samodzielnie. Jak przygotować plik, żeby uniknąć niespodzianek, opisuje poradnik jak przygotować model do druku 3D.