Gdzie szukać oszczędności
Cena wydruku FDM rośnie razem z czasem pracy drukarki i ilością zużytego filamentu. Pełny rozkład składników ceny opisuje artykuł ile kosztuje druk 3D. Tutaj skupiamy się na praktyce: co konkretnie możesz zmienić w pliku i w konfiguracji, zanim złożysz zamówienie.
Zmiany dzielą się na trzy grupy. Pierwsza to geometria: objętość bryły, grubość ścianek, detale i to, czy część wymaga podpór. Druga to ustawienia druku: wypełnienie, wysokość warstwy i orientacja. Trzecia to samo zamówienie: materiał, liczba sztuk, liczba modeli w jednej przesyłce i tryb realizacji. Najwięcej zyskasz zwykle w pierwszych dwóch grupach, bo to one decydują o liczbie godzin pracy maszyny.
Mniejsza objętość bryły: żebra zamiast masy
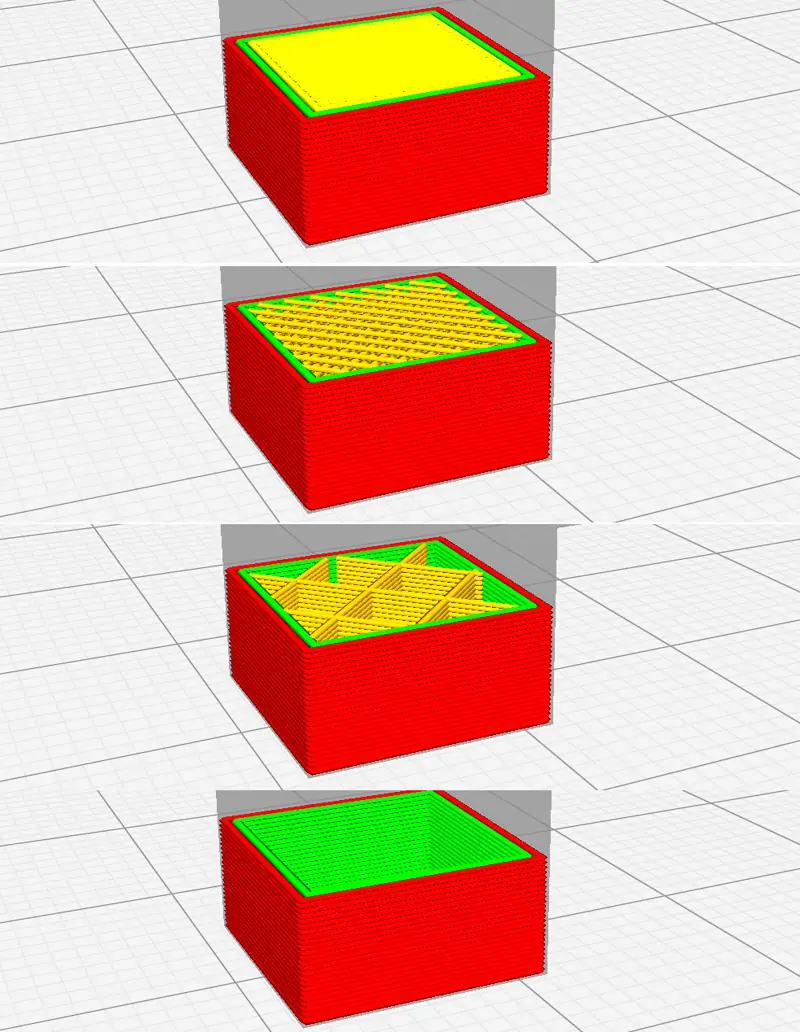
W druku FDM wnętrze modelu i tak nie jest drukowane jako lity blok. Slicer tworzy kilka obrysów wzdłuż ścianek, pełne warstwy u góry i u dołu oraz wypełnienie w środku. Mimo to masywna bryła kosztuje więcej niż smukła, bo każda dodatkowa powierzchnia to dodatkowe obrysy, a większa objętość to więcej wypełnienia.
- Zastąp grube, pełne fragmenty żebrami. Tuleję pod wkręt czy występ montażowy łatwiej usztywnić kilkoma żebrami niż pogrubieniem całej ścianki, a materiału zużywa się wtedy mniej.
- Dodaj otwory i wycięcia tam, gdzie materiał nie przenosi obciążenia. Okno w płaskim wsporniku czy wybranie w podstawie zmniejsza objętość bez utraty funkcji.
- Pocienij ścianki w miejscach niepracujących, ale nie schodź poniżej grubości kilku obrysów. Zbyt cienka ścianka drukuje się źle i łatwo pęka. Wskazówki znajdziesz w artykule o projektowaniu części do druku FDM.
- Jeśli model jest pustą skorupą z grubymi ściankami, sprawdź, czy ich grubość jest uzasadniona. Ścianka zaprojektowana „na zapas” zwiększa czas druku na każdej warstwie.
Zmniejszanie objętości ma sens głównie w częściach dużych i masywnych. W małym breloczku czy uchwycie kablowym oszczędność będzie niewielka, a czas poświęcony na przeprojektowanie może być wart więcej niż różnica w cenie.
Wypełnienie i wysokość warstwy
Wypełnienie to zwykle największa część objętości wydruku. Baza wiedzy jednego z producentów drukarek podaje, że większość modeli dobrze drukuje się przy wypełnieniu 10–15%, a powyżej 30% rzadko trzeba wychodzić. O wytrzymałości decyduje przede wszystkim liczba obrysów, a nie procent wypełnienia. Według poradnika innego producenta ta sama część funkcjonalna przy wysokim wypełnieniu może drukować się nawet dwa razy dłużej niż przy niskim.
W Fabrix3D wybierasz jeden z trzech typów wypełnienia: lekkie do modeli wizualnych i makiet, standardowe do typowych części użytkowych i wzmocnione do elementów obciążonych, z wkrętami lub wciskanymi wkładkami. Wzmocnione zamawiaj tylko tam, gdzie część naprawdę pracuje.
Wyższa warstwa oznacza mniej warstw do położenia. W przykładzie z poradnika producenta drukarek przedmiot dekoracyjny drukował się około 8 godzin przy niższej warstwie i około 5 godzin przy wyższej. Ceną jest bardziej widoczny schodek na pochyłych powierzchniach. Kiedy to akceptowalne, opisuje artykuł o wysokości warstwy w druku 3D.
Orientacja i brak podpór
Podpory to materiał, który drukarka kładzie tylko po to, żeby go potem usunąć. Płacisz więc za filament, za czas jego druku i za pracę przy czyszczeniu. Wytyczne projektowe dla FDM podają, że nawis do około 45° zwykle drukuje się bez podpór. Poziomy otwór w ściance często wystarczy obrócić o 90°, żeby podpory w ogóle nie były potrzebne.
W przykładzie z poradnika producenta drukarek model z rozbudowanymi podporami drukował się około 10 godzin, a wersja zaprojektowana pod ich ograniczenie około 7 godzin. Pomagają fazy zamiast poziomych występów, łuki zamiast płaskich mostów i podział modelu tak, by każda część leżała płaską ścianą na stole. Więcej w artykułach podpory w druku 3D i orientacja wydruku na stole.
Skala i podział na części
Zmniejszenie skali działa silniej, niż się wydaje. Objętość maleje z sześcianem wymiaru, więc model w skali 80% ma około połowy objętości oryginału. Poradnik producenta drukarek podaje, że przeskalowanie do 80% może skrócić druk nawet o połowę. Dotyczy to oczywiście tylko modeli, których wymiar nie jest narzucony: figurki, makiety, dekoracji, organizera. Część, która ma pasować do innego elementu, musi zachować wymiary.
Podział modelu na części bywa sposobem na oszczędność, bo pozwala ułożyć każdy fragment bez podpór. Wytyczne projektowe dla FDM wskazują, że rozdzielenie złożonego modelu często zmniejsza koszt i czas. Każdy podział oznacza jednak łączenie, klejenie i ryzyko widocznej spoiny. Dziel model tylko wtedy, gdy się nie mieści w obszarze roboczym albo gdy w całości wymagałby dużych podpór. Jak ciąć i łączyć, opisuje artykuł o dzieleniu dużych modeli.
Materiał dobrany do zadania i mniej zbędnych detali
Nie każda część potrzebuje materiału inżynieryjnego. Kompozyt taki jak PA12 CF ma sens w sztywnych, obciążonych elementach, ale w obudowie, organizerze czy modelu poglądowym zwykle wystarczy PLA lub PETG. Porównanie dostępnych tworzyw znajdziesz na stronie materiały do druku 3D. Zmiana materiału w wycenie od razu pokazuje, czy różnica w cenie jest istotna dla Twojego modelu.
Drobne detale rzadko podnoszą zużycie filamentu, ale mogą wymuszać niższą warstwę, wolniejszy druk albo podpory. Bardzo mały, wypukły napis, cienkie ozdobne słupki czy faktura na dużej powierzchni wydłużają druk bardziej niż prosta ścianka. Jeśli detal nie pełni funkcji, rozważ jego uproszczenie lub usunięcie przed eksportem pliku.
Zamówienie: liczba sztuk, tryb i poprawny plik
- Zbierz modele w jedno zamówienie. W jednej wycenie możesz dodać do 10 modeli, a przesyłka obejmuje wtedy wszystkie części, zamiast kilku osobnych dostaw.
- Wybierz tryb STANDARD, jeśli termin nie jest pilny. Tryb EXPRESS przyspiesza produkcję (nie przewóz) za dopłatą. Tryb wybierasz przy składaniu zamówienia, a dopłatę widzisz przed płatnością.
- Sprawdź plik przed wysłaniem. Model z dziurami w siatce, odwróconymi normalnymi albo w złej skali może wymagać ręcznej weryfikacji, a to wydłuża drogę do zamówienia. Jak znaleźć błędy, opisuje artykuł o naprawie siatki STL.
- Porównaj warianty. W wycenie online każda zmiana materiału, wypełnienia, wysokości warstwy czy liczby sztuk przelicza cenę, więc możesz sprawdzić kilka konfiguracji w kilka minut. Zasady opisuje cennik druku 3D.
Zmiana, wpływ na cenę i kiedy nie warto
Wpływ każdej zmiany zależy od modelu. W dużej, masywnej części wypełnienie i skala potrafią zmienić cenę wyraźnie, w małym elemencie różnica będzie niewielka. Tabela pokazuje kierunek, nie gwarantowane procenty.
| Zmiana | Wpływ na cenę | Kiedy nie warto |
|---|---|---|
| Żebra i wycięcia zamiast masywnej bryły | Duży w dużych częściach | Mały model, w którym przeprojektowanie kosztuje więcej niż oszczędność |
| Wypełnienie lekkie zamiast wzmocnionego | Duży, mniej filamentu i krótszy druk | Część obciążona, z wkrętami lub wkładkami |
| Wyższa warstwa | Średni do dużego | Model wizualny z łagodnymi krzywiznami lub drobnym detalem |
| Orientacja bez podpór | Średni do dużego | Gdy zmiana ułożenia osłabia część w kierunku obciążenia |
| Mniejsza skala | Bardzo duży, objętość maleje z sześcianem wymiaru | Część pasowana do innego elementu |
| Podział na części | Zmienny | Gdy model mieści się w całości i nie wymaga dużych podpór |
| PLA lub PETG zamiast kompozytu | Zależny od modelu, widoczny w wycenie | Sztywny element pod obciążeniem lub w cieple |
| Kilka modeli w jednym zamówieniu | Jedna dostawa zamiast kilku | Gdy części są potrzebne w różnych terminach |
| Tryb STANDARD zamiast EXPRESS | Brak dopłaty za przyspieszenie | Pilna naprawa lub termin, którego nie da się przesunąć |