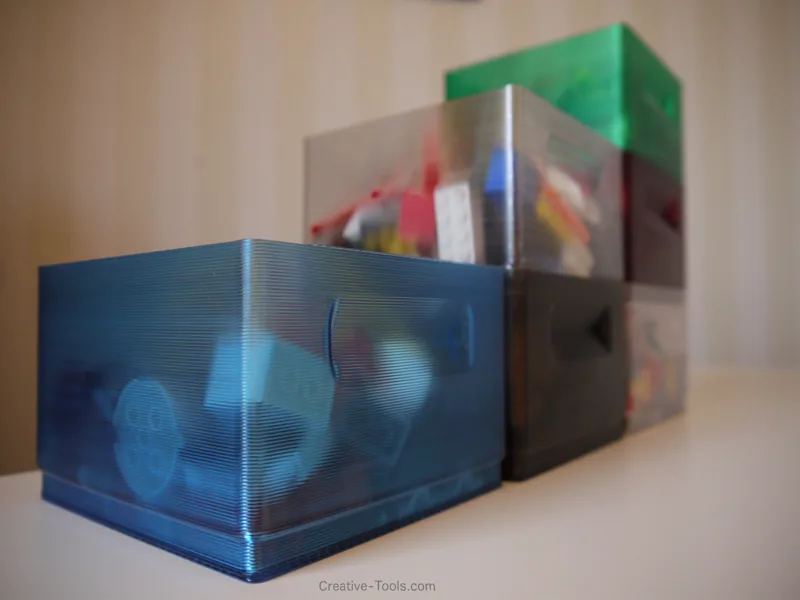
Co oznacza 0,1, 0,2 i 0,3 mm
Drukarka FDM buduje część z kolejnych przekrojów. Po ułożeniu jednego przekroju stół lub głowica przesuwa się w osi Z o zadaną wartość i drukowana jest następna warstwa. Ta wartość to właśnie wysokość warstwy. Część o wysokości 30 mm drukowana warstwą 0,2 mm składa się ze 150 warstw, a ta sama część drukowana warstwą 0,1 mm z 300.
Wysokość warstwy dotyczy wyłącznie rozdzielczości w pionie. Nie zmienia tego, jak drobny detal drukarka odwzoruje w płaszczyźnie stołu, bo ten zależy przede wszystkim od średnicy dyszy i szerokości ścieżki. Mały napis na górnej powierzchni nie stanie się czytelniejszy tylko dlatego, że warstwa będzie cieńsza.
Pierwsza warstwa często ma osobną wysokość. W profilach jednego z producentów drukarek wynosi ona 0,2 mm niezależnie od reszty wydruku, bo grubsza pierwsza warstwa lepiej wybacza drobne nierówności stołu. Pojęcia takie jak obrys, wypełnienie czy pierwsza warstwa wyjaśnia słownik druku 3D.
Związek wysokości warstwy ze średnicą dyszy
Warstwa nie może być dowolnie gruba ani dowolnie cienka. Popularna reguła mówi, że wysokość warstwy powinna wynosić od 25 do 75% średnicy dyszy. Dla najczęściej stosowanej dyszy 0,4 mm daje to zakres od około 0,1 do 0,3 mm, a jako punkt wyjścia podaje się zwykle połowę średnicy, czyli 0,2 mm. Dokumentacja jednego z popularnych slicerów zaleca, by warstwa nie przekraczała 80% średnicy dyszy, a slicer zgłasza błąd, gdy przekracza całą średnicę.
Zbyt gruba warstwa jest słabo dociskana do poprzedniej i gorzej się z nią łączy. Zbyt cienka nie poprawia już wyglądu w zauważalny sposób, za to mocno wydłuża druk i utrudnia równy przepływ tworzywa. Większa dysza pozwala drukować grubsze warstwy, co skraca czas dużych, mało szczegółowych części.
Wysokość warstwy wpływa też na pozostałe ustawienia. Górne i dolne zamknięcie części składa się z kilku pełnych warstw, a ich liczba musi rosnąć, gdy warstwa jest cieńsza. Dokumentacja wspomnianego slicera podaje przykład: trzy górne warstwy przy 0,3 mm dają podobną grubość jak dziewięć warstw przy 0,1 mm. Od wysokości warstwy zależy również zalecana minimalna grubość cienkich ścianek.
Wpływ na czas druku
Czas druku rośnie w przybliżeniu odwrotnie proporcjonalnie do wysokości warstwy. Dwa razy cieńsza warstwa to dwa razy więcej przejść głowicy, więc druk trwa mniej więcej dwa razy dłużej. Zależność nie jest dokładna, bo część czasu zajmują ruchy jałowe, zmiany warstw i elementy, których czas nie skaluje się z liczbą warstw, ale jako szacunek sprawdza się dobrze. Od czego jeszcze zależy czas druku, opisuje poradnik Ile trwa druk 3D.
| Wysokość warstwy (dysza 0,4 mm) | Typowe zastosowanie | Czas względem 0,2 mm |
|---|---|---|
| 0,1 mm | Małe modele wizualne, figurki, łagodne krzywizny | Około dwa razy dłużej |
| 0,15 mm | Modele z krzywiznami, obudowy na pokaz | Około 1,3 raza dłużej |
| 0,2 mm | Większość części użytkowych i prototypów | Punkt odniesienia |
| 0,28–0,3 mm | Duże części techniczne, uchwyty, przyrządy | Około 1,4–1,5 raza krócej |
Wartości w tabeli wynikają z proporcji liczby warstw i są szacunkiem, a nie pomiarem konkretnej maszyny. Rzeczywista różnica zależy od kształtu części, wypełnienia i prędkości druku.
Usługi druku FDM często opisują ten wybór jako poziomy rozdzielczości. Jeden z dostawców podaje dla FDM warstwy od 100 do 300 µm i dzieli je na rozdzielczość wysoką, około 100 µm, normalną, około 200–254 µm, oraz niską, około 300–330 µm. Nazwy różnią się między usługami, ale logika jest ta sama: wyższa rozdzielczość to cieńsza warstwa i dłuższy druk.
Jakość powierzchni i schodkowanie na skosach
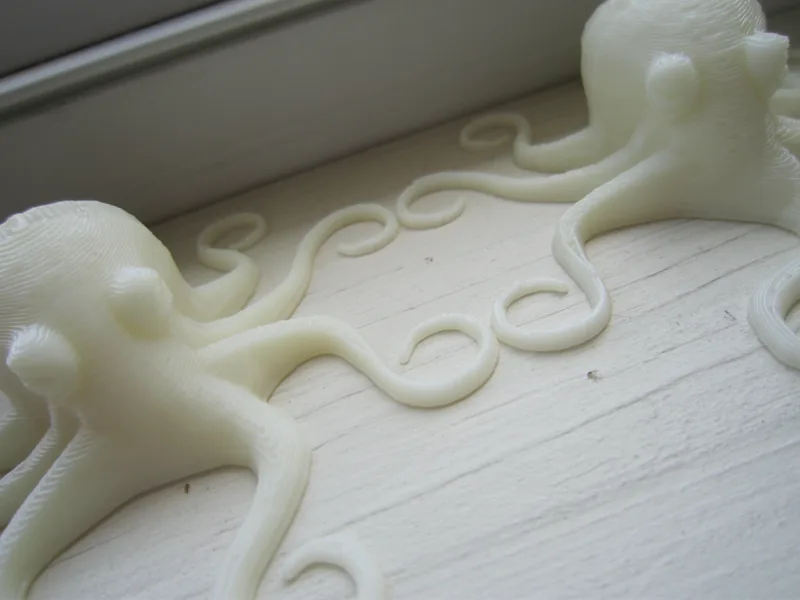
Na pionowych ścianach różnica między 0,1 a 0,3 mm jest widoczna głównie jako gęstość linii warstw. Największe znaczenie wysokość warstwy ma na łagodnych skosach i krzywiznach, czyli powierzchniach prawie poziomych. Każda warstwa kończy się tam stopniem, a im grubsza warstwa, tym szersze i wyższe są te stopnie. Efekt schodkowania najbardziej widać na kopułach, zaokrąglonych pokrywach i płaskich stożkach.
Jeśli model ma głównie pionowe ściany i płaskie poziome powierzchnie, różnica między 0,15 a 0,25 mm będzie niewielka i często niezauważalna z odległości ramienia. Jeśli ma dużo łagodnych krzywizn oglądanych z bliska, cieńsza warstwa daje wyraźnie lepszy efekt. Warto więc ocenić geometrię modelu, zanim wybierze się warstwę.
Wysokość warstwy wpływa też na dokładność wymiarów w osi Z: wysokość części jest wielokrotnością warstwy, więc detal, który nie trafia w siatkę warstw, zostanie zaokrąglony. Więcej o odchyłkach wymiarowych piszemy w artykule o dokładności i tolerancjach druku FDM.
Czy cieńsza warstwa daje mocniejszą część
Odpowiedź jest mniej oczywista, niż się wydaje. Badanie opublikowane w 2024 roku w International Journal of Advanced Manufacturing Technology wykazało, że dla próbek z PLA grubsza warstwa obniżała wytrzymałość na rozciąganie. Z kolei badanie z 2022 roku w Journal of Materials Research and Technology, w którym testowano warstwy od 0,15 do 0,25 mm, najlepszy wynik uzyskało przy warstwie 0,25 mm. Wyniki zależą od zakresu testowanych warstw, kierunku obciążenia, wypełnienia i pozostałych ustawień.
Często podawane wyjaśnienie mówi, że cieńsza warstwa jest mocniej dociskana do poprzedniej i lepiej się z nią łączy, ale ta korzyść ma swoją granicę, a bardzo cienkie warstwy mogą powodować własne wady, na przykład nierówny przepływ tworzywa. Dlatego wyników jednego badania nie warto przenosić wprost na każdą część, materiał i drukarkę.
Praktyczny wniosek: w typowym zakresie od 0,15 do 0,3 mm nie da się z góry powiedzieć, czy cieńsza warstwa wzmocni konkretną część, za to ułożenie warstw względem obciążenia ma zwykle większe znaczenie. Jeśli część ma przenosić obciążenia, zacznij od kierunku warstw, liczby obrysów i typu wypełnienia, a nie od zmniejszania warstwy.
Zmienna wysokość warstwy
Nowoczesne slicery potrafią zmieniać wysokość warstwy w trakcie jednego wydruku. Cienkie warstwy trafiają tam, gdzie powierzchnia jest łagodnie nachylona lub ma drobne przejścia, a grubsze tam, gdzie ściany są pionowe. Przejście między obszarami jest wygładzane, żeby nie było widać skokowej zmiany. Według dokumentacji jednego ze slicerów pozwala to znacznie skrócić druk przy niewielkiej utracie jakości.
Funkcja ma największy sens przy częściach, które łączą pionowe ścianki z zaokrągloną górą, na przykład obudowach z kopułą lub uchwytach z wyprofilowanym chwytem. W prostych bryłach z pionowymi ścianami nie daje zauważalnej korzyści.
Kiedy 0,1 mm nie ma sensu i jak warstwa wpływa na cenę
- Duże części techniczne, uchwyty i przyrządy: cienka warstwa wydłuża druk kilkukrotnie, a nie poprawia działania.
- Części z pionowymi ścianami: różnica w wyglądzie jest niewielka, a schodkowanie i tak nie występuje.
- Detal w płaszczyźnie stołu, taki jak drobny napis: o jego czytelności decyduje dysza, nie warstwa.
- Powierzchnie, które i tak będą szlifowane lub malowane: obróbka usunie linie warstw.
- Warstwy poniżej 0,1 mm: dokumentacja slicera odradza je, bo poprawa wyglądu przy 0,07 lub 0,05 mm jest niewielka, a druk wydłuża się wyraźnie.
W usłudze druku 3D cenę w dużej mierze wyznacza czas pracy maszyny. Skoro warstwa o połowę cieńsza wydłuża druk mniej więcej dwukrotnie, to ta sama część drukowana warstwą 0,1 mm kosztuje zauważalnie więcej niż przy 0,2 mm, choć zużywa tyle samo materiału. Składniki ceny opisuje cennik druku 3D oraz poradnik ile kosztuje druk 3D.
Źródła i dalsza lektura
- Prusa Knowledge Base: Layers and perimeters
- Prusa Knowledge Base: Variable layer height function
- BigRep: Optimizing layer height in 3D printing
- Hasan, Fahad, Khan (2024): Effect of print parameters on the tensile strength and built time of FDM-printed PLA parts
- Atakok, Kam, Koc (2022): Tensile, three-point bending and impact strength of 3D printed parts using PLA and recycled PLA filaments
- Protolabs: Fused Deposition Modeling (FDM) 3D printing service