Czym jest anizotropia wydruku
Materiał anizotropowy ma różne właściwości w różnych kierunkach. Część odlana wtryskowo z jednego tworzywa zachowuje się mniej więcej tak samo niezależnie od tego, z której strony ją ciągniemy. Część z drukarki FDM już nie, bo powstaje z ułożonych obok siebie ścieżek i nałożonych na siebie warstw. Zasadę budowania warstwa po warstwie opisuje artykuł jak działa druk FDM.
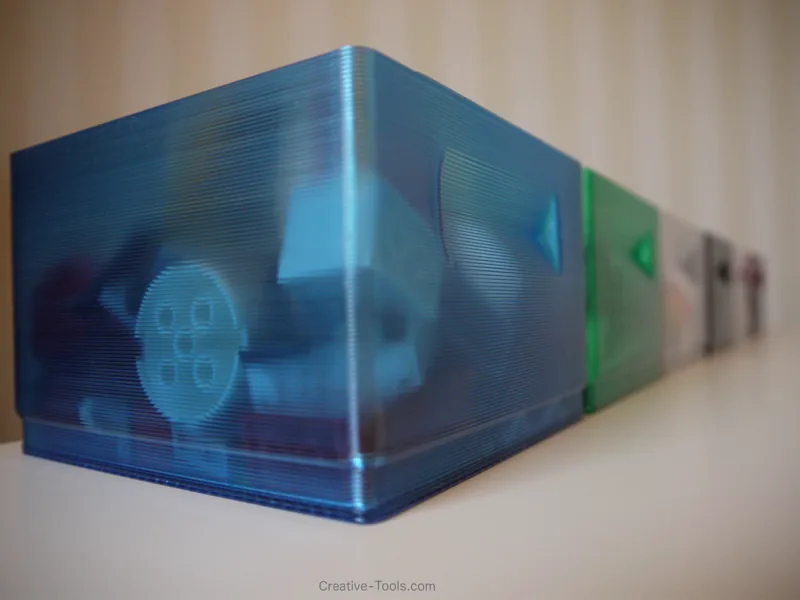
W płaszczyźnie warstwy, czyli w osiach X i Y, siłę przenoszą ciągłe ścieżki tworzywa. W osi Z siła musi przejść przez każdą granicę między warstwami. Granice te są nie tylko słabszym połączeniem, ale też miejscem karbu: między zaokrąglonymi ścieżkami zostają drobne rowki i pustki, widoczne pod mikroskopem elektronowym, w których koncentrują się naprężenia. Dlatego pęknięcie wydruku FDM bardzo często biegnie równo wzdłuż jednej warstwy, jak rozdarcie po perforacji.
Jak powstaje spoina między warstwami
Gorąca ścieżka wychodząca z dyszy trafia na warstwę, która zdążyła już częściowo ostygnąć. Przez krótką chwilę oba materiały są na tyle ciepłe, że łańcuchy polimeru mogą przemieszczać się przez granicę i przeplatać się z łańcuchami warstwy niżej. To przenikanie, czyli dyfuzja polimeru, tworzy spoinę. Gdy temperatura spadnie poniżej punktu, w którym łańcuchy tracą ruchliwość, proces się zatrzymuje.
Badacze z amerykańskiego instytutu NIST pokazali na próbkach z ABS, że o wytrzymałości spoiny decydują przede wszystkim temperatura świeżej ścieżki i temperatura warstwy, na którą jest kładziona. W ich pomiarach efektywny czas zgrzewania, przeliczony na stałą temperaturę 230 °C, wynosił zależnie od warunków druku od 0,1 do 100 milisekund. To bardzo krótko, więc spoina rzadko osiąga pełną wytrzymałość litego tworzywa.
Drugim czynnikiem jest docisk. Dysza lekko spłaszcza ścieżkę na poprzedniej warstwie, co zwiększa powierzchnię styku. Przy zbyt grubej warstwie docisk jest mniejszy, a między ścieżkami zostają puste przestrzenie, które zmniejszają przekrój przenoszący obciążenie.
O ile słabsza jest oś Z
Nie ma jednej liczby, bo różnica zależy od materiału, ustawień i kształtu próbki. Kilka przykładów ze źródeł pokazuje jednak rząd wielkości:
- Karta techniczna jednego z filamentów PLA podaje wytrzymałość na rozciąganie 28,1 MPa w XY i 20,2 MPa w osi Z, czyli około 72% wartości poziomej, przy wypełnieniu 100%.
- Karta poliamidu z włóknem węglowym podaje 92 MPa w XY i 47 MPa w osi Z, a udarność bez karbu 57,5 kJ/m² w XY wobec 13,3 kJ/m² w osi Z, czyli w poprzek warstw kilkakrotnie mniej.
- Autorzy badania próbek z PLA opublikowanego w czasopiśmie Polymers przypominają, że wytrzymałość w poprzek warstw bywa niższa niż wzdłuż ścieżek nawet o rząd wielkości.
Wartości z kart materiałów dotyczą pełnych próbek drukowanych w kontrolowanych warunkach i służą do porównań, a nie do obliczeń konstrukcyjnych. Rozsądne założenie dla projektu jest takie: w osi Z licz na wyraźnie mniej niż w XY, często około połowy do trzech czwartych, i nie zakładaj, że ta proporcja przeniesie się na każdą część.
Ustawienia, które wzmacniają lub osłabiają spoinę
Temperatura druku działa najbardziej bezpośrednio. Baza wiedzy jednego z producentów drukarek wprost podaje, że wyższa temperatura filamentu poprawia łączenie się warstw i daje lepszą odporność mechaniczną. Wynika to z mechanizmu opisanego wyżej: cieplejsza ścieżka i cieplejsza warstwa pod nią to dłuższy czas na przenikanie się łańcuchów polimeru.
Chłodzenie jest kompromisem. Mocny nawiew daje ostre detale i ładne nawisy, ale zbyt szybko schładza warstwę, na którą trafi następna ścieżka. Dla PETG ta sama dokumentacja sugeruje wręcz wyłączenie wentylatora, gdy zależy nam na maksymalnej wytrzymałości, kosztem ostrości detali i nawisów.
Geometria ścieżki ma równie duży wpływ. We wspomnianym badaniu z PLA najważniejszym czynnikiem okazała się powierzchnia styku między warstwami, wyznaczana przez stosunek średnicy dyszy do wysokości warstwy: między najcieńszą a najgrubszą badaną warstwą wytrzymałość w poprzek warstw spadła około 3,5 raza. Szersza ścieżka z większej dyszy przy tej samej warstwie dawała wyższą wytrzymałość, a autorzy uznali za korzystny stosunek średnicy dyszy do wysokości warstwy w przedziale od 2 do 4. Więcej o samej warstwie piszemy w artykule o wysokości warstwy w druku 3D.
Obrysy i wypełnienie: ile materiału przenosi spoinę
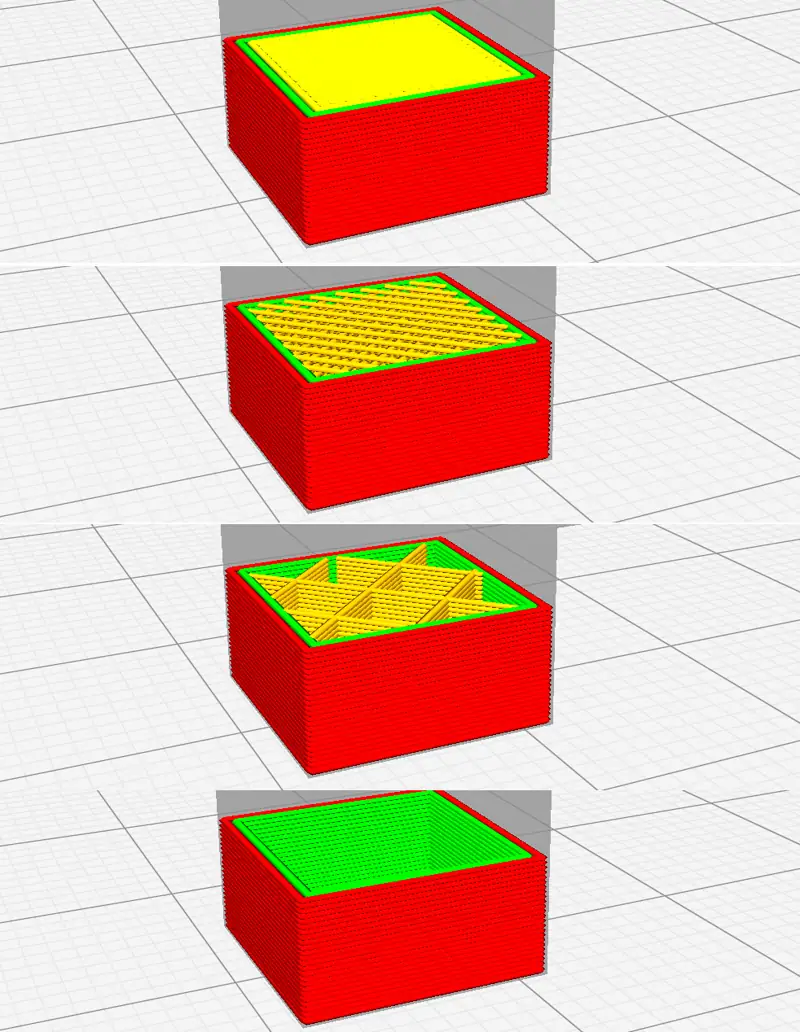
Obrysy i wypełnienie nie zmieniają jakości spoiny, ale zmieniają to, ile materiału ją przenosi. Dokumentacja PETG radzi, by mocną część uzyskiwać przez zwiększenie liczby obrysów, a nie samego procentu wypełnienia. W Fabrix3D liczbę obrysów i wypełnienie zmieniają razem trzy typy wypełnienia.
W praktyce oznacza to, że przy części obciążonej w poprzek warstw więcej daje grubsza ściana z kilku obrysów niż gęstsze wypełnienie w środku. Pole przekroju spoiny rośnie wtedy tam, gdzie przy zginaniu naprężenia są największe, czyli przy powierzchni części. Wypełnienie pomaga głównie przy ściskaniu i podpiera górne warstwy, ale przy zginaniu i rozciąganiu to zwykle obrysy decydują o tym, kiedy część pęknie.
Orientacja części: tabela obciążeń
Ustawień druku nie zawsze da się zmienić, za to orientację części wybiera się przy każdym zamówieniu. Zasada jest prosta: główne naprężenie rozciągające i zginające powinno biec wzdłuż warstw, a nie je rozrywać. Szczegółowe wskazówki konstrukcyjne znajdziesz w poradniku projektowanie części do druku FDM.
| Rodzaj obciążenia | Zalecana orientacja | Czego unikać |
|---|---|---|
| Zginanie wspornika, haka, ramienia | Wspornik leży płasko, warstwy równoległe do jego długości | Wspornik drukowany pionowo, gdy każda warstwa jest osobnym punktem pęknięcia |
| Rozciąganie pręta lub cięgna | Oś pręta w płaszczyźnie stołu | Pręt stojący pionowo na stole |
| Zatrzask i sprężysty język | Język leży płasko, ugina się w płaszczyźnie warstw | Język wyrastający pionowo z części |
| Wkręt lub wkładka w otworze | Oś otworu pionowo, obrysy otaczają wkręt | Otwór poziomy, w którym rozpieranie działa w poprzek warstw |
| Ciśnienie wewnętrzne, obręcz, tuleja | Oś tulei pionowo, obwód tworzą ciągłe obrysy | Tuleja leżąca, rozrywana po warstwach |
| Ściskanie | Dowolna, ściskanie dociska warstwy do siebie | Smukłe elementy, które mogą się wyboczyć |
Jeśli w jednej części występują dwa kierunki obciążenia, czasem lepiej podzielić ją na dwa elementy drukowane w różnych orientacjach i skręcić. Przy zamówieniu możesz opisać kierunek obciążenia w uwagach technicznych w formularzu wyceny online.
Kiedy wybrać materiał o lepszym spajaniu
Materiał nie usuwa anizotropii, ale zmienia jej skutki. PLA jest sztywne i kruche, więc pęknięcie po warstwie zwykle następuje nagle. Dokumentacja producenta drukarek przypisuje PETG bardzo dobre spajanie warstw, dzięki któremu nadaje się nawet do części wodoszczelnych. Przy częściach narażonych na uderzenia warto porównać z PETG także PCTG. ASA wybiera się głównie ze względu na odporność na UV i pogodę, a nie dla samego spajania.
Osobny przypadek to PA12 CF, czyli poliamid z włóknem węglowym. Włókna układają się wzdłuż ścieżki i mocno podnoszą sztywność w płaszczyźnie warstwy, ale nie przechodzą przez granice warstw. Dokumentacja materiałów kompozytowych wprost wymienia gorsze spajanie warstw i bardziej kruchy filament jako ich wady. Kompozyt daje więc najwięcej, gdy obciążenie biegnie wzdłuż warstw, a orientacja ma przy nim jeszcze większe znaczenie niż przy czystym tworzywie.
Typowe części, które pękają po warstwach
Poniższe przypadki to typowe scenariusze, w których źle dobrana orientacja ujawnia anizotropię. Każdy z nich ma proste rozwiązanie bez zmiany materiału.
- Hak na ścianę drukowany na stojąco: obciążony od dołu, pęka równo w miejscu, gdzie ramię odchodzi od pionowej płytki. Położenie haka na boku przenosi zginanie wzdłuż warstw.
- Uchwyt rury z otwartą obręczą drukowany na leżąco: przy rozginaniu obręczy w czasie montażu pęka w poprzek warstw. Wydruk z osią obręczy pionowo i z większą liczbą obrysów zwykle rozwiązuje problem.
- Zatrzask obudowy drukowany pionowo: łamie się po kilku zamknięciach. Ten sam zatrzask drukowany płasko ugina się w płaszczyźnie warstw i zwykle wytrzymuje znacznie dłużej.
- Wysoki, smukły trzpień ustalający drukowany pionowo: odłamuje się przy pierwszym bocznym uderzeniu. Trzpień leżący na stole albo metalowy kołek wciśnięty w wydruk to pewniejsze rozwiązania.
Źródła i dalsza lektura
- Seppala i in. (NIST, 2017): Weld formation during material extrusion additive manufacturing
- Kuznetsov i in. (2018): Strength of PLA components fabricated with fused deposition technology, Polymers 10(3)
- Prusa Knowledge Base: PETG
- Prusa Knowledge Base: Composite materials filled with carbon, kevlar or glass
- Polymaker: PolyMax PLA Technical Data Sheet
- Bambu Lab: PAHT-CF Technical Data Sheet