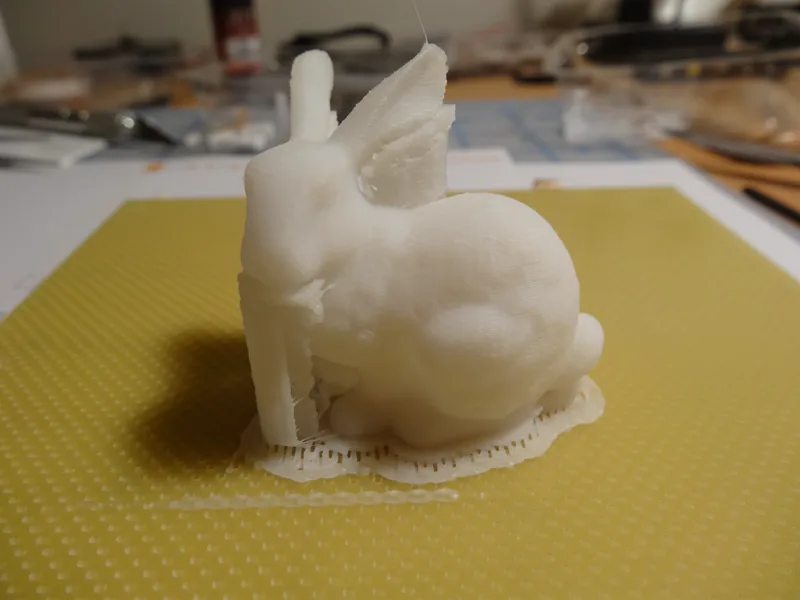
Narzędzia do usuwania podpór
- Szczypce płaskie i wydłużone: chwytają podporę w miejscach, do których nie sięgną palce. Szczypce do cięcia drutu przydają się do odcinania grubszych słupków przy samym modelu.
- Skalpel lub nożyk z wymiennym ostrzem: odcina podporę, która przywarła do modelu, i zbiera drobne zadziory. Dokumentacja slicera wskazuje go jako sposób na czyste uwolnienie przyklejonego fragmentu.
- Pęseta i haczyki dentystyczne: wyciągają resztki z wnęk, szczelin i otworów.
- Gratownik (deburring tool): obrotowe ostrze, które w jednym ruchu zbiera ostrą krawędź, rant stopy słonia lub pozostałość brimu.
- Papier ścierny i pilniki iglaki: wyrównują ślady po punktach styku podpór.
- Okulary ochronne: odłamki podpór są ostre i odskakują w nieprzewidywalnym kierunku.
Do tego przyda się stabilne podłoże, na przykład mata do cięcia, i dobre światło padające z boku, w którym widać drobne zadziory. Ostrze wymieniaj, gdy zaczyna rwać tworzywo zamiast je ciąć: tępy nożyk wymaga większej siły i łatwiej się z niego ześlizgnąć. Wydruk trzymaj tak, żeby palce nie znajdowały się na drodze ostrza, a drobne części przytrzymuj szczypcami lub imadełkiem z miękkimi szczękami.
Nie każda powierzchnia musi wyglądać idealnie. Zanim zaczniesz szlifować każdy ślad, zastanów się, które ściany będą widoczne lub będą się z czymś stykać. Na pozostałych wystarczy usunąć ostre wypustki, żeby część była bezpieczna w dotyku.
Technika: kolejność, kierunek i siła
Zacznij od dużych, łatwo dostępnych bloków, a drobne fragmenty zostaw na koniec. Podporę odrywaj od modelu w kierunku, w którym nie zabierze ze sobą krawędzi, czyli raczej od zewnątrz do środka części, a nie wzdłuż cienkiej ścianki. Jeśli podpora nie chce puścić, nie szarp: podważ ją nożykiem w szczelinie między podporą a modelem albo odetnij przy samym styku. Zbyt duża siła potrafi oderwać cienki występ lub rozwarstwić część wzdłuż linii warstw.
Tworzywa różnią się zachowaniem. PLA jest sztywne i kruche, więc podpory zwykle odłamują się czysto. PETG jest mniej kruche, więc podpora częściej się wygina, niż pęka; dokumentacja producenta drukarek wymienia trudne usuwanie podpór jako jedną z jego wad. Przy PETG lepiej ciąć niż łamać. Bywa też, że opornie przyklejoną podporę z PETG podgrzewa się ciepłym powietrzem, a wydruki z PLA chłodzi, żeby podpory łatwiej pękały. To sposoby warsztatowe, nieopisane w źródłach tego artykułu: ciepło łatwo odkształca cienkie ścianki, więc stosuj je ostrożnie i krótko.
Po usunięciu podpór obejrzyj część pod światło i przesuń palcem po krawędziach. Najczęściej uszkadzają się cienkie żebra, końcówki zatrzasków i drobne napisy, które stały na podporach. Jeśli ważny detal pękł, lepiej od razu zmienić orientację lub ustawienia podpór przy kolejnym wydruku, niż ratować go klejem.
Podpory liniowe, drzewiaste i interfejs
O tym, ile pracy będzie po wydruku, decyduje głównie slicer. Według dokumentacji jednego z nich podpory drzewiaste (organiczne) łatwo się usuwa i nie zostawiają blizn, a wśród wzorów liniowych najłatwiej schodzi prosty wzór prostoliniowy; siatka i plaster miodu są sztywniejsze, ale trudniejsze do usunięcia. Większy odstęp między podporą a modelem w poziomie zmniejsza powierzchnię styku, a szczelina w osi Z na poziomie 50–75% wysokości warstwy sprawia, że podpora odchodzi, zamiast się zgrzać.
Interfejs, czyli gęstsze warstwy styku na szczycie podpory, daje ładniejszą dolną powierzchnię modelu, ale pełny interfejs trudniej oderwać. Usunięcie podpór we wnętrzu otworu lub pod pokrywą bywa tak żmudne, że lepiej je w slicerze zablokować. Kiedy podpory są potrzebne i jak projektować bez nich, opisuje artykuł o podporach w druku 3D.
Podpory rozpuszczalne: PVA i HIPS
Drukarka wielomateriałowa może zbudować podpory z tworzywa, które się rozpuszcza. PVA, zwykle łączone z PLA, rozpuszcza się w zwykłej wodzie. HIPS, łączony najczęściej z ABS, rozpuszcza się w limonenie; baza wiedzy jednej z platform produkcyjnych podaje, że dobrze działa mieszanina limonenu i alkoholu izopropylowego w proporcji 1:1. Proces przyspiesza ciepła, ale nie gorąca kąpiel, myjka ultradźwiękowa i wymiana nasyconej kąpieli na świeżą.
Podpory rozpuszczalne dają najczystsze powierzchnie w miejscach niedostępnych dla narzędzi, ale nie są bez wad. Zbyt długie lub niewłaściwe rozpuszczanie może odbarwić lub odkształcić część, a materiał podpory, który wpłynął w model, zostawia wgłębienia. Wymagają też innej drukarki i droższego filamentu, dlatego w usługach druku spotyka się je rzadko.
Ślady po podporach, brim, stopa słonia i nitki
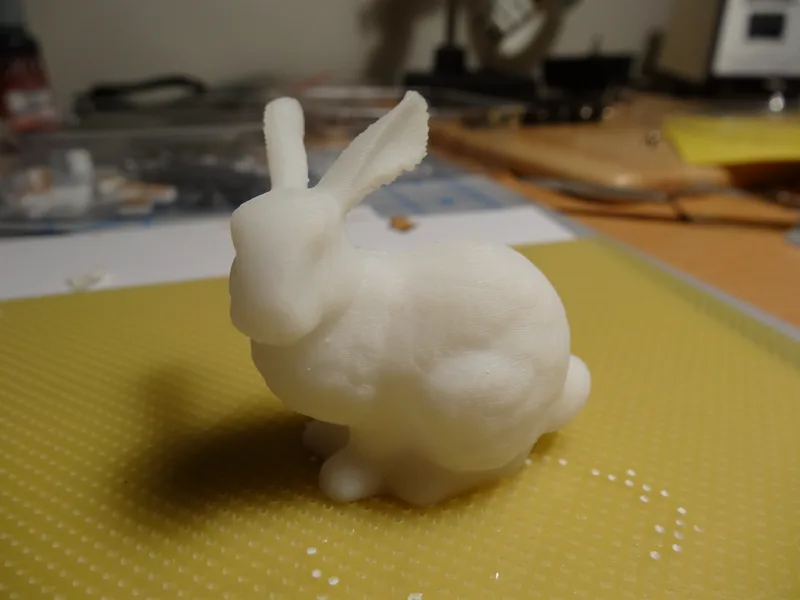
- Ślady po podporach: drobne wypustki ścina się nożykiem równolegle do powierzchni, a matowe pole wyrównuje papierem ściernym. Zacznij od grubszego papieru tylko tam, gdzie są wyraźne wypukłości, i przechodź na coraz drobniejszy.
- Brim: cienki kołnierz wokół pierwszej warstwy odrywa się palcami, a resztkę przy krawędzi zbiera gratownikiem lub nożykiem.
- Stopa słonia: rozlana, szersza pierwsza warstwa. Najszybciej usuwa się ją, prowadząc gratownik lub nożyk po dolnej krawędzi pod kątem, tak by powstała drobna fazka. Slicery kompensują ten efekt, zwężając pierwszą warstwę, a mała faza w modelu ukrywa go całkowicie.
- Nitki (stringing): pojedyncze nitki odcina się nożykiem lub stapia krótkim strumieniem gorącego powietrza z opalarki. Dokumentacja producenta drukarek ostrzega, by nie kierować ciepła na model dłużej niż sekundę lub dwie, bo część się odkształci.
Przyczyny tych wad i to, co projektant może zrobić, żeby je ograniczyć, opisuje artykuł o jakości powierzchni wydruków FDM.
Czyszczenie otworów i gwintów
Otwory w wydrukach FDM wychodzą zwykle nieco mniejsze niż w modelu, a w poziomych otworach zostają resztki podpór lub opadnięte ścieżki. Otwór czyści się wiertłem o docelowej średnicy, kręconym ręcznie w uchwycie lub wiertarką na niskich obrotach. Wysokie obroty grzeją tworzywo, które zaczyna się topić i oblepiać wiertło. Tak samo gwintownik prowadzi się ręcznie, z cofaniem co pół obrotu, żeby usunąć wiór.
Kiedy gwint drukować, kiedy gwintować, a kiedy wtopić wkładkę, wyjaśnia poradnik o gwintach i wkładkach gwintowanych, a luzy dla otworów i kołków artykuł o otworach, pasowaniach i luzach.
Czyszczenie przed klejeniem i malowaniem, bezpieczeństwo
Pył po szlifowaniu, tłuszcz z palców i resztki środków antyadhezyjnych ze stołu osłabiają przyczepność kleju i farby. Przed malowaniem wydruk myje się ciepłą wodą z mydłem i szczoteczką, a po wyschnięciu przeciera ściereczką do zbierania pyłu. Powierzchnie do klejenia odtłuszcza się i nie dotyka ich już palcami. Dobór kleju opisuje artykuł o klejeniu wydruków 3D.
- Tnij zawsze od siebie i trzymaj drugą rękę poza linią ostrza.
- Noś okulary ochronne przy odłamywaniu podpór i pracy szczypcami.
- Przy szlifowaniu na sucho używaj maski przeciwpyłowej, a najlepiej szlifuj na mokro.
- Opalarkę odkładaj na stabilną podstawę i nie kieruj jej na materiały łatwopalne.
W jakim stanie Fabrix3D dostarcza wydruki
Jak to zwykle bywa w usługach druku FDM, części z Fabrix3D trafiają do klienta z usuniętymi podporami, ale bez dodatkowej obróbki, takiej jak szlifowanie, wygładzanie czy malowanie. Na powierzchniach opartych na podporach mogą więc pozostać ślady opisane wyżej. Jeśli któraś powierzchnia jest szczególnie ważna, wskaż ją w uwagach technicznych w wycenie online. Dalsze kroki wykończenia, od szlifowania po klejenie, zbiera przegląd metod obróbki wydruków 3D.