Wydruk prosto z drukarki: od czego zaczyna się obróbka
Usługi druku FDM zwykle przekazują części w stanie z drukarki, po usunięciu podpór. Tak pracuje też Fabrix3D. Dalsze wykończenie, takie jak szlifowanie, malowanie czy wygładzanie, wykonuje więc klient, sam lub w specjalistycznym warsztacie. Dobrze wiedzieć o tym już przy zamówieniu, bo część metod wymaga grubszych ścianek albo innego materiału.
Pierwszy etap jest zawsze ten sam: usunięcie podpór, brimu i drobnych nitek. Klasyczne podpory odłamuje się szczypcami i usuwa resztki nożykiem lub haczykiem dentystycznym. To szybkie i nie zmienia geometrii, ale zostawia ślady w miejscach styku. Podpory rozpuszczalne dają czystszą powierzchnię, lecz wymagają kąpieli w wodzie lub rozpuszczalniku i więcej czasu. Szczegóły opisuje poradnik usuwanie podpór i czyszczenie wydruku.
Szlifowanie, szpachla, podkład i malowanie
Szlifowanie papierem ściernym, najlepiej na mokro i z kolejnymi gradacjami od około 100–150 do 600 i wyżej, usuwa linie warstw i przygotowuje powierzchnię pod dalsze kroki. Jest wolne i wymaga dużo pracy ręcznej, a agresywny szlif zbiera materiał i może zmienić wymiary. Nie zaleca się go przy częściach z dwoma obrysami lub mniej.
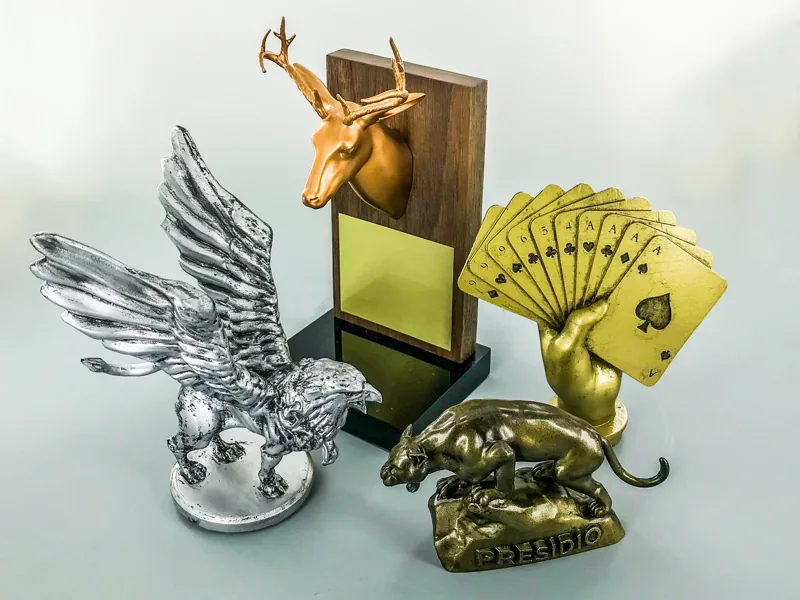
Większe ubytki wypełnia się żywicą epoksydową, szpachlówką samochodową lub, w ABS, roztworem tworzywa w acetonie. Potem przychodzi podkład, kilka cienkich warstw farby i lakier. To najwolniejsza ze wszystkich metod, ale daje w pełni kontrolowany wygląd niezależnie od koloru filamentu. Trzeba pamiętać, że podkład i farba dodają grubość, co może przeszkodzić w montażu. Kolejność gradacji, rodzaje szpachli i różnice między materiałami opisujemy w poradniku szlifowanie i malowanie wydruków 3D.
Polerowanie jest przedłużeniem szlifu: część szlifuje się do gradacji około 2000, myje, suszy i poleruje pastą do tworzyw na filcu lub ściereczce z mikrofibry. Efektem jest połysk zbliżony do wypraski. Na wypolerowanej powierzchni farba i podkład mogą jednak słabo się trzymać, a tarcza polerska nagrzewa tworzywo, więc część trzeba stale przesuwać.
Wygładzanie chemiczne i termiczne
ABS rozpuszcza się w acetonie, dlatego wydruki z ABS i pokrewnego ASA wygładza się parami acetonu w szczelnym pojemniku. Pary rozpuszczają cienką warstwę zewnętrzną, która spływa i zamyka linie warstw, a powierzchnia nabiera połysku podobnego do lakieru. Metoda nie wypełnia szczelin, zaokrągla ostre krawędzie, zaciera drobne detale i wyraźnie zmienia wymiary. Może też obniżyć wytrzymałość części. Zanurzanie w rozpuszczalniku działa szybciej, ale jest jeszcze bardziej agresywne.
PLA nie wygładza się acetonem: aceton tylko zmiękcza jego powierzchnię. PLA rozpuszcza się w innych związkach, takich jak tetrahydrofuran czy octan etylu, ale praca z nimi wymaga doświadczenia i ochrony. Pary rozpuszczalników są łatwopalne i szkodliwe, więc każdą z tych metod stosuje się wyłącznie w wentylowanym miejscu, w rękawicach odpornych chemicznie i masce, bez źródeł ciepła w pobliżu. Szczegółowy opis metod i ich ograniczeń zawiera poradnik wygładzanie wydruków 3D.
Ciepło z opalarki potrafi złagodzić drobne rysy po szlifowaniu i usunąć cienkie nitki, ale łatwo nim przebarwić lub odkształcić część. Inną metodą termiczną jest ironing, czyli prasowanie górnych powierzchni. Ustawia się go w slicerze przed drukiem: dysza przejeżdża drugi raz nad płaską górną warstwą, wygładzając ją i wypełniając drobne szczeliny. Działa tylko na powierzchniach równoległych do stołu, wydłuża druk i nie pomaga na zaokrąglonych kształtach ani bocznych ścianach.
Klejenie, łączenie i wkładki gwintowane
Duże modele drukuje się w częściach i łączy po wydruku. ABS i ASA można zgrzewać na zimno: aceton nanosi się cienko na łączone powierzchnie i dociska je, aż odparuje. Nadmiar rozpuszczalnika rozpuszcza jednak część i psuje pasowanie, a połączenie jest słabsze od jednolitego wydruku. Do PLA, PETG i pozostałych materiałów stosuje się kleje. Dobór kleju do tworzywa omawia poradnik klejenie wydruków 3D.
Wkładki gwintowane wtapia się lutownicą w otwór zaprojektowany pod konkretny rozmiar. Dają metalowy gwint, który znosi wielokrotne skręcanie znacznie lepiej niż gwint w tworzywie. Pracochłonność jest niewielka, ale otwór i ścianka wokół niego muszą być przewidziane w projekcie. Wymiary otworów i sposoby osadzania opisujemy w artykule gwinty i wkładki gwintowane w druku 3D.
Barwienie nylonu, powłoki epoksydowe i galwanizacja
Nylon chłonie wodę i barwniki, dlatego zamiast malowania często barwi się go w gorącej kąpieli barwnika do tkanin syntetycznych, w temperaturze około 60 °C. Kolor wnika w powierzchnię, więc nie łuszczy się jak farba i nie dodaje grubości. Metoda dotyczy jasnego nylonu; kompozyty z włóknem węglowym, takie jak PA12 CF, są czarne i barwienie niewiele w nich zmienia. Intensywność zależy od czasu kąpieli, który w opisanych testach wynosił od 30 sekund do 10 minut, dlatego zaczyna się od próbek. Całą część zanurza się naraz, bo częściowe zanurzenie daje pasy i plamy.
Powłoka z dwuskładnikowej żywicy epoksydowej tworzy twardą, błyszczącą skorupę. Nakłada się ją cienko pędzlem, lekko szlifuje po utwardzeniu i nakłada drugą warstwę. Żywica ma zwykle krótki czas pracy, rzędu 10–15 minut, i nagrzewa się po zmieszaniu, a pod cienką powłoką linie warstw nadal bywają widoczne. Nadmiar żywicy tworzy zacieki, które psują wymiary.
Galwanizacja pokrywa wydruk cienką warstwą miedzi lub niklu. Część trzeba wygładzić, pokryć przewodzącą farbą i podłączyć jako katodę w kąpieli elektrolitu, przy napięciu rzędu 1–3 V. Powłoka daje metaliczny wygląd i może usztywnić część, ale proces w warunkach domowych jest pracochłonny, a zlecenie go wyspecjalizowanej firmie zwykle kosztuje więcej niż sam wydruk. Kwaśny roztwór i prąd wymagają ochrony oczu, skóry i ostrożności.
Bębnowanie i obróbka masowa
Bębnowanie i obróbka wibracyjna polegają na długotrwałym ruchu części razem z kształtkami ściernymi, ceramicznymi lub z tworzyw, na sucho lub na mokro. W przemyśle metalowym służą do gratowania i wygładzania wielu części naraz, a cykl trwa od około 10 minut do 2 godzin, zależnie od materiału. Dla wydruków FDM nie ma tu ustalonych, opisanych w źródłach parametrów. Z samej zasady działania wynika, że metoda zaokrągla krawędzie i matowi powierzchnię, a nie należy oczekiwać, że usunie głębokie linie warstw. Czas i rodzaj kształtek trzeba więc sprawdzić na próbkach. Może być przydatna przy seriach małych części, gdy liczy się jednolity wygląd, a nie połysk.
Porównanie metod obróbki
| Metoda | Materiały | Efekt | Trudność |
|---|---|---|---|
| Usuwanie podpór | Wszystkie | Czysta część ze śladami styku | Niska |
| Szlifowanie | PLA, PETG, ASA, ABS; trudniej TPU i PA | Gładka powierzchnia, przygotowanie pod farbę | Średnia do wysokiej |
| Szpachla i podkład | Sztywne tworzywa | Zakryte ubytki i linie warstw | Średnia |
| Malowanie | PLA, ASA, ABS; PETG po przygotowaniu | Dowolny kolor i wykończenie | Wysoka |
| Polerowanie | Sztywne tworzywa | Połysk zbliżony do wypraski | Wysoka |
| Wygładzanie acetonem | ABS, ASA | Połysk, zatarte warstwy, utrata detali i wymiarów | Średnia, ryzyko chemiczne |
| Ironing | Wszystkie; tylko płaskie górne powierzchnie | Gładsza góra części | Niska, ustawienie w slicerze |
| Klejenie i zgrzewanie | Wszystkie; aceton tylko ABS, ASA | Połączone części | Niska do średniej |
| Wkładki gwintowane | Wszystkie sztywne | Trwały metalowy gwint | Niska |
| Barwienie | Nylon (PA) | Kolor bez dodatkowej grubości | Średnia |
| Powłoka epoksydowa | Sztywne tworzywa | Twarda, błyszcząca skorupa | Średnia |
| Galwanizacja | Sztywne tworzywa po przygotowaniu | Metaliczna powłoka | Wysoka |
| Bębnowanie | Małe, sztywne części | Zaokrąglone krawędzie, mat | Średnia |
Część wad warto ograniczyć jeszcze przed obróbką, już na etapie projektu i druku. Pomaga w tym poradnik jakość powierzchni wydruków FDM. Gotowy model możesz przesłać do wyceny online.