Najpierw slicer: gładkość zaplanowana przed drukiem
Schodki na skośnych i zaokrąglonych powierzchniach wynikają z wysokości warstwy. Niższa warstwa daje drobniejsze schodki kosztem dłuższego druku, co szczegółowo opisuje poradnik o wysokości warstwy w druku 3D. Równie ważna jest orientacja: powierzchnia pionowa wygląda zwykle lepiej niż łagodny skos, a powierzchnia oparta na podporach zawsze gorzej niż drukowana na wcześniejszych warstwach.
Na płaskich górnych powierzchniach pomaga ironing, czyli dodatkowy przejazd dyszy po ostatniej warstwie z minimalnym wytłaczaniem. Dokumentacja slicera zaleca go do tabliczek, logotypów, pokrywek i powierzchni, które mają przylegać przy klejeniu, a odradza przy kształtach zaokrąglonych i organicznych. Ironing wydłuża druk, a krawędzie po nim bywają lekko rozmyte. Wady, których nie usuwa się po wydruku, tylko ustawieniami, zebraliśmy w artykule o jakości powierzchni wydruków FDM.
Wygładzanie oparami acetonu: ABS i ASA
ABS i ASA rozpuszczają się w acetonie. Gdy wydruk stoi w zamkniętym pojemniku z oparami, zewnętrzna warstwa tworzywa mięknie i spływa, wypełniając rowki między warstwami. Powierzchnia staje się błyszcząca, a linie warstw w dużej mierze znikają. W testach opisanych na blogu producenta drukarek najlepiej wypadło ASA, gładkie po 15–20 minutach, większość innych filamentów ABS i ASA potrzebowała 20–40 minut, a dwa nadal miały widoczne warstwy po godzinie. Wynik zależy więc od konkretnego filamentu.
Wygładzanie ma swoją cenę. Rozpuszczona jest zewnętrzna skorupa, więc ostre krawędzie się zaokrąglają, drobne napisy rozmywają, a wymiary się zmieniają. Cienkie części mogą się wykręcić, a duże płaskie powierzchnie odkształcić. Wydruk pozostaje miękki przez kilka godzin, a zapach acetonu utrzymuje się nawet kilka dni. Opary nie wypełniają większych szczelin i nie ukrywają w pełni bardzo wysokich warstw. Wpływ na wytrzymałość jest różnie oceniany: jedna baza wiedzy podaje, że wygładzanie ją obniża, a testy ASA na blogu producenta drukarek wykazały ponad dwukrotnie lepszą adhezję warstw przy nieco niższej sile zrywającej. Do części funkcjonalnych z pasowaniami ta metoda się nie nadaje.
Dlaczego PLA i PETG nie da się wygładzić acetonem
PLA i PETG nie rozpuszczają się w acetonie w sposób, który dałby gładką powierzchnię. W testach producenta drukarek kilkugodzinne wystawienie PLA na opary acetonu jedynie lekko je zmiękczyło, a zanurzenie odbarwiło część kolorów i doprowadziło do pękania modeli po kilku godzinach lub dniach. PETG nie reaguje na rozpuszczalniki dostępne w domu.
W internecie można znaleźć porady wygładzania PLA i PETG innymi rozpuszczalnikami. Są to substancje toksyczne, część z nich podejrzewa się o działanie rakotwórcze, a ich sprzedaż konsumentom jest ograniczona. Nie podajemy dla nich instrukcji i odradzamy takie eksperymenty poza laboratorium z wyciągiem. Do PLA i PETG wybierz metody mechaniczne lub powłoki.
Wygładzanie chemiczne nie ogranicza się do acetonu i ABS. Blog producenta drukarek opisuje też PVB, tworzywo wygładzane oparami alkoholu izopropylowego, co trwa jednak kilka godzin, oraz HIPS, który reaguje na limonen. To materiały spoza typowej oferty usług FDM, więc dla PLA i PETG praktyczną drogą pozostają szlifowanie, powłoki i ustawienia slicera opisane wyżej.
Wygładzanie mechaniczne i termiczne
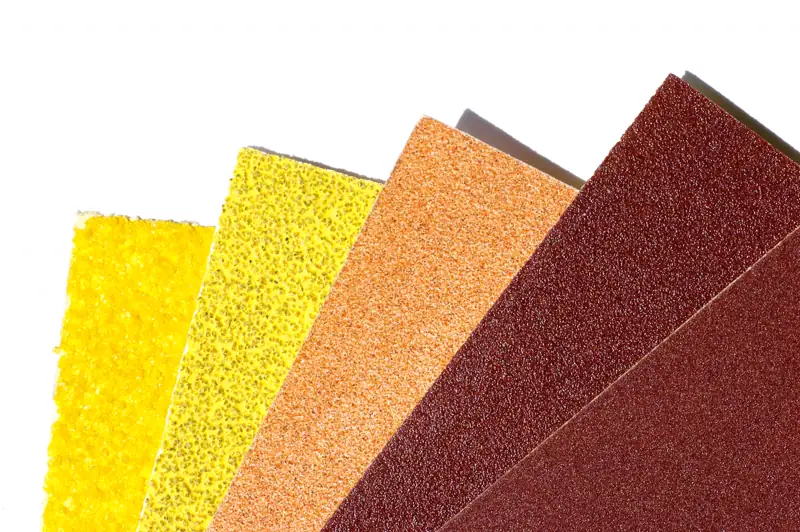
Szlifowanie działa na każde tworzywo i najlepiej kontroluje wymiar, bo widać, ile materiału ubywa. Według bazy wiedzy jednej z platform produkcyjnych zaczyna się od papieru o gradacji około 150 przy warstwach do 0,2 mm i około 100 przy wyraźnych wadach lub warstwach od 0,3 mm, a potem przechodzi przez kolejne gradacje aż do 1000–2000. Szlifuje się na mokro, małymi kółkami, a nie wzdłuż lub w poprzek warstw. Wydruku z dwoma obrysami lub mniej nie powinno się szlifować, bo łatwo przebić ściankę. Po szlifowaniu do wysokiej gradacji i polerowaniu pastą część może wyglądać jak wtryskowa. Krok po kroku opisuje to poradnik o szlifowaniu i malowaniu wydruków 3D.
Opalarka pozwala krótko podgrzać powierzchnię, by zatrzeć drobne rysy po szlifowaniu i stopić pojedyncze nitki. To metoda punktowa, a nie sposób na wygładzenie całej części. Tworzywo szybko mięknie, więc dłuższe trzymanie strumienia w jednym miejscu kończy się deformacją lub przebarwieniem, zwłaszcza przy cienkich ściankach z PLA.
Powłoki wyrównujące: epoksyd i podkład wypełniający
Dwuskładnikowe żywice do powlekania wydruków, takie jak XTC-3D, rozprowadza się pędzlem gąbkowym cienką warstwą. Żywica sama się poziomuje, wypełnia rowki i po utwardzeniu daje twardą powłokę, którą można szlifować, gruntować i malować. Producent zaleca warstwę cieńszą niż około 0,4 mm; mieszanina zachowuje płynność przez około 10 minut, przestaje się kleić po około 2 godzinach i utwardza się w kilka godzin. Mieszanie jest silnie egzotermiczne, więc nie robi się go w szklanym ani piankowym naczyniu.
Powłoka nadaje się do każdego sztywnego tworzywa, ale ma ograniczenia: nadmiar żywicy zbiera się w zagłębieniach i na krawędziach, zamazując detal, a linie warstw mogą być nadal widoczne pod błyszczącą powłoką. Gdy wydruk ma być malowany, alternatywą jest podkład wypełniający w sprayu, nakładany cienkimi warstwami i szlifowany między nimi. Każda warstwa podkładu i farby dodaje grubości, co trzeba uwzględnić w elementach pasowanych.
Przemysłowe wygładzanie parowe i inne technologie
W druku proszkowym SLS i MJF stosuje się zautomatyzowane wygładzanie parowe w zamkniętej komorze. Części wiszą w podgrzanej komorze próżniowej, opary rozpuszczalnika kondensują się na powierzchni i ją zmiękczają, a potem gorące powietrze utwardza powierzchnię i usuwa resztki rozpuszczalnika. Według jednego z producentów kontraktowych proces zamyka pory i w przypadku części z TPU drukowanych w technologii MJF obniża chropowatość z 20–30 µm Ra do 2–8 µm Ra, ale nie daje wykończenia jak z formy wtryskowej, nie ukrywa wad wydruku i nie wygładza równo każdej geometrii. Dotyczy to głównie poliamidów i TPU z druku proszkowego, nie filamentu.
Jeśli od początku potrzebujesz bardzo gładkiej powierzchni i drobnego detalu, na przykład w figurce, biżuterii czy małym modelu do formy, bardziej opłaca się inna technologia niż godziny obróbki wydruku FDM. Porównanie znajdziesz w artykułach FDM czy SLA oraz FDM czy SLS.
Porównanie metod wygładzania
| Metoda | Materiały | Efekt | Ryzyko |
|---|---|---|---|
| Ironing w slicerze | PLA, PETG, ASA i inne | Gładka górna płaska powierzchnia | Dłuższy druk, rozmyte krawędzie |
| Niższa warstwa | Wszystkie | Drobniejsze schodki na skosach | Wyraźnie dłuższy druk |
| Opary acetonu | ABS, ASA | Błysk, prawie bez linii warstw | Zmiana wymiarów, deformacje, opary łatwopalne |
| Szlifowanie | Wszystkie sztywne | Mat lub połysk po polerowaniu | Pracochłonne, ryzyko przebicia cienkiej ścianki |
| Powłoka epoksydowa | Wszystkie sztywne | Gładka twarda skorupa | Zalane detale, przyrost grubości |
| Podkład wypełniający | Wszystkie sztywne | Podłoże pod malowanie | Przyrost grubości, wymaga szlifowania |
| Opalarka | Wszystkie | Zatarcie drobnych rys i nitek | Deformacja, przebarwienie |
Wygładzanie a zamówienie w Fabrix3D
Fabrix3D drukuje w technologii FDM i, jak to zwykle bywa w usługach druku, dostarcza części z usuniętymi podporami, ale bez wygładzania, szlifowania i malowania. Jeśli zamierzasz wygładzać wydruk samodzielnie, zaplanuj to przy wyborze materiału: do wygładzania acetonem wybierz ASA, do szlifowania i malowania każde sztywne tworzywo z co najmniej trzema obrysami, czyli wypełnienie standardowe lub wzmocnione. W uwagach technicznych w wycenie online wskaż powierzchnie, które mają być najładniejsze, żeby można je było uwzględnić przy ocenie technicznej.