Jak działa spiekanie proszków
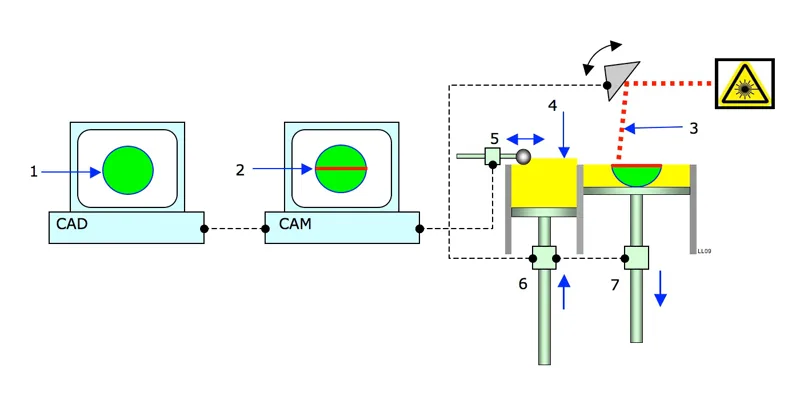
SLS, czyli selektywne spiekanie laserowe, opracowali w połowie lat 80. Carl Deckard i Joe Beaman na Uniwersytecie Teksasu w Austin. Maszyna rozprowadza cienką warstwę proszku, podgrzewa ją nieco poniżej temperatury topnienia, a laser stapia przekrój części. Potem platforma opada o grubość warstwy, typowo od 50 do 200 mikrometrów, i cykl się powtarza. Ostatni patent Deckarda wygasł w 2014 roku, co otworzyło drogę tańszym maszynom.
MJF, czyli Multi Jet Fusion, zaprezentowano w 2016 roku. Zamiast lasera głowica atramentowa nanosi na proszek środek zgrzewający i środek ograniczający krawędzie, a promiennik podczerwieni stapia zaznaczone obszary. Obie technologie należą do kategorii stapiania w złożu proszku, opisanej w przeglądzie technologii druku 3D. FDM działa zupełnie inaczej: dysza układa stopiony filament ścieżkami tylko tam, gdzie ma powstać część.
Brak podpór i swoboda geometrii
Największa zaleta proszku polega na tym, że niespieczony materiał przez cały czas otacza część. Nawisy, podcięcia, cienkie ścianki i wewnętrzne kanały, na przykład konformalne kanały chłodzące, nie wymagają podpór. Na powierzchni nie zostają ślady po ich usuwaniu, a projektant nie musi myśleć o ustawieniu części pod kątem nawisów. Z tego samego powodu w jednym cyklu można wydrukować wiele różnych części naraz, rozmieszczonych w całej objętości komory, a nie tylko na płaskim stole.
Jest jeden wyjątek: puste w środku bryły muszą mieć otwory, przez które wysypie się zamknięty proszek. FDM, podobnie jak druk z żywicy, pozwala zrobić całkowicie zamkniętą pustą część. W FDM nawisy wymagają za to podpór albo zmiany konstrukcji, co opisujemy w poradniku o projektowaniu części do druku FDM.
Materiały i właściwości mechaniczne
Najczęstszymi materiałami SLS są poliamidy, bo jako tworzywa półkrystaliczne dobrze się spiekają. W praktyce dominują PA12 i PA11, także z wypełnieniem szklanym lub węglowym, a obok nich TPU i polipropylen. W danych Formlabs PA12 ma wytrzymałość na rozciąganie około 50 MPa i wydłużenie około 11%, a PA11 podobną wytrzymałość przy wydłużeniu około 40%, czyli jest bardziej ciągliwy. Wartości dotyczą konkretnych proszków i kierunku badania.
Proszek ma typowo średnicę ziaren od 15 do 100 mikrometrów. Niespieczony materiał z komory można użyć ponownie, ale pod wpływem ciepła stopniowo się starzeje, dlatego przed kolejnym drukiem miesza się go ze świeżym proszkiem. W FDM nie ma tego problemu: filament zużywa się tylko na samą część i jej podpory.
Części ze spiekania są w dużej mierze izotropowe: właściwości w różnych kierunkach są podobne, choć stopień zależy od proszku. W FDM warstwy łączą się słabiej niż materiał w ścieżce, dlatego część jest anizotropowa i najsłabsza w poprzek warstw. Tę różnicę można w dużej mierze skompensować, układając część na stole tak, by obciążenie działało wzdłuż warstw, i dobierając wypełnienie do funkcji.
Porowatość, powierzchnia i wykończenie
Powierzchnia części z SLS jest lekko ziarnista, matowa, prawie bez widocznych linii warstw, i jednakowa ze wszystkich stron, bo nie ma śladów po podporach. Materiał jest jednak porowaty. Uszczelnia się go powłokami, na przykład cyjanoakrylanem, albo wygładzaniem parami rozpuszczalnika, które zbliża powierzchnię do części wtryskowych. Typowe wykończenia to piaskowanie, szlifowanie wibracyjne, barwienie na kolor, lakierowanie i metalizacja.
W FDM ścianki boczne mają widoczne linie warstw, ale górne powierzchnie są gładkie i zwarte, a materiał można wybrać w konkretnym kolorze bez barwienia. Fabrix3D drukuje w wielu kolorach i przyjmuje zamówienia na druk wielokolorowy w jednym wydruku (taki model wyceniamy indywidualnie), czego spiekanie proszku zwykle nie zapewnia bez dodatkowej obróbki.
Koszt maszyn, zagęszczanie komory i opłacalność serii
Spiekanie proszków wymaga laserów dużej mocy lub głowic z promiennikiem, kontroli temperatury w komorze z dokładnością do około 2 °C i stacji do odzysku proszku. Według Formlabs tradycyjne przemysłowe systemy SLS zaczynają się od około 200 000 USD, a kompletne linie kosztują od 200 000 do ponad 500 000 USD. Nawet kompaktowe maszyny z wyposażeniem do obsługi proszku to około 60 000 USD. Dlatego SLS i MJF są domeną przemysłu i biur usługowych.
Wikipedia zwraca też uwagę, że lasery dużej mocy czynią SLS drogim i potencjalnie niebezpiecznym w warunkach domowych, a nagrzewanie komory może pobierać do 5 kW. Drukarka FDM to dla porównania urządzenie biurkowe, które drukuje jedną lub kilka części naraz i nie wymaga stacji do obsługi proszku. To główny powód, dla którego pojedyncza część z FDM jest zwykle tańsza niż ta sama część ze spiekania.
Ekonomia SLS opiera się na zagęszczaniu komory (nestingu). Części układa się w trzech wymiarach, jedna nad drugą, bo nie potrzebują podpór, a koszt jednego cyklu dzieli się na wszystkie sztuki. Pełna komora wielu małych części daje niską cenę jednostkową, ale pojedynczy element trzeba albo dołożyć do cudzej partii, albo zapłacić za niemal pusty cykl. Do tego dochodzi czas: chłodzenie komory może trwać nawet połowę czasu druku, a sam druk pełnej komory w kompaktowych maszynach Formlabs trwa zwykle do doby. Biura usługowe zbierają zamówienia w partie, więc czas realizacji liczy się w dniach: w przykładzie przytoczonym przez Formlabs zamówienie prototypu w biurze usługowym trwało od 7 do 10 dni.
Dokładność, szczelność i typowe zastosowania SLS
Formlabs podaje dla swoich kompaktowych maszyn SLS tolerancję w płaszczyźnie XY rzędu ±0,5% lub 0,3 mm, zależnie od tego, która wartość jest większa, a w osi Z ±1% lub 0,6 mm. Dla FDM producent nie podaje jednej liczby, bo dokładność zależy od stabilności ekstruzji, średnicy filamentu i odkształceń materiału przy stygnięciu. W obu technologiach wymiary krytyczne, takie jak pasowania, najlepiej sprawdzić na jednej sztuce przed serią.
Szczelność również się różni. W teście przytaczanym przez Formlabs obudowy z SLS chroniły elektronikę przy umiarkowanym ciśnieniu wody, a po wygładzeniu parami nawet przy wyższym, podczas gdy obudowy z FDM przepuszczały wodę po kilku sekundach. Według Wikipedii SLS stosuje się do prototypów, wzorników do odlewania, części samochodowych, modeli do tuneli aerodynamicznych, krótkich serii części końcowych w lotnictwie, medycynie i elektronice oraz do przyrządów i uchwytów produkcyjnych. Wzorniki, formy i odlewy z druku FDM opisuje poradnik Formy i odlewy z druku 3D.
Kiedy FDM z nylonem lub PA12 CF jest sensowną alternatywą
- Potrzebujesz jednej lub kilku części technicznych, a nie pełnej komory identycznych elementów.
- Kształt nie ma zamkniętych kanałów ani wnętrz niemożliwych do wydrukowania z podporami, a nawisy da się zastąpić fazami.
- Liczy się sztywność: PA12 CF łączy nylon z włóknem węglowym i nadaje się do uchwytów, przyrządów i części mechanicznych.
- Część ślizga się lub obraca: materiał ślizgowy Iglidur I150PF jest przeznaczony do tulei i elementów ślizgowych.
- Zależy Ci na konkretnym kolorze lub kilku kolorach bez barwienia oraz na krótkim terminie bez czekania na zebranie partii.
- Chcesz najpierw sprawdzić kształt i pasowanie na jednej sztuce, a dopiero potem zdecydować, czy seria ma powstać w SLS, w FDM, czy we wtrysku.