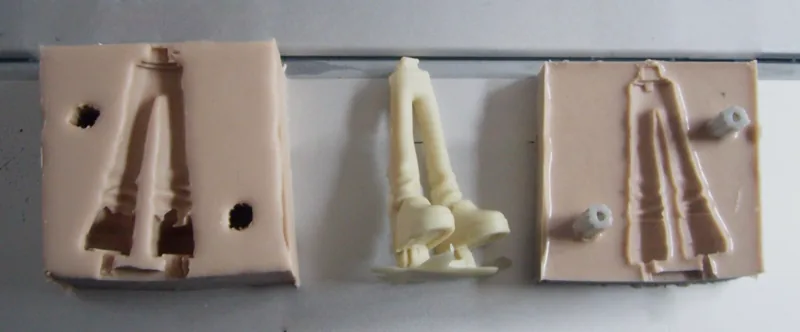
Wydruk jako master do formy silikonowej
Master to wzór, który odwzorowuje się w formie. Według przewodnika Formlabs może to być istniejący przedmiot, rzeźba albo wydruk 3D. Silikon zalewa się w szczelnym pojemniku z płaskim dnem, tak zwanej skrzynce formierskiej. Przy formie jednoczęściowej Formlabs zaleca co najmniej 1 cm silikonu nad masterem. Po utwardzeniu master się wyjmuje, a w gotowej formie odlewa się kolejne kopie.
Silikon odwzorowuje bardzo drobne szczegóły, w tym linie warstw. Dlatego master z druku FDM trzeba przed zalaniem wygładzić: przeszlifować, zaszpachlować lub pokryć warstwą żywicy. Każda nierówność mastera przejdzie na wszystkie odlewy. Metody opisuje poradnik o wygładzaniu wydruków 3D.
- Forma jednoczęściowa działa jak foremka do lodu. Master musi mieć płaską stronę, a głębokie podcięcia utrudniają wyjmowanie odlewu.
- Forma dwuczęściowa jest potrzebna, gdy master nie ma płaskiej strony albo ma głębokie podcięcia. Jest trudniejsza w wykonaniu, a jeśli połówki nie przylegają idealnie, na połączeniu zostaje szew.
- Silikon platynowy jest według Formlabs droższy, ale ma bardzo mały skurcz i jest stabilniejszy wymiarowo w czasie. Cynowy jest tańszy, mniej stabilny i zwykle kurczy się bardziej.
Formy drukowane bezpośrednio
Druga droga to wydrukowanie samej formy, w której od razu odlewa się materiał docelowy. Machine Design opisuje drukowane formy do odlewania części z silikonu, a w praktyce ten sam sposób stosuje się do innych materiałów wiążących bez wysokiej temperatury, na przykład gipsu czy betonu. Według Machine Design silikon jest dla drukowanej formy łagodny, bo do utwardzenia nie potrzebuje ciepła. Odlewy z żywic poliuretanowych mogą utwardzać się egzotermicznie, a ciepło może zniszczyć formę szybciej, niż zakładasz. Materiały odlewane na gorąco, na przykład roztopiony wosk, wymagają formy odpornej na ich temperaturę albo przejścia przez formę silikonową.
Ślady warstw w drukowanej formie odbiją się na każdym odlewie, a nierówna powierzchnia utrudnia wyjmowanie. Machine Design zaleca wyraźne grawery i wytłoczenia, według przytaczanych źródeł o głębokości co najmniej około 1 mm, a ostre wewnętrzne naroża zastąpić zaokrągleniami lub fazami, bo drukarka i tak nie odwzoruje ich idealnie. W formie można od razu zaprojektować kanały wlewowe i wydrukować numer wersji.
Wzorniki do odlewania metodą traconego modelu
W odlewaniu metodą wytapianych modeli (investment casting) model zatapia się w masie ogniotrwałej, a następnie wytapia lub wypala, zostawiając pustą formę na metal. Wikipedia podaje, że wydruki 3D stały się popularnym sposobem wykonywania takich modeli: zwykle z żywicy w drukarkach SLA lub DLP, a ze zwykłego filamentu PLA wtedy, gdy nie jest wymagana wysoka dokładność. Taki wariant nazywa się potocznie lost-PLA.
Według tego samego źródła formę po wytopieniu modelu wypala się w temperaturze od 870 do 1095 °C, co usuwa resztki modelu i spieka skorupę. To proces odlewni, nie warsztatu z drukarką. Z druku FDM możesz zamówić model, ale samo odlewanie metalu wykonuje odlewnia, która dobierze masę i wypalanie. Wydruk na wzornik warto przygotować z cienkimi ściankami lub małym wypełnieniem, żeby było mniej materiału do wypalenia, i ustalić to z odlewnią.
Termoformowanie, matryce do laminatów i wkładki
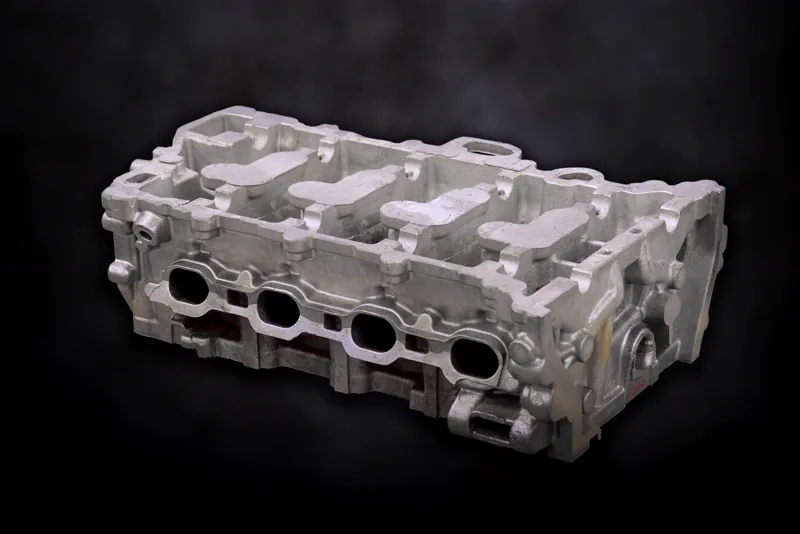
W termoformowaniu nagrzaną płytę tworzywa naciąga się na formę i dociska podciśnieniem. Formlabs wymienia drukowane tworzywa obok drewna, gipsu i kompozytów jako najtańsze formy do prototypów i krótkich serii, a metalowe formy jako standard przy dużych nakładach. Do cienkich płyt (poniżej około 3 mm) stosuje się między innymi PETG, PET i PVC. Forma potrzebuje wielu otworów odpowietrzających, a dodatkowe odpowietrzenia pomagają płycie lepiej dolegać do kształtu.
Najważniejsza jest temperatura. Gorąca płyta nagrzewa formę, a PLA mięknie już powyżej zeszklenia, które Wikipedia podaje na poziomie 60–65 °C. Do termoformowania lepszym punktem wyjścia są materiały odporniejsze na ciepło, na przykład PA12 CF lub ASA, a i tak warto sprawdzić formę na kilku próbach. Podobna zasada dotyczy matryc do laminowania włókien, gdy żywica utwardza się z wydzieleniem ciepła lub laminat wygrzewa się w piecu.
Wydruki służą też jako wkładki do form wtryskowych w szybkim oprzyrządowaniu (rapid tooling). Machine Design przytacza przykład drukowanej formy, z której wtryśnięto ponad 600 łyżeczek. To jednak zastosowanie eksperymentalne, wymagające odpowiedniej maszyny i materiału, a nie zamiennik stalowej formy.
Jak zaprojektować formę
- Pochylenia ścian: proste ściany utrudniają wyjęcie odlewu, dlatego ścianom nadaje się kąt zbieżności. Wikipedia podaje jako przykład 2°. Elastyczna forma silikonowa wybacza więcej niż sztywna forma drukowana, ale i w niej pochylenie ułatwia wyjmowanie.
- Linia podziału: przy częściach niesymetrycznych umieść ją tam, gdzie forma najłatwiej się rozdziela, i zaplanuj krawędzie do podważenia połówek.
- Kołki ustalające: Formlabs proponuje cztery cylindryczne wypustki w rogach i odpowiadające im gniazda z luzem około 0,1 mm. Przy częściach niesymetrycznych zamki powinny pozwalać złożyć formę tylko w jednym położeniu.
- Wlewy i odpowietrzenia: kanał wlewowy w najwyższym punkcie i kanały odpowietrzające w miejscach, gdzie zbiera się powietrze. Termoformowanie wymaga wielu otworów odpowietrzających.
- Środek antyadhezyjny: Formlabs zaleca lekkie spryskanie formy i mastera, około 10 minut schnięcia i ponowne spryskanie formy przed każdym odlewem.
Duże formy i mastery, które nie mieszczą się na stole, można podzielić i skleić. Jak zaplanować cięcie i łączenie, opisuje poradnik o dzieleniu dużych modeli do druku 3D.
Od wydruku do odlewu krok po kroku
- Przygotuj master: wydrukuj go z zapasem na obróbkę, wygładź powierzchnię i dokładnie oczyść z pyłu po szlifowaniu.
- Zbuduj skrzynkę formierską z nienasiąkliwego materiału z płaskim dnem albo wydrukuj ją razem z kołkami ustalającymi.
- Nałóż środek antyadhezyjny na skrzynkę i master, a po wyschnięciu zalej silikon. Machine Design radzi mieszać składniki powoli, żeby nie wprowadzić pęcherzy, i odmierzać je wagą, a nie miarką objętościową.
- Odczekaj na utwardzenie. Formlabs podaje, że zależnie od produktu forma utwardza się od godziny do doby. Machine Design zwraca uwagę na czas pracy mieszanki (pot life), liczony od zmieszania w 23 °C; w chłodniejszym lub cieplejszym pomieszczeniu będzie inny, więc sprawdź kartę produktu.
- Wyjmij master, spryskaj formę środkiem antyadhezyjnym i odlewaj kolejne kopie. Przy formie dwuczęściowej powtórz zalewanie dla drugiej połówki, zabezpieczając pierwszą cienką warstwą środka.
Pierwszy odlew traktuj jako próbę: pokaże, czy powietrze ma którędy uciec, czy odlew łatwo wychodzi i czy na powierzchni nie widać śladów warstw mastera. Poprawki wprowadza się najtaniej w masterze, zanim powstanie seria form.
Jaki materiał na formę lub master
| Zastosowanie | Materiał | Uwagi |
|---|---|---|
| Master do formy silikonowej | PLA | Łatwe szlifowanie i dobra dokładność; temperatura nie gra roli |
| Forma do gipsu, betonu, silikonu | PLA lub PETG | PETG jest mniej kruchy przy wielokrotnym wyjmowaniu odlewów |
| Forma do żywic nagrzewających się przy utwardzaniu | ASA lub PA12 CF | Sprawdź temperaturę próbnym odlewem |
| Forma do termoformowania | PA12 CF lub ASA | PLA mięknie powyżej około 60 °C |
| Wzornik do traconego modelu | PLA | Proces wypalania i masę dobiera odlewnia |
Do masterów i form do odlewów utwardzanych w temperaturze pokojowej zwykle wystarczy PLA. Przy formach, które mają się nagrzewać, porównaj odporność cieplną materiałów i zaplanuj próbę, zanim przygotujesz całą serię odlewów.