Kiedy druk zastępuje wtrysk lub odlew
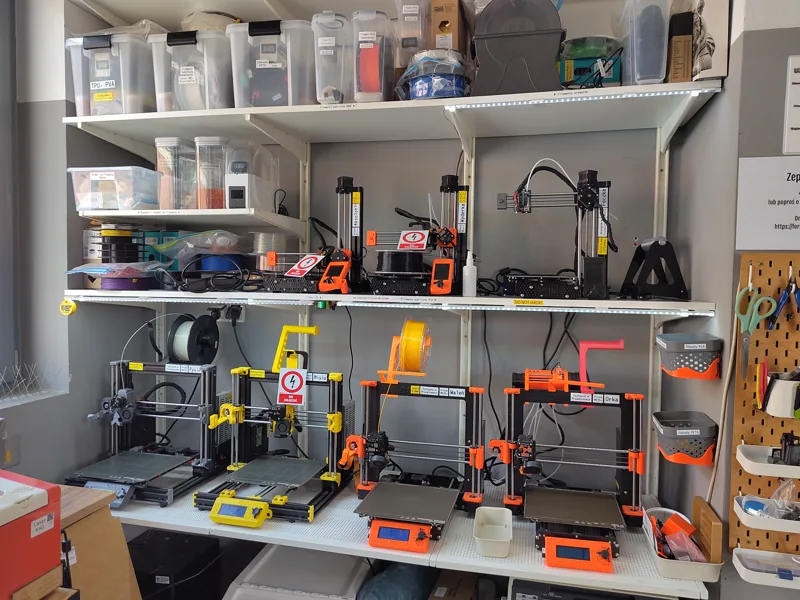
Formlabs określa produkcję małoseryjną jako serie od około dziesięciu do dziesiątek tysięcy części, a produkcję wielkoseryjną jako serie powyżej 10 000 sztuk. Druk FDM nie obsłuży całego tego zakresu, ale dolna część, od kilkunastu do kilkuset sztuk, jest jego naturalnym terenem. Powód jest prosty: druk nie wymaga formy, więc nie trzeba jej amortyzować. Według tego samego źródła forma wtryskowa może łatwo kosztować ponad 10 000 USD.
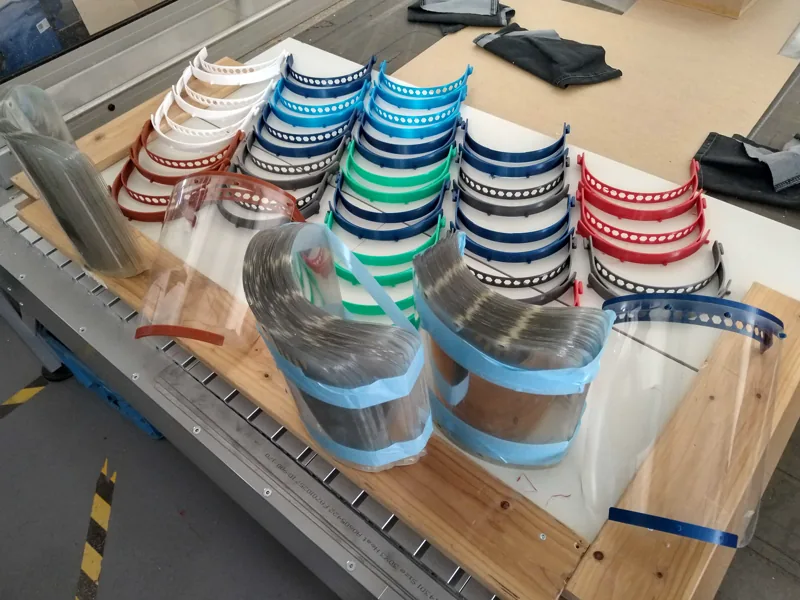
- Mała liczba sztuk: dziesiątki lub setki elementów rocznie, na przykład obudowy do krótkiej serii urządzeń, uchwyty montażowe, elementy ekspozycji.
- Zmienna konstrukcja: projekt dostaje poprawki co kilka tygodni, a każda zmiana formy byłaby kosztem.
- Warianty i personalizacja: różne długości, otwory, napisy lub kolory tej samej części. W druku to tylko inny plik.
- Brak budżetu na formę: produkt dopiero wchodzi na rynek i nie wiadomo, ile sztuk się sprzeda.
Szczegółowe porównanie kosztu formy i ceny sztuki znajdziesz w artykule druk 3D czy wtrysk. Tutaj skupiamy się na tym, jak taką serię zaplanować, żeby każda sztuka była taka sama.
Produkcja pomostowa: seria, zanim powstanie forma
Produkcja pomostowa (ang. bridge manufacturing) to krótkie serie wykonywane w okresie między prototypem a produkcją masową. Formlabs opisuje ją jako sposób na sprzedaż przedpremierową, test rynku i walidację produktu, zanim firma zainwestuje w formy. Drukowane części trafiają do pierwszych klientów, a zebrane uwagi można jeszcze wprowadzić do projektu, bo zmiana pliku nic nie kosztuje.
Ten model ma sens także po uruchomieniu wtrysku: jako zapas na wypadek awarii formy, do obsługi rzadkich wariantów albo do części, których zapotrzebowanie spadło poniżej progu opłacalności. Trzeba jednak pamiętać, że część zaprojektowana pod wtrysk nie zawsze dobrze się drukuje i odwrotnie. Jeśli planujesz przejście na formę, uwzględnij to w projekcie od początku.
Jak projektować część pod serię
W pojedynczym wydruku drobne niedoskonałości można poprawić ręcznie. W serii każda minuta obróbki mnoży się przez liczbę sztuk, dlatego projekt powinien od razu eliminować pracę po druku.
- Orientacja: ustal jedną orientację na stole, w której część nie wymaga podpór, a najważniejsze powierzchnie i otwory wychodzą najlepiej. Zasady opisuje poradnik o orientacji wydruku.
- Minimum podpór: fazy zamiast poziomych nawisów, otwory w kształcie kropli, podział części na prostsze elementy. Każda podpora to czas usuwania i ślad na powierzchni.
- Tolerancje: projektuj luzy i pasowania z zapasem na rozrzut procesu, zamiast liczyć, że każda sztuka trafi idealnie w wymiar. Wartości orientacyjne podaje artykuł o dokładności i tolerancjach druku FDM.
- Stałe ustawienia: ten sam materiał, wypełnienie i wysokość warstwy dla całej serii. Zmiana któregokolwiek parametru zmienia wymiary i wygląd części.
Dobrze zaprojektowaną serię można rozłożyć na wiele maszyn, bo każda drukuje z tego samego pliku. Warto też od razu sprawdzić, ile sztuk zmieści się na jednym stole: część o mniejszym obrysie podstawy pozwala ułożyć więcej egzemplarzy w jednym zadaniu druku.
Pierwsza sztuka i kontrola jakości
W przemyśle stosuje się inspekcję pierwszej sztuki (First Article Inspection, FAI). Według Wikipedii to walidacja, która sprawdza, czy nowy lub zmieniony proces produkcyjny daje części zgodne z dokumentacją. Obejmuje pierwszą wykonaną część albo próbkę z pierwszej partii i weryfikuje cały proces, nie tylko wymiary krytyczne. W lotnictwie formalizuje ją norma AS9102, a w Europie jej odpowiednik EN 9102.
W krótkiej serii z druku nie potrzebujesz formalnych protokołów, ale sama zasada się sprawdza. Zamów najpierw jedną lub kilka próbek w docelowym materiale i ustawieniach. Sprawdź wymiary, montaż z elementami współpracującymi, wygląd i działanie. Dopiero zatwierdzona próbka staje się wzorcem dla serii. Jeśli zmienisz potem plik, materiał lub wypełnienie, potraktuj to jak nowy proces i wykonaj kolejną próbkę.
Po odbiorze serii sprawdź kilka losowych sztuk według tej samej listy, którą zastosowałeś przy próbce: wymiary krytyczne, pasowanie z elementem współpracującym, wygląd powierzchni widocznych. Przy częściach montowanych w urządzeniu najszybszym testem jest po prostu złożenie kilku kompletów. Jeśli jakaś sztuka odbiega od wzorca, opisz różnicę i porównaj ją z próbką, zanim uznasz, że problem dotyczy całej partii.
Spójność koloru i partie filamentu
Ten sam kolor tego samego producenta nie zawsze wygląda identycznie w kolejnych partiach. Australijska marka filamentów Siddament opisuje na swoim blogu, że odcień partii potrafi odbiec od wzorca, choć zdarza się to rzadko, i zaleca kupować cały potrzebny materiał z jednej partii, jeśli zależy nam na jednolitym kolorze. Jako przyczynę podaje pomyłki w kodach barw po stronie fabryki. To obserwacja jednego sprzedawcy, ale zasada kupowania z jednej partii jest uniwersalna.
W praktyce oznacza to, że serię części, które będą stały obok siebie, najlepiej drukować w jednym zamówieniu. Domówienie kilku sztuk po pół roku może dać minimalnie inny odcień. Przy elementach technicznych zwykle nie ma to znaczenia, przy elementach widocznych w jednym zestawie już tak. Jak różne są wykończenia filamentów, opisuje artykuł o kolorach i wykończeniach filamentów.
Oznaczanie i wersjonowanie części
W serii, która zmienia się w czasie, łatwo pomylić starą wersję z nową. Najprościej wbudować oznaczenie w sam model: numer wersji, datę lub kod części wytłoczony na niewidocznej ściance. Nie wymaga to naklejek ani znakowania po druku, a oznaczenie przetrwa całe życie części. Jak zaprojektować czytelny napis w FDM, opisuje poradnik o napisach i logo na wydrukach 3D.
Równie ważna jest dyscyplina po stronie plików. Nazwa pliku powinna zawierać numer wersji, a do zamówienia warto dołączać tylko aktualny model. Personalizowane warianty, na przykład z różnymi napisami, najlepiej przygotować jako osobne pliki z czytelnymi nazwami.
Koszt, czas realizacji i pakowanie
We wtrysku koszt sztuki gwałtownie spada z nakładem, bo forma rozkłada się na coraz więcej części. W druku 3D każda sztuka zużywa podobną ilość materiału i czasu maszyny, więc cena jednostkowa spada wolniej. Oszczędności przy większej liczbie sztuk dotyczą głównie przygotowania zlecenia i lepszego wykorzystania stołu. W wycenie Fabrix3D liczbę sztuk podajesz przy każdym modelu, a cena i termin uwzględniają całe zamówienie. Z czego składa się cena, wyjaśnia artykuł ile kosztuje druk 3D.
Czas realizacji serii zależy od czasu druku jednej sztuki pomnożonego przez liczbę sztuk i podzielonego na dostępne maszyny. Formlabs podaje, że druk 3D pozwala skrócić czas od zamówienia do części z miesięcy do dni lub tygodni w porównaniu z oprzyrządowaniem do produkcji masowej. Duże serie warto planować z wyprzedzeniem i dzielić na partie, jeśli część jest potrzebna od razu. Termin dla konkretnej liczby sztuk pokazuje wycena online.
Na koniec pakowanie: przy serii warto z góry przemyśleć, czy części mają trafić do jednego opakowania, czy osobno, i czy delikatne elementy wymagają przekładek. Jeśli zależy ci na konkretnym sposobie pakowania, na przykład po kilka sztuk lub z oznaczeniem wersji, opisz to w uwagach technicznych przy modelu. Nietypowe wymagania uzgadnia się przed zamówieniem, bo uwagi nie zmieniają automatycznie ceny z kalkulatora. Firmy z regularnymi zamówieniami znajdą więcej informacji na stronie druk 3D dla firm.