Kryteria i ich kolejność
Poradniki projektowe zgodnie powtarzają, że orientację wybiera się, znając priorytety części: wytrzymałość, wykończenie powierzchni i ilość podpór. W praktyce warto przejść przez kryteria w stałej kolejności i zatrzymać się na pierwszym, które jest dla części krytyczne. Kolejne traktuj jako rozstrzygnięcie remisu.
- Wytrzymałość względem obciążeń. Wydruk FDM jest najsłabszy w kierunku budowy, czyli w poprzek warstw. Jeśli część ma przenosić siłę, to ona decyduje o ustawieniu. Mechanizm opisuje artykuł o anizotropii wydruków 3D.
- Jakość powierzchni widocznych. Powierzchnie, które będą oglądane, kieruj do góry lub ustaw pionowo, z dala od podpór.
- Minimalizacja podpór. Nawisy do około 45° drukują się zwykle bez podparcia. Każda podpora to ślad, czas i materiał.
- Dokładność otworów i pasowań. Otwory, które muszą być okrągłe, ustawiaj osią pionowo.
- Stabilność i przyczepność do stołu. Duża, płaska powierzchnia na dole trzyma część pewnie przez cały wydruk.
- Czas druku. Orientacja zmienia liczbę warstw i ilość podpór, a więc czas i cenę, ale rzadko powinna wygrywać z funkcją części.
Ostatnie dwa kryteria są łatwe do poprawienia w samym modelu. Powierzchnię, która ma leżeć na stole, warto zaprojektować jako płaską i możliwie dużą, a krawędzie stykające się ze stołem złagodzić fazą lub zaokrągleniem, jak zalecają wytyczne dla FDM. Taka faza ukrywa też lekkie rozlanie pierwszej warstwy. Jeśli w modelu nie ma żadnej płaskiej powierzchni, część trzeba będzie oprzeć na podporach albo dodać jej płaską podstawę, którą potem można odciąć lub zostawić.
Kompromisy: kiedy kryteria się wykluczają
Typowy konflikt to wspornik w kształcie litery L z otworem montażowym. Ułożony na płasko jest mocny i drukuje się bez podpór, ale otwór w pionowym ramieniu wychodzi poziomo i lekko owalnie. Ustawiony tak, by otwór był pionowy, ma ramię zginane w poprzek warstw. Jeśli wspornik przenosi obciążenie, wygrywa wytrzymałość, a otwór poprawia się wiertłem po wydruku. Wytyczne projektowe zalecają zresztą wprost, by otwory o krytycznej średnicy drukować z niedomiarem i rozwiercać na wymiar.
Drugi częsty konflikt to wygląd i podpory. Obudowa z estetyczną płytą czołową ułożona czołem do góry potrzebuje podpór we wnętrzu, a ułożona czołem w dół dostaje na widocznej powierzchni fakturę stołu. Tu decyduje to, która faktura jest akceptowalna. Gdy żadne ustawienie nie spełnia wymagań, rozwiązaniem bywa podział modelu na części drukowane w różnych orientacjach. Ogólne zasady unikania nawisów omawia artykuł o podporach w druku 3D.
Powierzchnia górna, dolna i boczna
Każda strona wydruku powstaje inaczej i inaczej wygląda. Wybierając orientację, wybierasz w praktyce, która powierzchnia części dostanie które wykończenie.
- Górna: ostatnia warstwa wygładzana przez dyszę. Jest równa, ale widać na niej kierunek ścieżek. Na płaskich górnych powierzchniach można zastosować prasowanie (ironing), które daje gładką powierzchnię kosztem dłuższego druku. Funkcja jest przeznaczona do płaskich powierzchni, więc na zaokrąglonych i pochylonych niewiele daje.
- Dolna: odwzorowuje fakturę stołu. Gładka płyta daje błyszczący spód, płyta teksturowana przenosi swój wzór na część, przy czym jego wygląd nie jest identyczny między płytami. Krawędź pierwszej warstwy bywa lekko rozlana.
- Boczna: widać na niej linie warstw i szew, czyli miejsce, w którym zaczyna się i kończy każda pętla obrysu. Ściany pionowe wychodzą równo, pochylone mają schodki.
- Od spodu nawisu: najgorsza jakość. Powierzchnie skierowane w dół, szczególnie oparte na podporach, są szorstkie i noszą ślady po ich usunięciu.
Wady powierzchni, takie jak szew, stringing i stopa słonia, oraz sposoby ich ograniczania opisuje osobny artykuł o jakości powierzchni wydruków FDM.
Ścianki pochylone, walce i otwory
Ściana pochylona składa się ze schodków, których wysokość równa się wysokości warstwy. Im bliżej poziomu, tym szersze stają się poszczególne stopnie i tym bardziej widać schodkowanie. Ten sam skos ustawiony bliżej pionu wygląda gładko. Zaokrąglone kształty są najbardziej wrażliwe na ten efekt, dlatego orientacja ma dla nich największe znaczenie. Niższa warstwa zmniejsza schodki, co opisuje artykuł o wysokości warstwy.
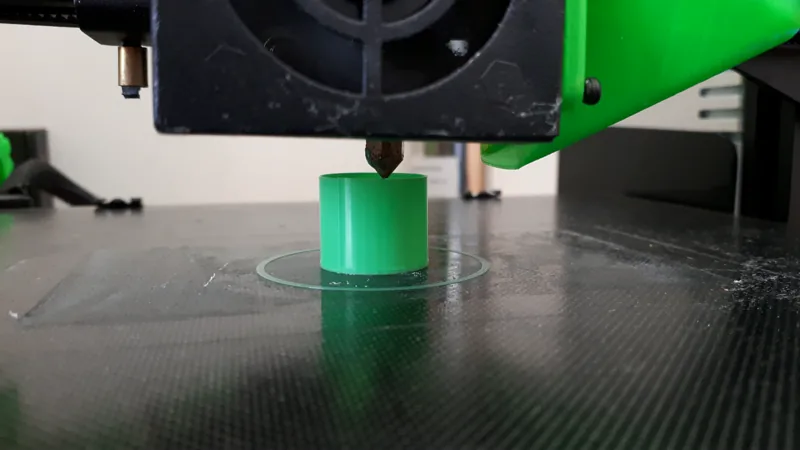
Walec ustawiony pionowo ma w każdej warstwie pełny okrąg, więc jego obwód jest gładki i okrągły. Ten sam walec położony na boku składa się z prostokątnych pasków, ma szorstką powierzchnię i mniejszą dokładność. Podobnie z otworami: pionowe wychodzą okrągłe, poziome lekko eliptyczne. Według jednego z przewodników otwory poziome do około 8 mm średnicy drukują się zwykle bez podpór, a większym pomaga kształt kropli, którego kąt u góry wynosi co najmniej 45°. Szczegóły pasowań opisuje artykuł o otworach, pasowaniach i luzach.
Wysokie i smukłe elementy
Wysoka, cienka część ustawiona pionowo ma mały kontakt ze stołem i z każdą warstwą coraz dłuższe ramię dźwigni. Ruchy głowicy wprawiają ją w drgania, które zostawiają na powierzchni falowanie, a w skrajnym przypadku odrywają ją od stołu. Do tego taki element jest najsłabszy dokładnie w kierunku, w którym najłatwiej go zgiąć, bo warstwy leżą w poprzek jego długości.
- Jeśli to możliwe, połóż smukły element na boku. Będzie mocniejszy i stabilniejszy, a schodkowanie na zaokrągleniach zwykle jest mniejszym problemem niż złamanie.
- Jeśli musi stać, poszerz jego podstawę w modelu lub przewidź brzeg (brim) zwiększający powierzchnię przylegania.
- Bardzo wysokie i cienkie części bywa bezpieczniej podzielić na krótsze odcinki niż drukować w jednym kawałku.
Kilka części w jednym pliku czy osobno
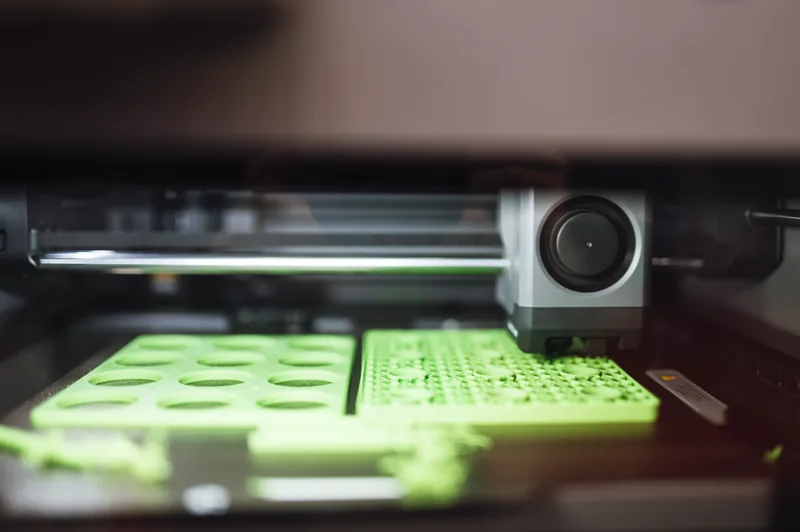
Gdy kilka części drukuje się razem, dysza przeskakuje między nimi na każdej warstwie. Każdy taki przejazd to okazja do wycieku tworzywa i powstania cienkich nitek między częściami. Dokumentacja slicera wskazuje, że druk sekwencyjny, czyli część po części, zmniejsza ryzyko takich nitek. Części zapisane w jednym pliku zwykle drukuje się też w tym samym wzajemnym ułożeniu, w jakim je zapisano. Więcej sposobów na obniżenie ceny wydruku znajdziesz w poradniku Jak obniżyć koszt druku 3D.
Dlatego części, które mają różne wymagania co do ułożenia, materiału lub koloru, lepiej przesłać jako osobne pliki. W wycenie Fabrix3D każdy plik jest osobnym modelem z własnym materiałem i kolorem, a jedna wycena obejmuje do 10 modeli.
Cel a orientacja oraz jak ją przekazać w wycenie
| Cel | Zalecana orientacja | Czego się spodziewać |
|---|---|---|
| Wytrzymałość na zginanie | siła działa wzdłuż warstw, element ułożony płasko | ewentualne otwory poziome do rozwiercenia |
| Ładna płaska powierzchnia | powierzchnia do góry, ewentualnie z ironingiem | dłuższy druk przy ironingu |
| Ładna powierzchnia zaokrąglona | krzywizna w możliwie pionowej płaszczyźnie | widoczny szew na obwodzie |
| Okrągły otwór lub wałek | oś pionowo | ewentualnie słabsza część w poprzek warstw |
| Brak śladów podpór | nawisy nie bardziej strome niż około 45° | czasem gorsza wytrzymałość lub wygląd innej ściany |
| Stabilny druk wysokiej części | największa płaska powierzchnia na stole | faktura stołu na tej powierzchni |
Jeśli zależy Ci na konkretnym ustawieniu, zapisz model w tej orientacji i dodatkowo opisz ją w uwagach technicznych w wycenie online, z krótkim powodem, na przykład: „otwór Ø8 ma być pionowo, pasowanie na wałek”. Powód jest ważniejszy niż sama orientacja, bo pozwala ocenić, czy prośba da się pogodzić z drukowalnością części. Nie zawsze da się ją zrealizować, na przykład gdy wymagałaby podpór w miejscu, z którego nie da się ich usunąć. Krótkie zasady ogólne zebraliśmy w poradniku o projektowaniu części do druku FDM.