Linie warstw i schodkowanie
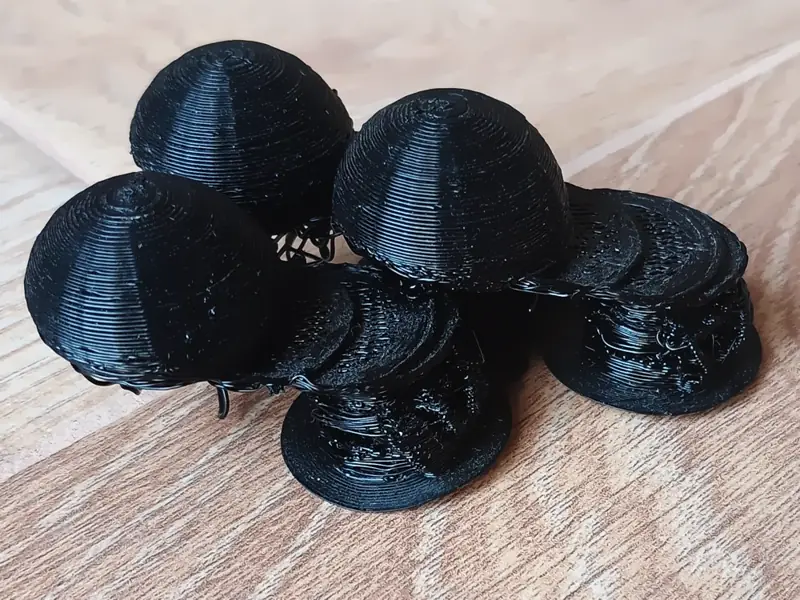
Każda warstwa wydruku ma zaokrągloną krawędź zewnętrzną, bo stopione tworzywo wychodzi z dyszy jako owalna ścieżka. Na ścianie bocznej te krawędzie układają się w drobne, poziome prążki, czyli linie warstw. Ich wysokość równa się wysokości warstwy, więc przy niskiej warstwie są ledwie wyczuwalne, a przy grubej wyraźnie widoczne. Związek wysokości warstwy z jakością i czasem druku opisuje artykuł o wysokości warstwy w druku 3D.
Schodkowanie to ten sam efekt na powierzchniach pochylonych. Skos lub zaokrąglenie jest przybliżane schodkami o stałej wysokości, a im bliżej poziomu leży powierzchnia, tym szerszy jest pojedynczy stopień. Dlatego górna część kopuły czy łagodny skos wyglądają gorzej niż ściana prawie pionowa. Szersza dysza pozwala drukować grubsze warstwy i daje mocniejsze linie, węższa odwrotnie, co omawia artykuł o średnicy dyszy. Projektant może zmniejszyć problem, ustawiając ważne krzywizny bliżej pionu albo unikając bardzo łagodnych skosów na powierzchniach widocznych.
Szew i grudki: początek i koniec każdej pętli
Poza trybem wazy, w którym drukowana jest jedna spiralna ścianka, każda pętla obrysu musi się gdzieś zacząć i skończyć. W tym miejscu powstaje szew: pionowa linia drobnych nierówności biegnąca przez wysokość części. Dokumentacja slicera przyznaje wprost, że w FDM szwu nie da się wyeliminować, a dobrymi ustawieniami można go jedynie wyraźnie ograniczyć. Najbardziej widać go na walcach i zaokrąglonych ściankach bez ostrych naroży.
- Ustawienie „najbliższe” chowa szew w wewnętrznym narożu, gdzie jest prawie niewidoczny. To najlepsza opcja dla części z ostrymi narożami.
- Ustawienie „wyrównane” lub „z tyłu” układa szew w jednej linii, na przykład na niewidocznej stronie części.
- Ustawienie „losowe” rozprasza szew po obwodzie. Linii nie widać, ale powierzchnia dostaje drobne grudki rozsiane w wielu miejscach.
- Grudki (blobs, zits) powstają tam, gdzie dysza zaczyna lub kończy wytłaczanie, więc częściej pojawiają się na częściach z wieloma przerwami w ścieżce.
Projektant pomaga, dając części choć jedno pionowe naroże lub krawędź w miejscu, które nie będzie widoczne. Gładki walec nie ma gdzie ukryć szwu, a walec z wąskim rowkiem lub płaszczyzną po stronie montażowej już tak. Jeśli część będzie oglądana tylko z jednej strony, wskaż w uwagach, która to strona, bo położenie szwu wybiera się w slicerze przed drukiem.
Ringing i stringing
Ringing, nazywany też ghostingiem, to falujące odbicie krawędzi lub otworu widoczne tuż za nim na płaskiej ścianie. Powstaje, gdy głowica gwałtownie zmienia kierunek, a drgania nie zdążą wygasnąć przed kolejnym odcinkiem. Według poradnika producenta slicera główne przyczyny to zbyt duża prędkość i przyspieszenie oraz luzy mechaniczne. Projektant nie zmieni ustawień maszyny, ale ostre naroża i wysokie, smukłe części sprzyjają drganiom, a zaokrąglenia je łagodzą.
Stringing to cienkie nitki tworzywa rozciągnięte między oddzielnymi fragmentami wydruku. Pojawia się, gdy z dyszy wycieka materiał podczas przejazdów. Dokumentacja producenta drukarek wymienia jako główne przyczyny zbyt wysoką temperaturę dyszy i niewłaściwe ustawienia retrakcji, a silny stringing wiąże też z wilgocią w filamencie. Sprzyjają mu również częste przejazdy między oddzielnymi wyspami. Ten ostatni czynnik opisuje artykuł o wilgoci w filamencie. Model z wieloma osobnymi wieżyczkami lub kilkoma częściami obok siebie zawsze będzie bardziej narażony na nitki niż jedna zwarta bryła. Pojedyncze nitki usuwa się po wydruku, ale w ciasnych wnękach bywa to trudne.
Stopa słonia, spód i ślady podpór
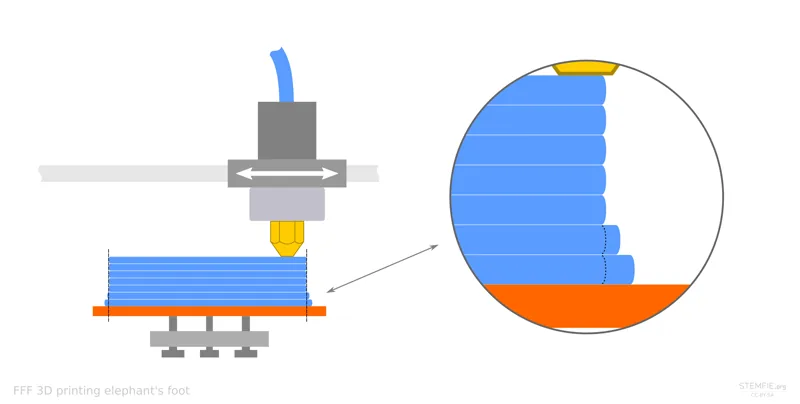
Stopa słonia to rozlanie pierwszej warstwy, która jest dociśnięta do ciepłego stołu i wychodzi nieco szersza niż powinna. Slicery kompensują ją, zwężając pierwszą warstwę; dokumentacja podaje typową wartość rzędu 0,2 mm przy dyszy 0,4 mm. Najprostsza pomoc ze strony projektanta to mała faza na dolnej krawędzi części. Fazę i tak warto dodać, bo ukrywa ewentualne rozlanie i ułatwia zdjęcie części ze stołu.
Spód części odwzorowuje powierzchnię stołu: gładka płyta daje błyszczący spód, teksturowana przenosi swój wzór. Powierzchnie oparte na podporach są najsłabszym miejscem wydruku: po usunięciu podpór zostają ślady, a powierzchnia jest szorstka. Sposoby ograniczania podpór opisuje artykuł o podporach w druku 3D, a wybór powierzchni, która dostanie najlepsze wykończenie, poradnik o orientacji wydruku na stole.
Górne powierzchnie i ironing
Górna płaska powierzchnia powstaje z ułożonych obok siebie ścieżek, więc widać na niej kierunek ich układania. Prasowanie (ironing) to dodatkowy przejazd dyszy po ostatniej warstwie z minimalnym wytłaczaniem, który wypełnia szczeliny i wygładza powierzchnię. Dokumentacja slicera zaleca je do płaskich elementów, takich jak tabliczki, pokrywki i plakietki, a przy kształtach organicznych i zaokrąglonych uznaje je za bezużyteczne. Ironing wyraźnie wydłuża druk, a krawędzie po nim mogą być lekko rozmyte.
Wygląd każdej powierzchni zależy też od filamentu. Wykończenia błyszczące i jedwabiste podkreślają linie warstw i szew, matowe częściej je maskują, a jasne i ciemne kolory różnie pokazują cienie. Szczegóły opisuje artykuł o kolorach i wykończeniach filamentów.
Wada, przyczyna i co może zrobić projektant
| Wada | Główna przyczyna | Co może zrobić projektant |
|---|---|---|
| Linie warstw | warstwowa budowa części | ważne ściany ustawione pionowo, obróbka tam, gdzie liczy się gładkość |
| Schodkowanie | łagodne skosy i krzywizny bliskie poziomu | krzywizny bliżej pionu, unikanie płaskich skosów na widocznych miejscach |
| Szew | początek i koniec pętli obrysu | pionowe naroże lub płaszczyzna w niewidocznym miejscu |
| Ringing | drgania przy zmianach kierunku | zaokrąglenia naroży, unikanie wysokich smukłych ścian |
| Stringing | wyciek tworzywa podczas przejazdów | mniej osobnych wysp, części o różnych wymaganiach w osobnych plikach |
| Stopa słonia | rozlanie pierwszej warstwy | faza na dolnej krawędzi |
| Ślady podpór | odrywanie podpór od powierzchni | nawisy do około 45°, widoczne powierzchnie z dala od podpór |
| Grudki | start i stop wytłaczania | mniej przerw w obrysie, prostsza geometria widocznych ścian |
Czego oczekiwać od usługi i kiedy potrzebna jest obróbka
Wydruk FDM zamówiony w usłudze ma widoczne linie warstw, szew i ślady po podporach. Dobrze ustawiona drukarka ogranicza stringing, ringing i grudki, ale nie usuwa śladów samej technologii. Uczciwie trzeba też powiedzieć, że ten sam model w różnych materiałach może wyglądać inaczej. Jeśli powierzchnia ma znaczenie, napisz w uwagach technicznych w wycenie online, które ściany są widoczne. Ułatwi to dobór orientacji, choć nie gwarantuje, że wszystkie powierzchnie wyjdą jednakowo.
Gdy potrzebujesz powierzchni bez śladów warstw, zaplanuj obróbkę. Typowa ścieżka to szlifowanie od gradacji około 150 do 2000, a przed malowaniem do około 600 i dwie warstwy podkładu. Przy warstwie 0,3 mm i większej lub widocznych wadach szlifowanie zaczyna się od gradacji 100. Szlifowanie nie jest zalecane przy wydrukach o dwóch lub mniej obrysach, a każda obróbka nieco zmienia wymiary. Jeśli priorytetem są drobne detale i gładkość bez obróbki, lepszym wyborem bywa druk z żywicy, co porównuje artykuł FDM czy SLA.
Istnieją też metody chemiczne i powłoki, ale każda ma swoje ograniczenia. Wygładzanie parami acetonu działa na ABS i szybko usuwa drobne nierówności, lecz nie wypełnia szczelin, wyraźnie zmienia wymiary i osłabia część. Powłoka z żywicy epoksydowej tworzy twardą, błyszczącą skorupę, ale pod cienką warstwą linie warstw nadal są widoczne. Szpachlowanie wypełnia ubytki, a każda masa wymaga potem dodatkowego szlifowania. W praktyce gładka, lakierowana powierzchnia to kilka etapów pracy ręcznej, które warto uwzględnić w planie i budżecie projektu.