Zasada działania: topione tworzywo i utwardzana żywica
W druku FDM, nazywanym też FFF, termoplast w postaci filamentu jest topiony w dyszy i układany ścieżkami, warstwa po warstwie. Część od razu po wydruku jest twarda i gotowa do użycia, trzeba jedynie usunąć podpory. Technologia należy do kategorii wytłaczania materiału, opisanej w przeglądzie technologii druku 3D.
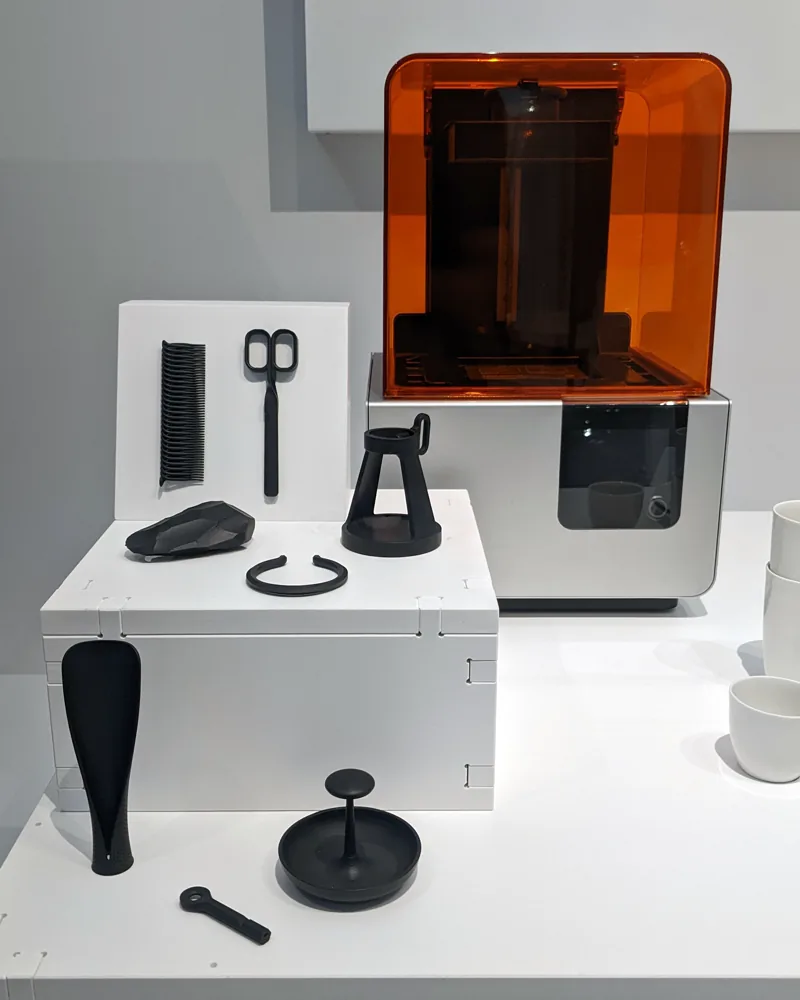
Stereolitografia (SLA) utwardza ciekłą żywicę fotopolimerową światłem. Termin ukuł Chuck Hull, który zgłosił patent w 1984 roku i uzyskał go w 1986 roku. Klasyczne SLA rysuje każdą warstwę wiązką lasera. W DLP całą warstwę naświetla projektor, a w MSLA ekran LCD maskuje światło diod, więc warstwa utwardza się w jednym naświetleniu. W drukarkach biurkowych platforma zwykle unosi się ku górze, a część wisi do góry nogami nad wanną z żywicą.
Detal i gładkość powierzchni
Grubość warstwy w FDM przy dyszy 0,4 mm wynosi zwykle od około 0,1 do około 0,3 mm. Według Prusa Knowledge Base warstwa powinna być mniejsza niż 80% średnicy dyszy, a schodzenie poniżej 0,1 mm daje niewielką poprawę przy dużym wydłużeniu czasu. Szerokość ścieżki ogranicza też detal w poziomie: Formlabs podaje dla FDM minimalną ściankę około 0,8 mm i wypukły detal o szerokości około 0,6 mm.
Drukarki żywiczne pracują z warstwą rzędu setnych części milimetra. Przykładowa drukarka MSLA obsługuje warstwy od 0,025 do 0,1 mm, a w zestawieniu Formlabs minimalna ścianka w SLA to około 0,2 mm, a wypukły detal około 0,1 mm. Powierzchnia jest gładka i matowa, bez wyraźnych linii warstw, a żywice przezroczyste mogą dawać części bliskie przejrzystości. W FDM linie warstw są widoczne, a ładną powierzchnię uzyskuje się szlifowaniem lub wygładzaniem.
Wytrzymałość, kruchość, UV i temperatura
Część z FDM jest anizotropowa: warstwy łączą się słabiej niż sam materiał w ścieżce, więc najłatwiej pęka w poprzek warstw. Część z żywicy jest bardziej jednorodna, bo powstaje z ciągłej sieci polimeru. Nie oznacza to jednak, że jest mocniejsza w użyciu. Standardowe żywice są kruche. Raise3D podaje dla sztywnych żywic udarność Izoda z karbem rzędu 17–20 J/m, wobec około 41–48 J/m dla żywic wytrzymałych, i zwraca uwagę, że sztywna żywica może odpryskiwać przy uderzeniu. Termoplasty z FDM, na przykład PETG czy nylon, lepiej znoszą powtarzalne obciążenia, uderzenia i zginanie.
Druga słabość żywic to starzenie. Część materiałów jest wrażliwa na długotrwałe działanie promieniowania UV, które przyspiesza kruchość i odbarwienie. Standardowe żywice miękną według tego samego źródła w okolicach 50–60 °C, choć żywice specjalne, odporne na ciepło lub wytrzymałe, przesuwają te granice. W FDM do pracy na zewnątrz wybiera się materiały odporne na UV, takie jak ASA, a do cieplejszych miejsc porównuje się temperaturę mięknienia konkretnego filamentu.
Wielkość części i czas druku
Typowa biurkowa drukarka FDM ma obszar roboczy około 200 × 200 × 200 mm, a większe maszyny tego typu sięgają według Formlabs 300 × 300 × 600 mm. Drukarki żywiczne są zwykle mniejsze: przykładowa drukarka MSLA ma 127 × 80 × 150 mm, a największe biurkowe SLA w zestawieniu Formlabs 353 × 196 × 350 mm. Duże obudowy, panele i uchwyty łatwiej zmieścić w FDM bez dzielenia na części.
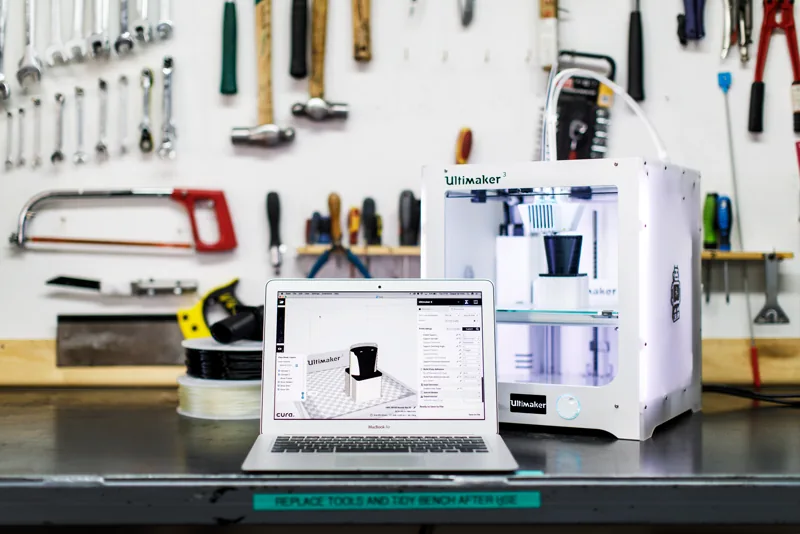
Czas zależy od geometrii. W MSLA i DLP warstwa utwardza się naraz, więc czas zależy głównie od wysokości wydruku, a nie od liczby części na platformie. W FDM dysza musi przejść każdą ścieżkę, dlatego wiele małych części drukuje się dłużej. Do czasu żywicy trzeba jednak doliczyć mycie i doświetlanie, których FDM nie wymaga.
Obróbka po wydruku i bezpieczeństwo pracy z żywicą
- Mycie: wydruk po zdjęciu z platformy jest lepki od niezestalonej żywicy. Myje się go w alkoholu izopropylowym, czasem w kilku kąpielach, aż do usunięcia resztek.
- Suszenie i doświetlanie: po wyschnięciu część doświetla się światłem UV, co nadaje jej docelowe właściwości. Bez tego kroku część nie osiąga docelowych właściwości, a niektóre żywice pozostają wyraźnie miękkie.
- Podpory: w żywicy prawie każda część wisi na podporach, które trzeba odciąć i zeszlifować, bo zostawiają drobne ślady. W FDM podpory potrzebne są tylko pod nawisami.
- Bezpieczeństwo: ciekła żywica jest lepka, a jej lotne związki drażnią i są uznawane za zagrożenie dla zdrowia. Pracuje się w rękawicach, przy dobrej wentylacji, a rozlaną żywicę od razu zbiera się alkoholem. Odpady z myjki i resztki żywicy wymagają osobnego traktowania.
Wybór materiałów i szczelność
Żywice to tworzywa termoutwardzalne: po naświetleniu nie da się ich ponownie stopić. Producenci oferują żywice standardowe, inżynieryjne, elastyczne, odporne na ciepło, wypełnione szkłem, odlewnicze, dentystyczne i biokompatybilne. W FDM materiałem jest termoplast: od PLA i PETG, przez ABS, ASA i TPU, po nylony i kompozyty z włóknem węglowym lub szklanym. Wybór materiału do FDM zaczyna się od warunków pracy części, a nie od detalu, co opisujemy w porównaniu PLA czy PETG.
Różnica dotyczy też szczelności. W teście przytaczanym przez Formlabs, przeprowadzonym na Uniwersytecie Rhode Island, obudowy z FDM zanurzone w wodzie nie ochroniły elektroniki nawet przez kilka sekund, a części z SLA pozostały szczelne przy wysokim ciśnieniu. Wynika to z budowy wydruku FDM, w którym między ścieżkami zostają drobne szczeliny. Jeśli część z FDM ma być szczelna, trzeba to uwzględnić w projekcie, materiale i ewentualnym uszczelnieniu po wydruku.
Koszt materiału i sprzętu
Według zestawienia Formlabs standardowe filamenty kosztują od około 50 do 150 USD za kilogram, a żywice standardowe i inżynieryjne od około 100 do 200 USD za litr, przy czym tańsze filamenty PLA i ABS bywają wyceniane na około 30 USD za kilogram. Proste drukarki obu typów zaczynają się od około 200 USD. W praktyce o cenie wydruku decyduje jednak objętość materiału, czas pracy maszyny i obróbka ręczna, a w żywicy dochodzą zużywane środki myjące. Przy pojedynczych częściach użytkowych różnica w cenie samego materiału ma zwykle mniejsze znaczenie niż czas pracy i obróbki. Jak liczona jest cena w FDM, wyjaśnia strona cennik druku 3D.
Tabela decyzyjna: FDM czy SLA
| Zastosowanie | Lepsza technologia | Dlaczego |
|---|---|---|
| Figurki, miniatury, makiety z drobnym detalem | SLA / MSLA | cienkie warstwy, ostre krawędzie, gładka powierzchnia |
| Wzorniki jubilerskie do odlewania | SLA / MSLA | żywice odlewnicze wypalają się bez popiołu |
| Modele i aparaty dentystyczne | SLA / MSLA | wysoka dokładność, żywice dentystyczne i biokompatybilne |
| Obudowy elektroniki, uchwyty, adaptery | FDM | termoplasty mniej kruche, wkręty i wkładki trzymają pewniej |
| Części na zewnątrz i w cieple | FDM (ASA, PETG, PA) | standardowe żywice starzeją się na słońcu i miękną szybciej |
| Duże elementy i panele | FDM | większy obszar roboczy, niższy koszt materiału |
| Prototyp funkcjonalny do testów montażu | FDM | szybki wydruk z materiału zbliżonego do docelowego |
Do zastosowań z drugiej połowy tabeli możesz od razu wybrać materiał na stronie materiały i przesłać model do wyceny online.
Źródła i dalsza lektura
- Formlabs: FDM vs. SLA vs. SLS — how to choose the right 3D printing technology
- Wikipedia: Stereolithography
- Formlabs: The ultimate guide to stereolithography (SLA) 3D printing
- Prusa Knowledge Base: Layers and perimeters
- Prusa Research: specyfikacja drukarki MSLA SL1S SPEED
- Raise3D: How strong is resin 3D printing