Skąd siedem kategorii i po co ta systematyka
Nazwy handlowe druku 3D mnożą się szybciej niż same technologie. Producenci nadają procesom własne skróty, a ta sama zasada działania występuje pod kilkoma nazwami. Dlatego komitet ASTM F42 i ISO opracowały wspólną terminologię, w której procesy przyrostowe pogrupowano w siedem kategorii. Uniwersytet w Loughborough datuje pierwszy taki podział ASTM na 2010 rok, a Wikipedia przywołuje go w wersji wspólnej normy ISO/ASTM 52900 z 2015 roku.
Kryterium podziału jest proste: z czego powstaje część i jak łączy się kolejne warstwy. Może to być tworzywo wyciskane z dyszy, ciekła żywica utwardzana światłem, proszek stapiany laserem lub sklejany spoiwem, krople materiału nanoszone jak w drukarce atramentowej, metal stapiany w miejscu podawania albo cięte i łączone arkusze. Znajomość kategorii pomaga porównywać oferty: jeśli wiesz, że MJF i SLS to obie odmiany spiekania proszku, łatwiej ocenisz, czego się spodziewać po części.
W obrębie każdej kategorii parametry zależą od konkretnej maszyny, materiału i ustawień. Dlatego liczby podane niżej są orientacyjne: pokazują rząd wielkości i różnice między technologiami, a nie gwarantowane wartości dla danej części. Przy wyborze technologii warto patrzeć na trzy rzeczy: z jakiego materiału musi być część, jak drobny detal ma odwzorować i ile sztuk potrzebujesz.
Wytłaczanie materiału i fotopolimeryzacja w wannie
Wytłaczanie materiału (material extrusion) to kategoria, do której należy FDM, czyli FFF. Termoplast w postaci filamentu jest topiony w podgrzewanej dyszy i układany ścieżkami, a po każdej warstwie dysza lub stół przesuwa się o jej wysokość. Typowe materiały to PLA, PETG, ABS, ASA, poliwęglan, TPU i nylony, także z włóknem węglowym. Przy dyszy 0,4 mm warstwa ma zwykle od około 0,1 do około 0,3 mm, a ślady warstw są widoczne na ścianach bocznych. Sprzęt jest tani: według zestawienia Formlabs proste drukarki FDM zaczynają się od około 200 USD, a profesjonalne biurkowe kosztują od 2000 do 8000 USD. Więcej o samym procesie piszemy w poradniku o projektowaniu części do druku FDM. Skąd wzięły się te technologie, opisuje poradnik Historia druku 3D.
Fotopolimeryzacja w wannie (vat photopolymerization) obejmuje SLA, DLP i MSLA. Ciekła żywica światłoczuła jest utwardzana warstwa po warstwie: w SLA przez wiązkę lasera, w DLP przez projektor, a w MSLA przez ekran LCD maskujący światło LED. Warstwy są cieńsze niż w FDM, przykładowa drukarka MSLA obsługuje zakres od 0,025 do 0,1 mm, więc detal i gładkość są wyraźnie lepsze. Ceną jest obróbka po wydruku: mycie w alkoholu izopropylowym, doświetlanie i usuwanie podpór. Szczegóły porównania opisujemy w artykule FDM czy SLA.
Stapianie w złożu proszku: SLS, MJF, DMLS i SLM
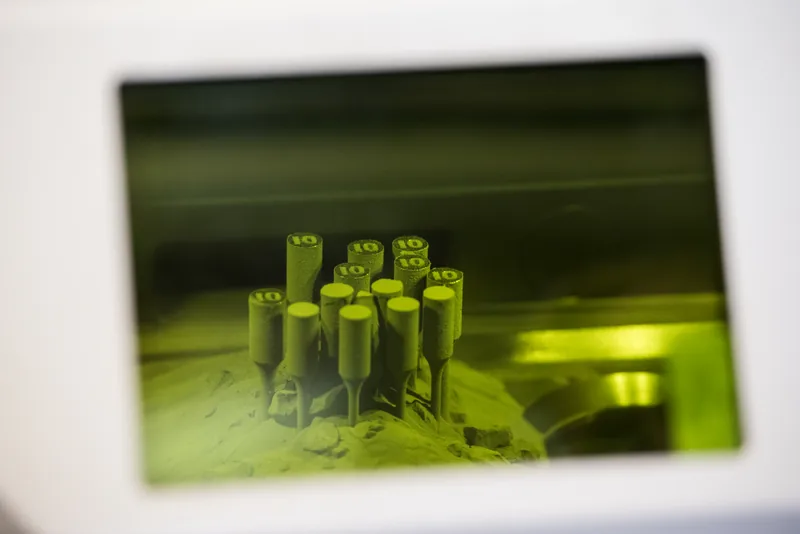
W stapianiu w złożu proszku (powder bed fusion) cienka warstwa proszku jest rozprowadzana na platformie, a źródło energii stapia wybrane obszary. Potem platforma opada i proces się powtarza. Niespieczony proszek otacza część i podpiera nawisy, więc w tworzywach sztucznych nie trzeba podpór. Do tej kategorii należą SLS (laser spiekający poliamid, najczęściej PA12 i PA11), MJF (proszek łączony środkiem zgrzewającym i ogrzewany promiennikiem podczerwieni) oraz procesy metalowe: DMLS, SLM i EBM.
Warstwa w SLS ma typowo od 50 do 200 mikrometrów, a powierzchnia jest lekko ziarnista, bez wyraźnych linii warstw. Procesy metalowe, takie jak SLM, dają części o pełnej gęstości i właściwościach zbliżonych do metali konwencjonalnych, ale praca z drobnymi proszkami metali wymaga specjalistycznego zaplecza i środków ostrożności. Maszyny są drogie: według Formlabs tradycyjne przemysłowe systemy SLS zaczynają się od około 200 000 USD. Różnice w praktyce omawiamy w artykule FDM czy SLS.
Strumieniowe nanoszenie materiału i spoiwa, osadzanie metalu, laminowanie
- Material jetting, czyli strumieniowe nanoszenie materiału, działa jak drukarka atramentowa: głowica nanosi krople materiału, który następnie zastyga lub jest utwardzany. Najbardziej znaną nazwą handlową jest PolyJet, w którym warstwy mają od 16 do 30 mikrometrów. Ponieważ nanoszony fotopolimer od razu utwardza się światłem UV, niektóre opracowania, w tym Wikipedia, opisują PolyJet przy fotopolimeryzacji, ale według podziału ISO/ASTM 52900 decyduje sposób nanoszenia materiału, więc PolyJet należy do strumieniowego nanoszenia materiału, a nie do fotopolimeryzacji w wannie. Oprócz fotopolimerów stosuje się materiały topliwe, takie jak wosk, z którego powstają wzorniki do odlewania metodą traconego wosku, bo wypalają się bez popiołu.
- Binder jetting, czyli strumieniowe nanoszenie spoiwa, polega na rozprowadzaniu proszku i sklejaniu go ciekłym spoiwem z głowicy. Używa się proszków gipsowych, ceramicznych, metalowych i polimerowych. Części trzeba po wydruku utwardzić, a metalowe dodatkowo spiec w piecu. Wytrzymałość poprawia infiltracja woskiem, żywicą lub brązem. Proces nadaje się między innymi do pełnokolorowych prototypów.
- Directed energy deposition (DED), czyli osadzanie z ukierunkowaną energią, stapia proszek lub drut metalowy laserem, wiązką elektronów albo łukiem elektrycznym w miejscu podawania. Może budować nowe części metalowe, ale pozwala też dobudowywać materiał do istniejących, dlatego wykorzystuje się go przy naprawach, napawaniu i powłokach.
- Sheet lamination, czyli laminowanie arkuszy, łączy wycięte arkusze papieru, folii lub metalu. Odmiana LOM klei papier, a ultradźwiękowa (UAM) zgrzewa taśmy metalowe w niskiej temperaturze. Papierowe makiety z LOM są tanie, ale detal jest ograniczony.
Tabela porównawcza kategorii
| Kategoria (przykłady) | Materiały | Detal i powierzchnia | Koszt względny | Typowe zastosowania |
|---|---|---|---|---|
| Wytłaczanie materiału (FDM/FFF) | termoplasty: PLA, PETG, ASA, TPU, PA, kompozyty | średni detal, widoczne warstwy | niski | prototypy, obudowy, uchwyty, przyrządy |
| Fotopolimeryzacja (SLA, DLP, MSLA) | żywice fotoutwardzalne | wysoki detal, gładka powierzchnia | niski do średniego | figurki, modele dentystyczne, wzorniki jubilerskie |
| Stapianie proszku, tworzywa (SLS, MJF) | PA12, PA11, PA z włóknem, TPU, PP | dobry detal, ziarnista powierzchnia | wysoki (sprzęt) | części funkcjonalne, krótkie serie |
| Stapianie proszku, metale (DMLS, SLM, EBM) | stal nierdzewna, tytan, aluminium, kobalt-chrom | dobry detal, wymaga obróbki | bardzo wysoki | złożone części metalowe |
| Strumieniowe nanoszenie materiału (PolyJet) | fotopolimery, woski | bardzo cienkie warstwy, wysoki detal | wysoki | modele wizualne, wzorniki do odlewów |
| Strumieniowe nanoszenie spoiwa | gips, ceramika, metal, tworzywa | zależy od materiału i obróbki | średni do wysokiego | pełnokolorowe prototypy, części metalowe |
| Osadzanie z ukierunkowaną energią (DED) | proszek lub drut metalowy | niski detal, obróbka konieczna | bardzo wysoki | naprawy, napawanie, dobudowa części metalowych |
| Laminowanie arkuszy (LOM, UAM) | papier, folia, taśmy metalowe | niski detal | niski do średniego | tanie makiety, łączenie metali |
Koszt względny w tabeli to orientacyjne porównanie ceny sprzętu i materiału, a nie cena konkretnej części. Cena wydruku zależy przede wszystkim od objętości, czasu pracy maszyny i obróbki. Jak to wygląda w druku FDM, pokazujemy w artykule ile kosztuje druk 3D.
Kiedy FDM wystarczy, a kiedy szukać innej technologii
FDM jest najbardziej rozpowszechnioną metodą druku 3D, bo łączy niski koszt z szerokim wyborem termoplastów. Sprawdza się w prototypach funkcjonalnych, obudowach elektroniki, uchwytach, adapterach, przyrządach montażowych i częściach zamiennych. Materiały takie jak PETG, ASA czy PA12 CF dają części, które można normalnie używać, a nie tylko oglądać. Według Wikipedii FDM był w 2023 roku dominującą metodą druku 3D, a po wygaśnięciu kluczowych patentów ceny drukarek spadły o dwa rzędy wielkości. Dzięki temu wydruk FDM jest zwykle najtańszym sposobem na pojedynczą część lub krótką serię.
Innej technologii warto szukać w kilku sytuacjach. Gdy detal jest mniejszy niż szerokość ścieżki z dyszy, na przykład w figurkach lub modelach biżuterii, lepsza będzie żywica. Gdy potrzebujesz wielu nylonowych części o złożonym kształcie wewnętrznym bez śladów podpór, rozważ SLS lub MJF. Gdy część musi być z metalu, potrzebny jest druk metali albo obróbka skrawaniem. Przy dużych nakładach identycznych części porównaj druk z formowaniem wtryskowym, co opisujemy w artykule druk 3D czy wtrysk.
Źródła i dalsza lektura
- Wikipedia: 3D printing processes
- Loughborough University: The 7 categories of Additive Manufacturing
- Formlabs: FDM vs. SLA vs. SLS — how to choose the right 3D printing technology
- Formlabs: What is selective laser sintering
- Prusa Knowledge Base: Layers and perimeters
- Prusa Research: specyfikacja drukarki MSLA SL1S SPEED