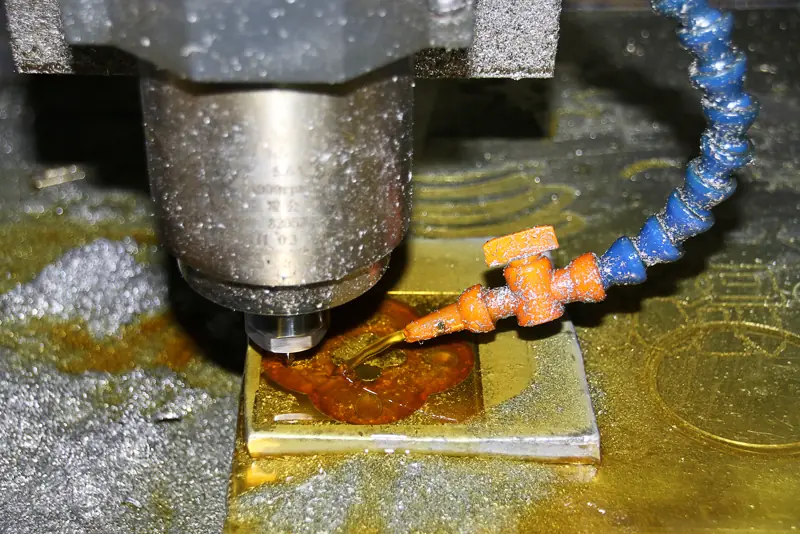
Addytywnie i ubytkowo: dwie odwrotne zasady
Obróbka CNC to sterowane komputerowo maszyny skrawające, przede wszystkim frezarki i tokarki. Program, zwykle przygotowany w oprogramowaniu CAM na podstawie modelu CAD, prowadzi narzędzie, które zbiera kolejne warstwy materiału z bloku lub pręta. To metoda ubytkowa: gotowa część jest tym, co zostało po usunięciu nadmiaru.
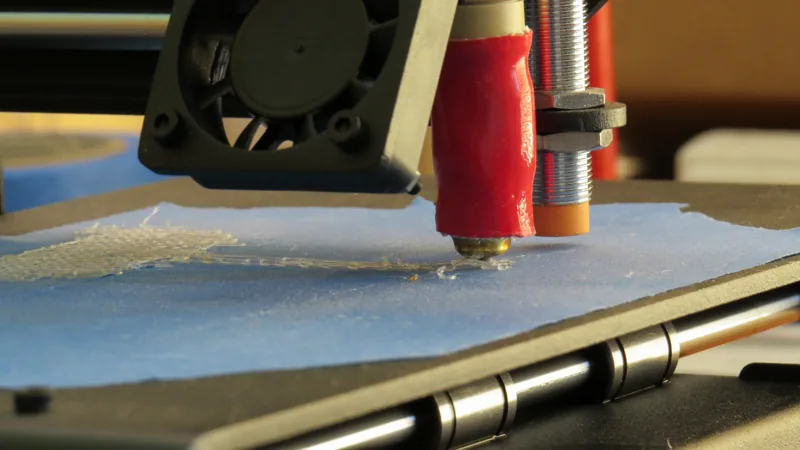
Druk FDM działa odwrotnie. Stopione tworzywo z filamentu wychodzi przez dyszę i układa się w kolejne warstwy, aż powstanie cały kształt. Obie metody korzystają z tego samego rodzaju poleceń ruchu, czyli G-code, ale ich ograniczenia są zupełnie inne. Szerszy kontekst innych technologii przyrostowych znajdziesz w przeglądzie technologii druku 3D.
Materiały i ich właściwości
CNC obrabia bardzo szeroką grupę materiałów: stopy aluminium, stale nierdzewne, stopowe i narzędziowe, mosiądz, a także tworzywa konstrukcyjne, takie jak POM, poliwęglan, poliamid czy PEEK. Część wycięta z litego bloku ma właściwości samego materiału w każdym kierunku, bo nie składa się z połączonych warstw.
W druku FDM materiałem są termoplasty w postaci filamentu. Wydruk jest anizotropowy: warstwy łączą się ze sobą słabiej, niż wynosi wytrzymałość samego tworzywa, więc część zachowuje się inaczej w osi Z niż w płaszczyźnie stołu. Dla wielu zastosowań to wystarcza, zwłaszcza gdy obciążenie działa wzdłuż warstw. Przegląd tworzyw, z których drukujemy, jest na stronie materiałów, a do sztywnych części technicznych warto przyjrzeć się kompozytowi PA12 CF.
Wniosek praktyczny: jeśli część musi być metalowa, przewodzić ciepło jak aluminium albo przenosić duże obciążenia w każdym kierunku, wybór zwykle pada na CNC. Jeśli tworzywo spełnia wymagania, a liczy się kształt i czas, rozważ wydruk.
Dokładność, tolerancje i powierzchnia
W tolerancjach przewaga CNC jest wyraźna. Jedna z baz wiedzy usług produkcyjnych podaje dla frezowania standardową tolerancję ±0,125 mm, stosowaną, gdy rysunek nie określa innej, i tolerancje osiągalne do około ±0,025 mm na wybranych wymiarach. Dla FDM te same źródła podają znacznie szersze wartości: około ±0,5% wymiaru, nie mniej niż ±0,5 mm na drukarkach prototypowych, oraz około ±0,15% z dolną granicą ±0,2 mm na maszynach przemysłowych. Strona usługi FDM tego samego operatora podaje dla maszyn przemysłowych ±0,3% z dolną granicą ±0,3 mm.
To wartości orientacyjne, zależne od maszyny, materiału, wielkości i kształtu części. Podobnie jest z powierzchnią: wspomniana baza wiedzy podaje dla części prosto po frezowaniu chropowatość około 3,2 µm Ra, którą dodatkowymi zabiegami można obniżyć do około 0,4 µm, a typowy wydruk ma powierzchnię wyraźnie bardziej szorstką, z widocznymi liniami warstw. Więcej o tym, skąd biorą się odchyłki wydruku i jak projektować z luzami, piszemy w artykule o dokładności i tolerancjach druku FDM.
Geometria: co łatwo wydrukować, a co łatwo frezować
Ograniczeniem CNC jest dostęp narzędzia. Frez musi fizycznie dotrzeć do każdej obrabianej powierzchni, więc zamknięte kanały wewnętrzne i ukryte wnęki są niewykonalne, a głębokie kieszenie i podcięcia wymagają specjalnych narzędzi lub kilku ustawień przedmiotu. Wewnętrzne pionowe naroża zawsze mają promień, bo narzędzie jest okrągłe. Każde dodatkowe zamocowanie i zmiana orientacji podnosi koszt.
Druk FDM ma inne ograniczenia: nawisy powyżej około 45° od pionu potrzebują podpór, a drobne detale są ograniczone średnicą dyszy i wysokością warstwy. Za to kanały wewnętrzne, kratownice, organiczne kształty i lekkie wypełnienie wnętrza nie zwiększają trudności tak, jak w obróbce. Zasady projektowania pod wydruk opisuje poradnik projektowanie części do druku FDM.
Koszt, nakład, czas i odpad materiału
W druku 3D przygotowanie zlecenia jest proste: plik trafia do slicera, a cena zależy głównie od czasu maszyny i zużycia materiału. Złożoność kształtu zmienia koszt w niewielkim stopniu. W CNC dochodzi programowanie, dobór narzędzi i mocowanie, a każdy dodatkowy zabieg zwiększa cenę. Te koszty stałe rozkładają się na liczbę sztuk, dlatego cena jednostkowa części frezowanej spada wraz z nakładem.
Jedno z porównań producenta drukarek podaje orientacyjnie, że przy 1–10 sztukach druk 3D jest często tańszy, przy 10–100 sztukach CNC staje się konkurencyjne, a powyżej 100 sztuk zwykle wygrywają obróbka lub inne metody tradycyjne. Granica przesuwa się jednak mocno z kształtem i materiałem. Prosta płytka z otworami może być tańsza z CNC już przy jednej sztuce, a złożona obudowa z żebrami pozostanie tańsza z drukarki przy kilkudziesięciu.
Różnią się też odpady. Obróbka zamienia część półfabrykatu w wióry, a w druku zużywa się materiał na część, podpory i ewentualne elementy pomocnicze. Przy prototypach druk ma jeszcze jedną przewagę: zmiana konstrukcji oznacza nowy plik, a nie nowy program obróbki i mocowanie. Dlatego jest częstym wyborem przy prototypach. O odpadach i recyklingu w druku 3D piszemy w poradniku Druk 3D a ekologia i recykling.
Tabela decyzyjna
| Wymaganie | Druk 3D FDM | Obróbka CNC |
|---|---|---|
| Materiał | Termoplasty i kompozyty z filamentu | Metale i tworzywa w postaci litego półfabrykatu |
| Właściwości w różnych kierunkach | Anizotropowe, słabsze w osi Z | Właściwości materiału litego |
| Typowe tolerancje | Orientacyjnie od ±0,2 do ±0,5 mm lub procent wymiaru | Standardowo ok. ±0,125 mm, osiągalne do ±0,025 mm |
| Powierzchnia | Widoczne linie warstw | Gładka, możliwa bardzo niska chropowatość |
| Kanały wewnętrzne, kratownice | Możliwe bez dodatkowego kosztu narzędzi | Niewykonalne lub bardzo kosztowne |
| 1–10 sztuk o złożonym kształcie | Zwykle korzystniejszy | Wysoki koszt przygotowania |
| Seria kilkuset sztuk prostych części | Rzadko opłacalny | Zwykle korzystniejsze |
| Częste zmiany projektu | Nowy plik i nowy wydruk | Nowy program i mocowanie |
Kiedy wybrać druk FDM, a kiedy obróbkę CNC
Zacznij od trzech pytań: z czego musi być część, jak ciasne są wymagane wymiary i ile sztuk potrzebujesz. Odpowiedzi zwykle wskazują metodę szybciej niż porównywanie cen.
- Druk FDM wybierz do prototypów, obudów, uchwytów, przyrządów montażowych i części zamiennych z tworzywa, gdy liczy się czas, swoboda kształtu i mała liczba sztuk.
- Druk FDM sprawdza się także wtedy, gdy część ma kanały, żebra, kratownice lub kształt, którego nie da się zamocować w imadle bez specjalnego przyrządu.
- CNC wybierz do części metalowych, elementów nośnych, gniazd łożysk, prowadnic i wszędzie tam, gdzie tolerancja jest ciaśniejsza niż kilka dziesiątych milimetra.
- CNC jest też rozsądne przy seriach prostych części, gdzie koszt programu i mocowania rozkłada się na wiele sztuk, oraz przy materiałach niedostępnych jako filament.
Gdy odpowiedź nie jest oczywista, dobrym krokiem jest wydruk jednej sztuki do przymiarki. Pozwala sprawdzić kształt i montaż, zanim zamówisz drogą obróbkę finalnej wersji. Porównanie z innymi technologiami przyrostowymi, na przykład drukiem z żywicy, opisuje artykuł FDM czy SLA.
Rozwiązanie hybrydowe: wydruk z obrobionymi pasowaniami
Wybór nie musi być zero-jedynkowy. W wielu częściach tylko kilka powierzchni wymaga ścisłej tolerancji: otwór pod łożysko, gniazdo kołka ustalającego, płaszczyzna przylgowa. Resztę kształtu można wydrukować, a krytyczne miejsca obrobić. Otwór drukuje się wtedy nieco mniejszy, a po wydruku rozwierca lub wierci na wymiar; płaszczyznę przylgową można splanować, jeśli wydruk ma wystarczający naddatek.
Drugi wariant to wydruk z wkładkami metalowymi: gwintowanymi tulejami, kołkami lub tulejkami ślizgowymi, które przejmują rolę powierzchni roboczych. Korpus zachowuje swobodę kształtu i niską masę, a metal odpowiada za trwałość połączeń.