PLA: roślinne pochodzenie i prawda o biodegradacji
PLA (polilaktyd) powstaje z fermentowanej skrobi roślinnej. Wikipedia wymienia jako surowce kukurydzę, maniok, trzcinę cukrową i wysłodki buraczane. To realna różnica wobec tworzyw z ropy, ale nie przesądza o tym, co dzieje się z wydrukiem po zużyciu.
Hasło „biodegradowalny” jest w przypadku PLA mylące. W kompostowni przemysłowej w temperaturze 58 °C około połowy materiału rozkłada się do wody i dwutlenku węgla w ciągu 60 dni, a reszta wolniej, zależnie od krystaliczności. Rozkład termiczny wymaga co najmniej około 60 °C. W domowym kompostowniku i w glebie pełna biodegradacja może trwać według źródeł cytowanych przez Wikipedię blisko trzy dekady. W wodzie morskiej PLA nie rozpadło się całkowicie po 231 dniach na powierzchni i 196 dniach na dnie, a tempo jego rozkładu w morzu jest podobne do PET.
Wniosek: wydruk z PLA wyrzucony do lasu lub zakopany w ogródku nie zniknie szybko. Ma przewagę tylko wtedy, gdy trafi do kompostowni przemysłowej przyjmującej takie tworzywa albo do recyklingu. PLA ma kod żywicy 7 („inne”), czyli nie należy do żadnej z głównych grup tworzyw oznaczanych na opakowaniach, więc trudno liczyć na to, że trafi do właściwego strumienia recyklingu.
PETG, ABS i ASA: tworzywa petrochemiczne
PETG to odmiana PET modyfikowana glikolem. Według Wikipedii PET wytwarza się głównie z surowców pochodzących z ropy i gazu ziemnego: glikolu etylenowego z etenu i kwasu tereftalowego z p-ksylenu. ABS także pochodzi z gazu ziemnego i ropy, a wyprodukowanie 1 kg żywicy ABS w Europie wymaga średnio około 95 MJ energii. ASA ma według Wikipedii budowę bardzo zbliżoną do ABS, ale zamiast kauczuku butadienowego zawiera akrylanowy, dzięki czemu jest około dziesięciu razy odporniejsze na warunki atmosferyczne i UV. Żadne z tych tworzyw nie jest biodegradowalne w praktycznym sensie.
| Materiał | Surowiec | Rozkład w środowisku | Co realnie zrobić po zużyciu |
|---|---|---|---|
| PLA | skrobia roślinna (kukurydza, trzcina, maniok) | sprawny tylko w kompostowni przemysłowej | kompostownia przyjmująca PLA lub recykling jednorodnych odpadów |
| PETG | ropa i gaz ziemny | praktycznie brak | recykling, jeśli lokalny system przyjmuje to tworzywo |
| ABS i ASA | ropa i gaz ziemny | praktycznie brak | recykling w wyspecjalizowanych zakładach; nie wszystkie je przyjmują |
Nie znaczy to, że są „gorsze” w każdym zastosowaniu. Część z PETG lub ASA, która wytrzyma lata na zewnątrz, może mieć mniejszy ślad niż część z PLA, którą trzeba będzie wymieniać co sezon. Liczy się trwałość w konkretnym zastosowaniu, a nie sama etykieta surowca.
Recykling filamentu: co jest możliwe, a co nie
Odpady z druku można rozdrobnić i ponownie przetworzyć na filament w małej wytłaczarce. Takie urządzenia od lat powstają w ramach otwartych projektów, a na rynku są filamenty z recyklingu, w tym z PETG, oferowane między innymi przez polskiego producenta Spectrum Filaments. Ograniczeniem jest degradacja materiału. W badaniu Hidalgo-Carvajala i współpracowników z 2023 roku autorzy uznali przetwarzanie na filament za wykonalne do trzech cykli wytłaczania dla odpadów PLA z jednego, znanego źródła i do dwóch cykli dla mieszanych odpadów o nieznanym pochodzeniu. Z kolejnymi cyklami spadała masa cząsteczkowa i wydłużenie przy zerwaniu, a w materiale z jednego źródła także wytrzymałość na rozciąganie; niskie wydłużenie autorzy opisują jako typowe dla materiałów kruchych.
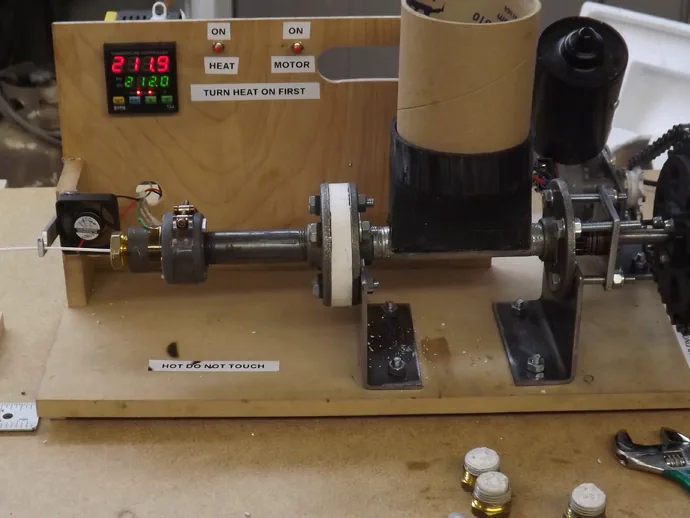
Autorzy badania podkreślają też znaczenie sortowania: im bardziej niejednorodna próbka, tym gorsza jakość. Materiał z jednego źródła wypadł lepiej niż mieszanka, choć różnica wyniosła mniej więcej jeden cykl przetwarzania. Własny recykling ma sens głównie przy dużej ilości jednorodnych odpadów i częściach, od których nie wymaga się pełnej wytrzymałości. Do części technicznych lepiej sprawdza się filament o znanych, stałych parametrach. Alternatywą jest recykling chemiczny: według Wikipedii PLA można rozłożyć z powrotem do monomeru, z którego da się wytworzyć nowy polimer, a metoda ta lepiej toleruje zanieczyszczenia niż przetwarzanie mechaniczne. To jednak technologia zakładów przemysłowych; Wikipedia jako przykład podaje pierwszą instalację pilotażową w Belgii.
Odpady z druku i jak je ograniczyć
W druku FDM odpadem stają się głównie trzy rzeczy: podpory usuwane po druku, materiał przepłukiwany przy zmianie koloru w druku wielokolorowym oraz nieudane wydruki. Każdą z tych pozycji można zmniejszyć na etapie projektu.
- Projektuj bez podpór: fazy zamiast poziomych nawisów, odpowiednia orientacja i podział części. Zasady opisuje poradnik o podporach w druku 3D.
- Prześlij poprawny plik: dziury w siatce, odwrócone normalne i zbyt cienkie ścianki to częsta przyczyna nieudanych wydruków. Sprawdź model według poradnika o naprawie siatki STL.
- Dobierz wypełnienie do funkcji: element dekoracyjny nie potrzebuje wypełnienia wzmocnionego, a każdy gram materiału to odpad na końcu życia części.
- Drukuj wielokolorowo tylko tam, gdzie to potrzebne: części w jednym kolorze nie generują odpadu z przepłukiwania dyszy.
Przy nowym projekcie, który ma się z czymś łączyć, opłaca się też wydrukować najpierw mały fragment z newralgicznym pasowaniem zamiast całej części. Kilka gramów materiału na próbę jest lepsze niż kilkaset gramów wyrzuconych, gdy okaże się, że otwór jest o milimetr za mały. Ta sama zasada dotyczy serii: najpierw jedna sztuka, potem reszta.
Zużycie energii i emisje przy druku
Drukarka FDM nie jest dużym odbiornikiem prądu. Dla popularnej drukarki biurkowej Original Prusa i3 MK3 podawany jest pobór mocy około 80 W przy ustawieniach dla PLA i około 120 W przy ustawieniach dla ABS, który drukuje się z gorętszym stołem. Przy takim poborze pięciogodzinny wydruk z PLA zużywa około 0,4 kWh (80 W × 5 h). Zużycie rośnie z czasem druku, dlatego krótszy wydruk (mniej wypełnienia, brak podpór, mniej sztuk na próbę) oszczędza zarówno materiał, jak i energię.
Druga sprawa to powietrze. Badanie Azimiego i współpracowników z 2016 roku wykazało, że drukarki FFF emitują cząstki ultradrobne w tempie od około 10⁸ do 10¹¹ cząstek na minutę, zależnie głównie od filamentu. Filamenty ABS i HIPS emitowały styren w ilości około 10–110 µg/min, PLA laktyd około 4–5 µg/min, a nylonowe i wypełniane filamenty (imitujące drewno lub cegłę) kaprolaktam, około 2–180 µg/min. Autorzy zalecają ostrożność przy druku w słabo wentylowanych pomieszczeniach i sugerują filtrację zarówno cząstek, jak i gazów. Więcej o ABS piszemy w artykule o ABS w druku 3D.
Zamawiając wydruk w usłudze, nie drukujesz w domu ani w biurze, więc emisje nie trafiają do twojego pomieszczenia. Nie oznacza to, że znikają: powstają tam, gdzie pracują drukarki, i to po stronie wykonawcy leży wentylacja.
Druk lokalny, na żądanie i części zamienne
Druk na żądanie ma jedną zaletę, której trudno odmówić: powstaje tyle sztuk, ile potrzeba, bez magazynu i bez nadprodukcji, która trafia potem do utylizacji. Druk w kraju skraca też drogę części do odbiorcy w porównaniu z wysyłką z drugiego końca świata. Nie należy jednak tego przeceniać: przy dużych nakładach produkcja masowa może wypaść korzystniej w przeliczeniu na sztukę, bo koszty energii, narzędzi i transportu rozkładają się na tysiące produktów. Bilans zależy od konkretnej części i trzeba go liczyć osobno.
Największy realny zysk daje przedłużanie życia urządzeń. Pęknięty uchwyt, zatrzask czy pokrętło często decydują o wyrzuceniu całego sprzętu, bo producent nie sprzedaje pojedynczej części. Wydrukowana część zamienna często waży kilkanaście gramów, a ratuje urządzenie ważące kilogramy. Przykłady takich napraw opisuje artykuł o druku 3D w domu i majsterkowaniu.
Źródła i dalsza lektura
- Wikipedia: Polylactic acid
- Wikipedia: Polyethylene terephthalate
- Wikipedia: Acrylonitrile butadiene styrene
- Wikipedia: Acrylonitrile styrene acrylate
- Spectrum Filaments: rPETG
- Azimi i in. (2016): Emissions of ultrafine particles and volatile organic compounds from commercially available desktop 3D printers (PubMed)
- Hidalgo-Carvajal i in. (2023): Recycled PLA for 3D printing — repeated cycles of extrusion (Polymers, PMC)
- Fablab Waag: Original Prusa i3 MK3 — features (pobór mocy)