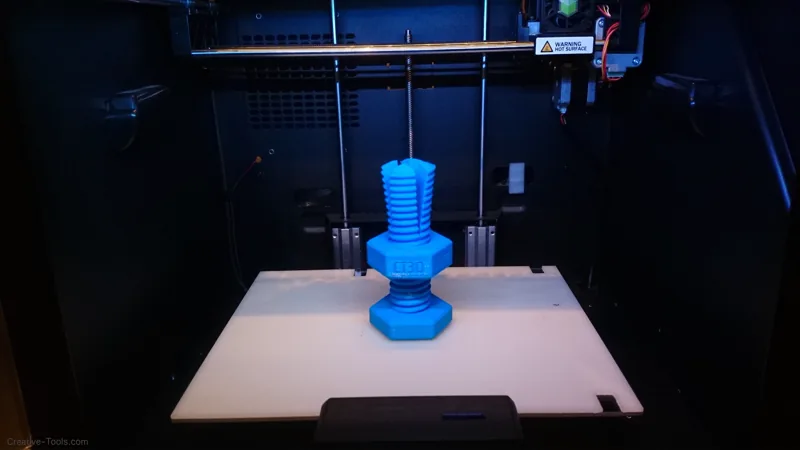
Pięć sposobów na gwint w wydruku
Ogólne zasady łączenia części drukowanych opisuje poradnik projektowanie części do druku FDM. Tutaj skupiamy się na samym gwincie, bo to on najczęściej decyduje o tym, czy obudowa, przyrząd lub uchwyt przetrwa kolejne serwisowanie. Tworzywo jest miękkie w porównaniu ze stalą śruby, więc każde wkręcenie trochę je odkształca. Różnice między metodami sprowadzają się do tego, ile tworzywa przenosi obciążenie i czy gwint jest z tworzywa, czy z metalu.
| Metoda | Wielokrotne rozkręcanie | Dodatkowe elementy | Kiedy ma sens |
|---|---|---|---|
| Gwint drukowany w modelu | Ograniczone, lepsze po dotarciu | Brak | Duże gwinty, pokrywy, nakrętki z tworzywa |
| Gwint nacinany gwintownikiem | Ograniczone | Gwintownik | Pojedyncze sztuki, gwint w pełnym materiale |
| Wkręt do tworzyw | Słabe, metoda jednorazowa | Wkręty | Obudowy składane raz, małe serie |
| Nakrętka w kieszeni | Dobre | Nakrętki | Połączenia serwisowe, proste i tanie |
| Wkładka wtapiana lub wciskana | Dobre | Wkładki, lutownica | Częsty montaż, gwint blisko powierzchni |
Gwint wymodelowany w części
Baza wiedzy Hubs zaleca, by w druku FDM nie modelować gwintów mniejszych niż M5 i zastępować je wkładką lub innym łącznikiem. Powód jest geometryczny: zarys gwintu metrycznego jest drobny w porównaniu z szerokością ścieżki i wysokością warstwy, więc wierzchołki i dna zwojów zostają zaokrąglone, a profil traci nośność. Im większa średnica i skok, tym lepiej zarys mieści się w możliwościach procesu. Dlatego gwinty drukowane najlepiej działają w dużych nakrętkach, zakrętkach pojemników i pokrywach.
- Orientacja. Oś gwintu ustaw pionowo. Każdy zwój jest wtedy drukowany jako okrąg w kolejnych warstwach i wychodzi równy na całym obwodzie, a dolna strona zwoju jest łagodnym nawisem.
- Luz. Dwa gwinty o tych samych wymiarach nominalnych się nie skręcą. Luz dodaje się do gwintu wewnętrznego, zewnętrznego albo dzieli między oba; orientacyjne wartości dla pasowań opisuje artykuł dokładność i tolerancje druku FDM.
- Zarys. Przy gwintach niestandardowych opłaca się większy skok i zaokrąglone lub trapezowe zwoje. Mniej ostre dno zwoju to mniejsza koncentracja naprężeń.
- Dotarcie. Hubs radzi kilkukrotnie wkręcić i wykręcić współpracującą część przed montażem, żeby oczyścić zwoje z nierówności.
Gwint nacinany gwintownikiem w wydruku
Druga droga to wydrukowanie gładkiego otworu i nacięcie gwintu gwintownikiem. Otwór pod gwint dobiera się według tabeli wierteł do gwintowania dla danego rozmiaru, tak jak w metalu. Hubs zwraca uwagę na technikę: gwintownik ma być prostopadły do otworu, należy go regularnie cofać, by usunąć wióry, i nie wolno go forsować, bo wydruk może pęknąć lub się rozwarstwić.
Gwint nacina się w obrysach, a nie w wypełnieniu, dlatego wokół otworu potrzebna jest gruba, pełna ścianka. Przy cienkich obrysach gwintownik wchodzi w puste komórki wypełnienia i zwoje się kruszą. W takich częściach warto zamówić wypełnienie wzmocnione, które ma więcej obrysów. Taki gwint nadal jest z tworzywa, więc przy częstym rozkręcaniu zużywa się podobnie jak gwint drukowany.
Wkręty samogwintujące do tworzyw
Wkręt do tworzyw sam formuje gwint w otworze pilotowym. To najszybsza metoda, ale każde wykręcenie i ponowne wkręcenie zużywa uformowane zwoje, dlatego Hubs traktuje ją jako jednorazową, a poradnik Machine Design dla części z tworzyw winylowych zaleca wkładki gwintowane i zwykłe śruby wszędzie tam, gdzie połączenie jest często rozkręcane. Wkręty formujące gwint w tworzywie mają węższy zarys zwoju i wywołują mniejsze naprężenia promieniowe niż zwykłe wkręty samogwintujące, przez co rzadziej rozsadzają tulejkę.
Wymiary otworu najlepiej wziąć od producenta wkrętu. Jako punkt wyjścia Machine Design podaje otwór pilotowy 0,8 średnicy nominalnej wkrętu, średnicę tulejki około dwóch średnic wkrętu i otwór nieco głębszy od wkrętu, by pomieścić wiór. Tabela jednego z dostawców wkrętów formujących różnicuje otwór według tworzywa: około 0,8 średnicy dla ABS, 0,78 dla ASA i 0,75 dla PA6, przy głębokości wkręcania około dwóch średnic; w całej tabeli współczynniki mieszczą się w przedziale 0,7–0,85. Wartości te dotyczą otworów wierconych lub formowanych w litym tworzywie, a nie wydruków. Otwory drukowane wychodzą zwykle mniejsze, więc pierwszą sztukę sprawdź, zanim zamówisz serię.
Nakrętki zatapiane w kieszeniach
Kieszeń sześciokątna na nakrętkę, nazywana po angielsku nut trap, daje metalowy gwint bez narzędzi i bez lutownicy. Sześciokąt nie pozwala nakrętce się obracać, więc śrubę można dokręcić od drugiej strony. Hubs proponuje zacząć od luzu 0,1 mm na stronę wokół nakrętki, czyli 0,2 mm łącznie, i zwiększyć go przy nakrętkach większych niż M12. Kieszeń robi się zwykle tak głęboką, by nakrętka chowała się tuż pod powierzchnią. Kropla kleju cyjanoakrylowego zapobiega jej wypadaniu podczas montażu.
- Kieszeń od strony łba śruby przenosi siłę przez całą grubość ścianki. Kieszeń po stronie obciążenia może zostać wyrwana razem z nakrętką.
- Kieszeń otwarta z boku, czyli szczelina, w którą wsuwa się nakrętkę, przydaje się, gdy nie ma dostępu od czoła części.
- Sześciokąt drukowany pionowo zachowuje kształt najlepiej. Kieszeń w ścianie pionowej ma górną krawędź nawisu, którą warto ściąć fazą.
- Luz zależy od kalibracji drukarki, więc przy pierwszym projekcie przygotuj się na jedną przymiarkę.
Wkładki gwintowane wtapiane na gorąco
Mosiężną wkładkę z radełkowaną powierzchnią wprowadza się do otworu rozgrzanym grotem lutownicy. Tworzywo topi się wokół radełek i po zastygnięciu trzyma wkładkę na całym obwodzie. CNC Kitchen zaleca grot o 10–20 °C cieplejszy od temperatury druku danego materiału, czyli orientacyjnie 225 °C dla PLA, 245 °C dla PETG i 265 °C dla ABS. Wkładkę wtapia się w około 90 procentach, a resztę dociska płaskim narzędziem i przytrzymuje kilka sekund, aż tworzywo zastygnie, bo wkładka ma tendencję do wysuwania się.
- Średnica otworu. Bierz ją z karty producenta wkładki i sprawdź na próbce. CNC Kitchen pokazuje dla wkładki M3 próbne otwory od 4,0 do 4,4 mm i radzi wybrać najmniejszy, przy którym wkładka wchodzi bez wypchnięcia tworzywa pod spód.
- Głębokość. Otwór nieprzelotowy rób około 1 mm głębszy od wkładki, żeby stopione tworzywo miało gdzie spłynąć. Otwór ma być prosty, bez stożka.
- Faza wejściowa. Instrukcja pracowni EPFL proponuje fazę 0,3–0,5 mm na krawędzi otworu, która ułatwia ustawienie wkładki w osi.
- Ścianka wokół gniazda. Hubs przyjmuje, że grubość ścianki wokół otworu powinna być co najmniej równa średnicy łącznika, na przykład 5 mm dla M5. Zbyt cienka ścianka pęcznieje przy wtapianiu.
Poza wkładkami wtapianymi są też wkładki wciskane, wbijane delikatnie młotkiem, oraz wkładki wkręcane z zewnętrznym gwintem tnącym. Te drugie nie wymagają lutownicy, ale bardziej rozpychają ściankę. W obu przypadkach wymiar gniazda podaje producent. Wkładki sprawdzają się szczególnie w przyrządach i uchwytach produkcyjnych, które są wielokrotnie przezbrajane.
Materiał a trwałość połączenia gwintowego
Połączenie gwintowe stale ściska tworzywo, więc ważna jest nie tylko wytrzymałość, ale też to, czy materiał nie mięknie i nie płynie pod stałym naciskiem. PLA ma temperaturę zeszklenia około 60–65 °C, dlatego w ciepłym otoczeniu, na przykład obok zasilacza lub w samochodzie, wkładka i tulejka mogą się poluzować. PETG i ASA lepiej znoszą podwyższoną temperaturę, a poliamidy są wytrzymalsze i mniej kruche. Jak porównywać odporność cieplną tworzyw, opisuje artykuł o odporności temperaturowej materiałów.
Na trwałość wpływa też kierunek warstw. Śruba ciągnąca wkładkę w osi pionowej obciąża przede wszystkim obrysy otaczające gniazdo, więc liczba obrysów jest ważniejsza od procentu wypełnienia. Jeśli śruba ma ciągnąć w poprzek warstw, ustaw część inaczej lub przewidź przelotową śrubę z nakrętką, która ściska całą grubość elementu.
Jak wybrać metodę
- Pokrywa, zakrętka, duża nakrętka z tworzywa: gwint wymodelowany o dużym skoku, oś pionowo.
- Obudowa składana raz lub kilka razy: wkręty do tworzyw w tulejkach z otworem pilotowym.
- Połączenie serwisowe, tanie i bez narzędzi: nakrętka w sześciokątnej kieszeni.
- Częsty montaż, mały gwint, gwint tuż pod powierzchnią: wkładka wtapiana na gorąco.
- Duże siły: śruba przelotowa z podkładką i nakrętką, a w miejscach docisku pogrubiona ścianka.
Jeśli wkładki lub nakrętki osadzasz samodzielnie po odbiorze wydruku, podaj w uwagach technicznych, które otwory są gniazdami i jaki mają mieć wymiar. Gotowy model prześlij do wyceny online. Wkładki i śruby w obudowach elektroniki opisuje poradnik Projektowanie obudów na elektronikę.
Źródła i dalsza lektura
- Hubs: How to assemble 3D printed parts with threaded fasteners
- CNC Kitchen: Tips & tricks for heat-set inserts used in 3D printing
- EPFL SPOT: How to use threaded inserts
- Machine Design: Screw techniques for vinyl components
- Westfield Fasteners: Thread forming screws for plastics, specification
- Wikipedia: Polylactic acid