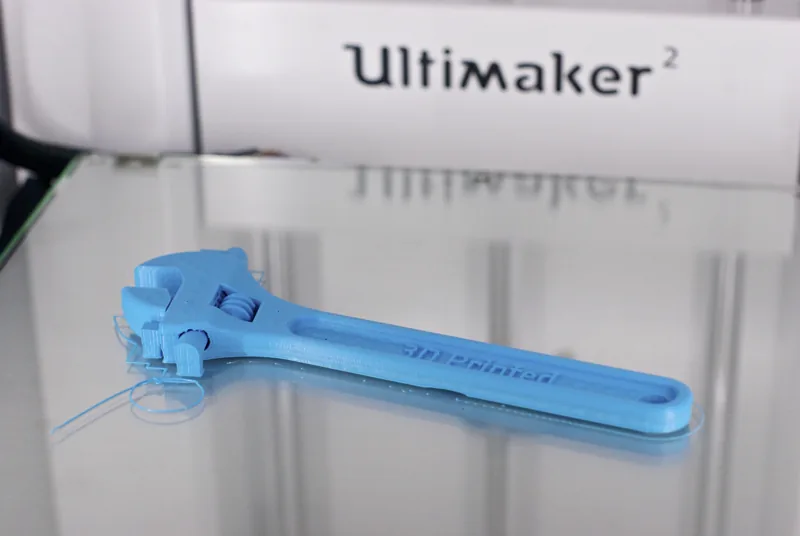
Trzy rodzaje zawiasów w druku FDM
Wybór typu zawiasu zależy od tego, ile razy ma się zgiąć, jak duże siły przeniesie i czy część może składać się z kilku elementów. Zawias wtryskiwany z polipropylenu, znany z pokrywek pudełek, wytrzymuje tysiące cykli. Wydruk warstwowy zachowuje się inaczej, więc przenoszenie tego rozwiązania jeden do jednego zwykle kończy się pęknięciem.
| Rodzaj | Trwałość w FDM | Wymagania | Typowe zastosowanie |
|---|---|---|---|
| Żywy zawias (cienki pasek) | Niska, dziesiątki cykli | Odpowiedni materiał, orientacja ścieżek | Prototypy, klapki otwierane sporadycznie |
| Zawias z osią, składany | Wysoka, zależna od osi | Otwór na sworzeń, luz montażowy | Pokrywy, drzwiczki, uchwyty serwisowe |
| Zawias drukowany w całości | Średnia | Luz, brak podpór w szczelinie | Pudełka, modele, małe mechanizmy |
| Przegub kulowy | Średnia | Luz i kontrola nawisów czaszy | Ramiona, uchwyty regulowane, zabawki |
Żywy zawias: grubość, długość i ograniczenia
Baza wiedzy Hubs podaje dla żywego zawiasu w FDM grubość 0,4–0,6 mm i co najmniej dwie warstwy, a przykładowy zawias z tego artykułu wytrzymał około 25 cykli. Dla porównania zawiasy wtryskiwane mają według MatterHackers 0,25–0,38 mm grubości, co odpowiada zaledwie jednej lub dwóm typowym warstwom FDM o wysokości 0,2–0,25 mm. Dlatego w druku zawias trzeba pogrubić, co czyni ruch sztywniejszym. Grubszy zawias wytrzymuje więcej, ale zwiększa naprężenia rozciągające na zewnętrznej powierzchni zgięcia.
- Długość. Protolabs proponuje dla zgięcia o 180° długość zawiasu równą πR, gdzie R to promień zgięcia; dla zgięcia o 90° wystarczy połowa tej wartości.
- Szerokość. Szeroki zawias lepiej zastąpić kilkoma węższymi z przerwami, co zmniejsza naprężenia i ułatwia zginanie.
- Przejścia. Połączenie paska z grubymi częściami zaokrąglij; ostre naroże jest pierwszym miejscem pęknięcia.
- Orientacja ścieżek. Hubs zaleca, by pasek zawiasu był drukowany ciągłymi ścieżkami biegnącymi w poprzek osi zgięcia. Gdy zgięcie wypada na granicy warstw, pracuje najsłabsze miejsce wydruku, czyli spoina między nimi.
MatterHackers uznaje PLA i ABS za nieodpowiednie do żywych zawiasów i do części krytycznych wskazuje poliamid, elastomery i polipropylen. Hubs wymienia poliamid PA12 oraz zawiasy wielomateriałowe z elastycznym filamentem. PETG jest mniej kruchy od PLA, ale źródła nie podają dla niego danych o zawiasach, więc taki zawias traktuj jako eksperyment. Z materiałów dostępnych w Fabrix3D do zginania nadaje się przede wszystkim TPU; PA12 CF, wzmacniany włóknem węglowym, jest na żywy zawias za sztywny. Jeśli zawias ma pracować często, wybierz oś albo wykonaj całą część z TPU.
Zawias z osią: sworzeń drukowany, metalowy lub z filamentu
Klasyczny zawias składa się z dwóch części z naprzemiennymi tulejkami, przez które przechodzi oś. Każdą część można wtedy ustawić na stole optymalnie, a po zużyciu wymienić sam sworzeń. Jako oś sprawdza się odcinek filamentu, metalowa śruba lub drukowany kołek z zatrzaskiem. Do zawiasów obciążonych lepsza jest oś metalowa, bo Hubs zauważa, że drukowane piny cieńsze niż około 5 mm składają się wyłącznie z obrysów i są słabe.
Otwór na oś projektuj z luzem dla części ruchomych; wytyczne Oakland University podają jako zalecany luz 0,3 mm na stronę. Otwór poziomy w tulejce wyjdzie spłaszczony, więc warto nadać mu kształt kropli lub rozwiercić go po druku. Szczegóły kompensacji opisuje artykuł otwory, pasowania i luzy w druku 3D. Gdy oś obraca się bezpośrednio w tworzywie i zawias pracuje często, tulejki z materiału ślizgowego, takiego jak Iglidur I150PF, zmniejszają zużycie.
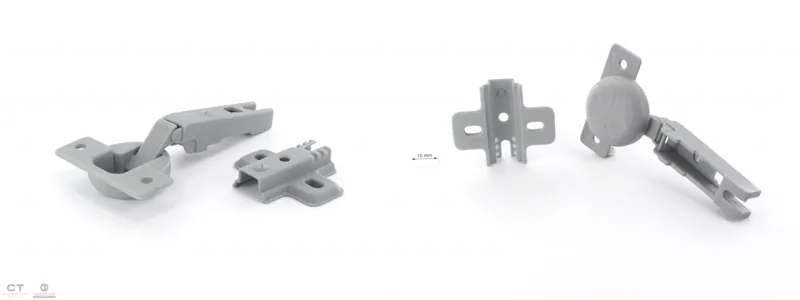
Zawias drukowany w całości (print-in-place)
Zawias drukowany w całości powstaje w jednym wydruku: sworzeń jest częścią jednego skrzydła, a tulejka drugiego, i rozdziela je tylko szczelina. Oakland University zaleca dla części ruchomych luz 0,3 mm na stronę. Poradnik Snapmakera wskazuje 0,2–0,3 mm dla dobrze skalibrowanej drukarki, a wytyczne Uniwersytetu w Zurychu 0,5 mm dla części ruchomych. Zakres jest szeroki, więc pierwszy zawias wydrukuj jako próbkę.
- Orientacja. Snapmaker zaleca drukować zawias płasko na stole, tak by ścieżki biegły wzdłuż sworznia. Sworzeń stojący pionowo jest okrągły, ale zgina się w poprzek warstw.
- Stożki zamiast walców. Sworzeń poziomy łatwiej wydrukować jako dwa stożki wchodzące w stożkowe gniazda. Ścianki pod kątem bliskim 45° nie wymagają podpór i nie zarastają.
- Pierwsza warstwa. Jest szersza od pozostałych i potrafi zespolić dolne krawędzie. Snapmaker radzi fazę 45° na dolnych krawędziach skrzydeł.
- Mostki. Strop nad szczeliną jest drukowany w powietrzu. Hubs podaje, że mostki krótsze niż około 5 mm drukują się zwykle bez wyraźnego zwisu, więc szczeliny utrzymuj krótkie.
Przeguby kulowe, łańcuchy i mechanizmy
Te same zasady działają w przegubach kulowych, łańcuchach i przekładniach drukowanych w całości. Kula w czaszy ma u dołu nawis, który zaczyna się poziomo, więc czaszę projektuje się tak, by obejmowała kulę tylko powyżej równika lub by dolna część miała ścianki pod kątem około 45°. Ogniwa łańcucha układa się tak, by każde leżało płasko, a szczeliny między ogniwami miały strop w kształcie kropli.
Przegub kulowy ma działać z oporem, który utrzyma ramię w położeniu. Uzyskasz go mniejszym luzem albo rozcięciem czaszy, które tworzy sprężyste pazury dociskające kulę. Takie rozwiązanie łączy przegub z zatrzaskiem i podlega tym samym ograniczeniom co żywy zawias: pazury pracują w zginaniu i powinny być ułożone wzdłuż warstw. Zasady projektowania sprężystych zaczepów opisuje artykuł zatrzaski snap-fit w druku 3D.
W mechanizmach z wieloma ruchomymi elementami luzy się sumują. Łańcuch z dwudziestu ogniw z luzem w każdym przegubie będzie zauważalnie luźny jako całość, a przekładnia z kilku kół może mieć wyczuwalny martwy ruch. Jeśli mechanizm ma pracować precyzyjnie, lepiej wydrukować elementy osobno, dopasować je i złożyć na metalowych osiach, niż liczyć na jeden wydruk.
Dobór materiału do zawiasu
- PLA: dobre do modeli i zawiasów drukowanych w całości, które rzadko pracują. Nie nadaje się na żywy zawias.
- PETG: rozsądny wybór do zawiasów z osią w częściach użytkowych, mniej kruchy od PLA.
- TPU: elastyczny materiał do części, które mają się zginać w całości, na przykład pasków, klapek i osłon.
- Iglidur I150PF: materiał ślizgowy do tulejek, w których obraca się oś.
Zawias wielomateriałowy, w którym sztywne skrzydła połączone są paskiem z elastycznego tworzywa, wymaga druku wielomateriałowego. Druk wielokolorowy w jednym wydruku wyceniamy indywidualnie po kontakcie i nie obejmuje on TPU, dlatego elastyczny pasek lepiej zaprojektować jako osobną część mocowaną mechanicznie.
Lista kontrolna przed zamówieniem
- Typ zawiasu dobrany do liczby cykli: żywy tylko do sporadycznego zginania, z osią do regularnej pracy.
- Żywy zawias o grubości co najmniej dwóch warstw, z zaokrąglonymi przejściami i ścieżkami biegnącymi w poprzek osi zgięcia.
- Luz w zawiasie drukowanym w całości z górnej części zakresu ze źródeł, sprawdzony na próbce.
- Szczeliny bez poziomych stropów: fazy, kształt kropli lub stożki zamiast płaskich nawisów.
- Faza na dolnych krawędziach elementów ruchomych, żeby pierwsza warstwa ich nie zespoliła.
- Oś metalowa tam, gdzie sworzeń byłby cieńszy niż około 5 mm lub zawias przenosi obciążenie.
- Materiał dobrany do funkcji: giętki do zginania, ślizgowy do tarcia, sztywny do skrzydeł.
W uwagach technicznych opisz, które elementy mają się poruszać i w jakim położeniu część powinna leżeć na stole, jeśli zależy od tego działanie zawiasu. Pierwszą sztukę potraktuj jako próbkę: dopiero po sprawdzeniu ruchu zamów większą liczbę. Gotowy model prześlij do wyceny online.
Źródła i dalsza lektura
- Hubs: How to design living hinges for 3D printing
- Protolabs: How to design 3D printed hinges
- MatterHackers: Living hinge, design guidelines and material selection
- Oakland University ME492: 3D printing design guidelines (tolerances and clearances)
- Snapmaker: 3D printed hinges, design rules and tolerances
- Hubs: How to design parts for FDM 3D printing
- Universität Zürich, AMF: Design Guideline FDM