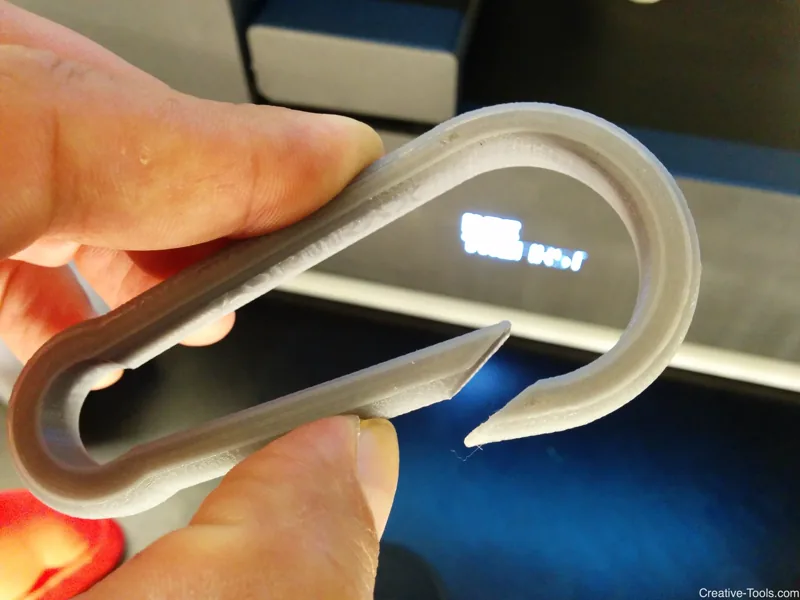
Rodzaje zatrzasków
- Wspornikowy (cantilever). Belka zamocowana jednym końcem, z zaczepem na drugim. Najczęściej stosowany, łatwy do zaprojektowania i intuicyjny przy montażu i demontażu. To typ, na którym skupia się ten artykuł.
- Pierścieniowy (annular). Pracuje na rozciąganiu obwodowym, jak zakrętka długopisu lub butelki. Obejmuje cały obwód części cylindrycznej, przenosi duże siły, a przy dobrej geometrii i materiale może nawet uszczelniać.
- Skrętny (torsyjny). Zamiast zginać się, pręt skręca się jak sprężyna i zwalnia zaczep, na przykład po naciśnięciu dźwigni. Stosowany w klapkach i przyciskach; dobrze sprawdza się w połączeniach, które często się rozłącza i zamyka.
Ogólne zasady projektowania pod FDM, od grubości ścianek po otwory, opisuje artykuł projektowanie części do druku FDM. Tutaj skupiamy się na samym zatrzasku.
Geometria wspornika: długość, grubość, zbieżność
Dla prostej belki o stałym przekroju maksymalne odkształcenie przy montażu wynosi w przybliżeniu ε = 1,5 · t · y / L², gdzie t to grubość u podstawy, y ugięcie potrzebne do pokonania zaczepu, a L długość belki. Wniosek jest prosty: odkształcenie rośnie liniowo z grubością i głębokością zaczepu, ale maleje z kwadratem długości. Dwa razy dłuższy wspornik ma przy tym samym ugięciu cztery razy mniejsze odkształcenie.
Obliczone odkształcenie porównuje się z wartością dopuszczalną dla materiału. Jedno z zestawień dla tworzyw drukowanych podaje około 4–8% dla PLA i 7% dla ABS, z zastrzeżeniem, że dla wspornika drukowanego w osi Z wartość trzeba zmniejszyć o połowę. To liczby orientacyjne, zależne od producenta filamentu i ustawień druku.
- Zbieżność. Belka zwężająca się ku końcowi rozkłada odkształcenie równiej na całej długości. W poradniku projektowym BASF przykładowy wspornik ma u końca połowę grubości z podstawy.
- Szerokość. Dla druku 3D zaleca się co najmniej 5 mm, a sztywność reguluje się raczej szerokością niż grubością, bo szerokość nie zwiększa odkształcenia.
- Głębokość zaczepu. Większa daje pewniejsze połączenie, ale wymaga większego ugięcia, więc dłuższej belki.
Przykład: jak długość zmienia odkształcenie
Przewodnik projektowania obudów jednego z producentów drukarek pokazuje przykładowy wspornik o długości 20 mm i zaczepie o głębokości 1,2 mm, zaznaczając, że zaczep 2 mm lub głębszy trzyma wyraźnie mocniej. Podstawmy podobne liczby do wzoru na odkształcenie. Dla belki grubości 2 mm, długości 20 mm i ugięcia 1,2 mm wychodzi około 0,9%. Ta sama belka skrócona do 10 mm odkształca się już o około 3,6%, czyli zbliża się do dolnej granicy podawanej dla PLA. Jak zaprojektować obudowę na elektronikę, opisuje poradnik Projektowanie obudów na elektronikę.
Jeśli taki krótki zatrzask zostanie wydrukowany pionowo, granicę trzeba zmniejszyć o połowę i zatrzask niemal na pewno pęknie. Dlatego w obudowach drukowanych lepiej działa kilka dłuższych, cieńszych zatrzasków niż jeden krótki i gruby. Obliczenie jest uproszczone: przy krótkich belkach ugina się też ścianka, do której są przymocowane, co poradnik BASF uwzględnia osobnym współczynnikiem. Wynik traktuj jako punkt wyjścia do próbnika, a nie gwarancję. Jeśli zatrzask nie mieści się na długość, można go wydłużyć, wycinając w ściance szczeliny po obu stronach belki albo prowadząc ją w kształcie litery U.
Kąty wejścia i zatrzymania, promienie
Zaczep ma dwie powierzchnie. Od strony wejścia jest łagodna rampa, która zmniejsza siłę montażu. Siła ta rośnie z tangensem kąta rampy i z tarciem, więc stroma rampa szybko zwiększa opór, a przy dużym tarciu zatrzask może się zaklinować. Od strony zatrzymania kąt jest ostrzejszy i decyduje o tym, czy połączenie da się rozłączyć.
| Kąt zatrzymania | Zachowanie połączenia |
|---|---|
| równy kątowi wejścia | montaż i demontaż wymagają podobnej siły |
| ok. 45° | połączenie pewne, ale rozłączalne |
| powyżej 45° | mocniejsze, trudniejsze do rozłączenia |
| 90° | praktycznie nierozłączne bez narzędzia lub okienka zwalniającego |
Wartości 45° i 90° jeden z przewodników podaje dla zatrzasków pierścieniowych, a zasadę, że kąt 90° tworzy połączenie nierozłączne, potwierdzają także źródła o zatrzaskach wspornikowych. Dla kąta wejścia źródła nie podają jednej liczby; dobiera się go tak, żeby siła montażu była akceptowalna, i sprawdza na próbniku.
Najczęstszą przyczyną pękania zatrzasków jest ostre naroże między belką a ścianką, bo tam występuje największe naprężenie. Poradnik BASF zaleca promień zaokrąglenia równy co najmniej połowie grubości ścianki; powyżej tej wartości zysk jest już niewielki. To samo zalecenie podają przewodniki dla druku 3D. Ostre krawędzie warto złagodzić także na samym zaczepie.
Kąt zatrzymania wpływa też na to, jak połączenie zachowuje się z czasem. Przy kącie 90° siła z części współpracującej rozciąga zaczep zamiast go zginać, więc relaksacja naprężeń słabiej luzuje połączenie. Podobnie działa wydłużenie płaskiej powierzchni za zaczepem. Zatrzask o kącie 90° można zaprojektować jako rozłączalny, jeśli w obudowie przewidzi się okienko, przez które zaczep odgina się wkrętakiem.
Orientacja względem warstw
Wydruk FDM jest najsłabszy w poprzek warstw. Zatrzask, który podczas montażu zgina się tak, że rozciągane są granice między warstwami, pęknie przy pierwszej próbie. Wspornik powinien więc leżeć w płaszczyźnie warstw, tak żeby ścieżki biegły wzdłuż belki, a ugięcie zachodziło w tej płaszczyźnie. Przewodnik jednego z producentów drukarek podaje, że przy obciążeniu w osi Z wydłużenie przy zerwaniu spada o około 50%, a wytrzymałość na rozciąganie o 20–30%.
W praktyce oznacza to projektowanie z myślą o ustawieniu na stole: zatrzaski pokrywy obudowy lepiej umieścić tak, żeby po ułożeniu części do druku leżały poziomo. Szerzej o tym zjawisku piszemy w artykule anizotropia wydruków 3D.
Materiały, luzy i liczba cykli
Do zatrzasków potrzebny jest materiał, który znosi duże odkształcenie sprężyste. PLA jest kruche i uznawane za mało odpowiednie. PETG i PCTG są ciągliwsze i dobrze sprawdzają się w obudowach. Przy częstym rozłączaniu przewodniki wskazują nylon, na przykład PA12, jako materiał dobrze znoszący powtarzane ugięcia; jego wady przy druku opisuje artykuł nylon w druku 3D. W ofercie Fabrix3D nylon występuje jako PA12 CF, wzmacniany włóknem węglowym, który ma małe wydłużenie i do sprężystych zatrzasków nadaje się gorzej niż nylon niewypełniony. Przewodniki wymieniają też TPU, które znosi duże odkształcenia, ale jest na tyle miękkie, że zatrzask z niego trzyma słabiej; lepiej sprawdza się w elastycznych zaślepkach wciskanych w otwór.
Luz między współpracującymi częściami zależy od drukarki i materiału, a źródła podają różne wartości: jedno zestawienie szacuje typową tolerancję druku 3D na ±0,2–0,5 mm, inne zaleca nominalny luz 0,5 mm dla FDM, a przewodnik projektowania obudów ostrożne 1,5–2 mm między krawędzią płytki elektroniki a ścianką. Uniwersalnej reguły nie ma, dlatego przy pierwszym wydruku warto sprawdzić pasowanie. Więcej w artykule dokładność i tolerancje druku FDM.
Dobrze zaprojektowany zatrzask można zamykać i otwierać wiele razy bez widocznego zmęczenia. Zmęczenie staje się problemem przy setkach i tysiącach cykli; wtedy dobór materiału i poziomu naprężeń opiera się na krzywych zmęczeniowych. Zatrzask powinien uginać się tylko przy montażu. Stale ugięty traci z czasem siłę trzymania przez relaksację naprężeń, szczególnie w cieple.
Przy materiałach chłonących wilgoć, takich jak nylon, trzeba uwzględnić zmianę wymiarów i sztywności po nasiąknięciu. Z kolei tworzywa wzmacniane włóknem mają małe wydłużenie przy zerwaniu, więc są szczególnie wrażliwe na ostre naroża: tam, gdzie ciągliwy nylon odkształci się plastycznie, kompozyt pęknie.
Typowe błędy i prototypowanie
- Za krótki wspornik: przy tym samym zaczepie odkształcenie rośnie z kwadratem skrócenia.
- Za gruby wspornik: sztywniejszy, ale z większym odkształceniem na powierzchni, więc pęka zamiast się ugiąć.
- Ostre naroże u podstawy: koncentracja naprężeń i pęknięcie w tym miejscu.
- Zatrzask drukowany pionowo: rozrywanie warstw przy pierwszym montażu.
- Zatrzask jako jedyny element nośny: dodaj kołki lub wypusty ustalające, które przejmą siły ścinające i ustawią części.
Jeśli połączenie ma być rozkręcane wiele razy, przenosić duże siły albo pracować w cieple, lepszym wyborem bywają śruby z wkładkami gwintowanymi, magnesy wklejane w gniazda, prowadnice wsuwane lub kołki. Zatrzask zostaw tam, gdzie liczy się szybki montaż bez narzędzi.
Źródła i dalsza lektura
- Hubs (Protolabs Network): How do you design snap-fit joints for 3D printing?
- BASF: Snap-Fit Design Manual (kopia MIT)
- Fictiv: How to design snap fit components
- Xometry: Snap fit joint design
- Formlabs: How to design and 3D print snap-fit joints for enclosures
- Wevolver: Snap-fit joints for plastics, types and design