Kiedy klejenie ma sens
Klejenie przydaje się, gdy model jest większy niż stół drukarki, gdy podział pozwala wydrukować każdą część bez podpór albo gdy trzeba naprawić pękniętą część. Jak poprowadzić cięcie i jakie połączenia mechaniczne zaprojektować, opisuje poradnik o dzieleniu dużych modeli do druku 3D. Tutaj skupiamy się na tym, czym i jak skleić gotowe elementy.
Klej jest połączeniem nierozłącznym. Jeśli część ma być serwisowana, rozbierana albo przenosić duże siły, często lepszym wyborem są wkręty, wkładki gwintowane lub zatrzaski. Poradnik producenta drukarek zwraca uwagę, że do połączeń rozłącznych dobrze sprawdzają się śruby i magnesy, a nakrętki czy magnesy można nawet zatopić w wydruku, zatrzymując druk na wybranej warstwie.
Jeśli zamawiasz model z kilku części, prześlij każdą jako osobny plik. W wycenie online zobaczysz cenę każdej z nich, a w uwagach technicznych możesz opisać, które powierzchnie będą klejone. Gotowe części wyceniasz w formularzu wyceny.
Klej cyjanoakrylowy: szybki i uniwersalny
Klej cyjanoakrylowy (CA) polimeryzuje pod wpływem wilgoci, dlatego wiąże w kilka sekund po złożeniu części. Według testów opisanych na blogu producenta drukarek nadaje się prawie tak samo dobrze do PLA, PETG oraz ABS i ASA. Działa też z elastycznym TPU, jeśli klejone powierzchnie są choć trochę sztywne. Słabo trzyma się bardzo gładkich powierzchni, takich jak szkło czy metal.
- Czas: chwyta niemal natychmiast, ale pełną twardość osiąga po 8–24 godzinach. Korekta ustawienia jest możliwa tylko przez kilka sekund.
- Wytrzymałość: wysoka na rozciąganie, niska na skręcanie i ścinanie. W tym samym orientacyjnym teście, wykonanym bez powtórzeń, dwa kleje CA osiągnęły około 7–13 MPa na rozciąganie, zależnie od tworzywa, czyli więcej niż sprawdzone epoksydy pięciominutowe.
- Temperatura: zwykły klej CA traci około połowy wytrzymałości w 80 °C i około 80% w 100 °C; odmiany żaroodporne zachowują więcej. Po zamrożeniu staje się kruchy.
- Aktywator: przyspiesza wiązanie, ale zwiększa też ilość wydzielanego ciepła, co może odkształcić tworzywa o niskiej odporności temperaturowej, takie jak PLA.
- Odmiany: gęsty żel daje czas na ustawienie części, rzadki wnika kapilarnie w szczelinę, a wersja z dodatkiem gumy jest bardziej elastyczna. Opary mogą zostawić biały nalot wokół spoiny.
CA najlepiej sprawdza się przy dobrze dopasowanych powierzchniach i małych częściach. Do spoiny z widoczną szczeliną lub obciążonej na zginanie lepiej użyć epoksydu.
Epoksyd, kleje montażowe i kleje na gorąco
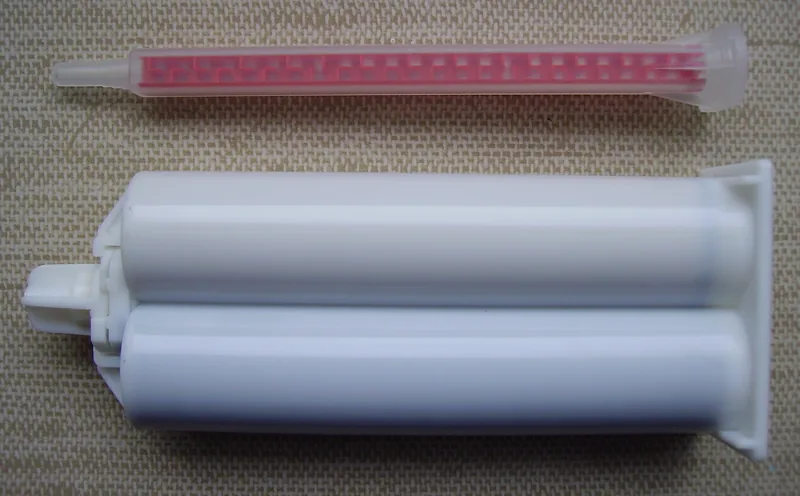
Klej epoksydowy składa się z żywicy i utwardzacza mieszanych tuż przed użyciem w proporcji podanej przez producenta. Czas wiązania zależy od produktu: od niecałych 90 sekund do ponad 12 godzin. Epoksyd jest bardziej elastyczny od CA, wypełnia szczeliny i nie zostawia nalotu. Wolniej wiążące odmiany wnikają w pory i są zwykle mocniejsze oraz mniej kruche. Przy zbyt dużej ilości utwardzacza mieszanina się grzeje, pieni albo nie utwardza się prawidłowo. Praktyczny sposób to złapać części kilkoma kroplami CA, a resztę spoiny wypełnić epoksydem.
Kleje montażowe w kartuszach, na bazie polimerów hybrydowych lub poliuretanów, dają grubszą i elastyczną spoinę. W opisanym teście taki klej pozwalał korygować ustawienie przez około 10 minut i wiązał w ciągu doby. To rozsądny wybór przy dużych częściach i nierównych powierzchniach.
Klej na gorąco nadaje się do prowizorycznych połączeń i makiet. Najpopularniejsze laski z EVA topią się w około 130 °C, a ich zakres pracy kończy się zwykle na 60–80 °C. Gorący klej może nadtopić cienką ściankę z PLA, a pod stałym obciążeniem spoina z EVA pełznie.
Kleje rozpuszczalnikowe i tworzywa trudne do klejenia
Rozpuszczalnik nadtapia powierzchnie obu części, które po dociśnięciu i odparowaniu rozpuszczalnika tworzą nierozłączną spoinę. To tak zwane spawanie na zimno. Aceton łączy w ten sposób ABS i ASA, co opisuje też artykuł o ABS w druku 3D, a kawałki filamentu ABS rozpuszczone w acetonie dają gęstszy klej i masę do wypełniania szczelin. Źródła różnią się w ocenie PLA: blog producenta drukarek podaje, że aceton skleja PLA, inna baza wiedzy wskazuje go wyłącznie do ABS. Przed klejeniem ważnej części warto więc zrobić próbę na odpadzie.
Spoina rozpuszczalnikowa trzyma po kilku minutach, ale przy dużych częściach lub nadmiarze rozpuszczalnika w pełni twardnieje nawet po wielu dniach, przez cały ten czas oddając opary. Nadmiar acetonu rozpuszcza ściankę i zmienia wymiary. Mocniejsze rozpuszczalniki, takie jak dichlorometan, spawają chemicznie część tworzyw, z którymi aceton sobie nie radzi, ale są toksyczne. Wdychanie oparów dichlorometanu wywołuje zawroty i bóle głowy, nudności, a przy dużym narażeniu utratę przytomności. Niewielka część wchłoniętej dawki przekształca się w organizmie w tlenek węgla, a substancja jest podejrzewana o działanie rakotwórcze. Unia Europejska od 2010 roku zakazuje jej stosowania w zmywaczach farb dla konsumentów. Nie zalecamy takich rozpuszczalników do pracy w domu i nie opisujemy sposobu ich użycia.
PETG praktycznie nie reaguje na rozpuszczalniki dostępne dla hobbystów, więc klei się go cyjanoakrylem lub epoksydem. Polipropylen, polietylen i elastomery termoplastyczne mają niską energię powierzchniową i klej słabo je zwilża. Producenci klejów oferują do nich specjalne primery do klejów cyjanoakrylowych, z zastrzeżeniem, że nie nadają się do połączeń obciążonych na oddzieranie. Przy TPU sprawdzi się elastyczna odmiana CA lub klej kontaktowy, ale wytrzymałość trzeba zweryfikować na próbce.
Przygotowanie powierzchni i projekt spoiny
- Dopasowanie: powierzchnie powinny być równe i dobrze do siebie przylegać. Usuń resztki podpór, nitki i stopę słonia z krawędzi.
- Szlifowanie: lekko zmatowione powierzchnie trzymają klej lepiej. Po szlifowaniu usuń pył. Technikę opisuje poradnik o szlifowaniu i malowaniu wydruków.
- Odtłuszczenie: tłuszcz z palców, farba i resztki starego kleju osłabiają spoinę. Przetrzyj powierzchnie alkoholem izopropylowym i nie dotykaj ich palcami.
- Klejenie kapilarne: rzadki klej sam wnika w szczelinę, ale tylko między bardzo gładkimi powierzchniami. Linie warstw potrafią odprowadzić go w niepożądane miejsca.
Kształt spoiny zwykle ma większe znaczenie niż wybór kleju. Połączenie na zakładkę lub z zazębieniem zwiększa powierzchnię styku i wytrzymałość. Kołki, wpusty i pióra ustawiają części względem siebie i przejmują siły ścinające, na które klej CA jest najmniej odporny. Kołek potrzebuje luzu, żeby zmieścić się w gnieździe razem z warstwą kleju; jak go dobrać, opisuje poradnik o otworach, pasowaniach i luzach. Spoinę warto też ułożyć tak, by nie biegła wzdłuż linii warstw w miejscu największego zginania.
Zgrzewanie termiczne i długopis 3D
Zamiast kleju można stopić tworzywo na szwie. Długopis 3D lub grot lutownicy z drutem z tego samego filamentu wypełnia szczelinę tym samym materiałem, z którego jest część. Taka spoina nie wymaga doboru kleju i dobrze nadaje się do PETG, którego domowe rozpuszczalniki nie ruszają. Wymaga jednak wprawy: zbyt gorące narzędzie przebija cienką ściankę i deformuje okolice szwu. Szew po zgrzewaniu trzeba zwykle zeszlifować.
Trwałość spoiny zgrzewanej zależy od tego, jak głęboko stopiono obie krawędzie. Dlatego w częściach funkcjonalnych traktuj ją jak technikę warsztatową i sprawdzaj na próbce, a nie jak gwarantowane połączenie konstrukcyjne.
Jaki klej do jakiego materiału
| Materiał | Pierwszy wybór | Alternatywa | Uwagi |
|---|---|---|---|
| PLA | Klej cyjanoakrylowy | Epoksyd | Aktywator i klej na gorąco mogą odkształcić cienkie ścianki |
| PETG | Klej cyjanoakrylowy | Epoksyd, zgrzewanie | Nie reaguje na domowe rozpuszczalniki |
| ABS, ASA | Aceton (spawanie) | Klej cyjanoakrylowy, epoksyd | Nadmiar acetonu rozpuszcza ściankę |
| TPU | Elastyczny klej CA | Klej kontaktowy | Sztywny klej pęka przy zginaniu części |
| Nylon (PA) | Epoksyd | Klej cyjanoakrylowy | Sprawdź na próbce, wynik zależy od gatunku |
| PP, PE | CA z primerem | Klej na gorąco do poliolefin | Słabe na oddzieranie |
Tabela jest punktem wyjścia, a nie gwarancją. Mieszanki tego samego tworzywa różnią się dodatkami, więc ostateczną odpowiedź daje próba na odpadzie z tej samej szpuli.
Bezpieczeństwo przy klejeniu
- Wentylacja: opary kleju CA podrażniają oczy i nos, a u części osób po wielokrotnym kontakcie wywołują uczulenie. Rozpuszczalniki są łatwopalne i działają odurzająco. Pracuj przy otwartym oknie lub wyciągu, z dala od ognia.
- Rękawice: żywice epoksydowe i klej CA mogą podrażniać skórę, a skład dodatków różni się między produktami, więc sprawdź kartę charakterystyki. Pracuj w rękawicach nitrylowych. Do kleju CA nie zakładaj rękawic bawełnianych.
- Tkaniny: klej CA reaguje gwałtownie z bawełną i wełną, wydzielając ciepło, które może poparzyć skórę.
- Skóra i oczy: sklejone palce rozdziela się powoli, po umyciu ciepłą wodą z mydłem, bez szarpania. Klej w oku wymaga płukania letnią wodą przez około 15 minut i pomocy lekarza.