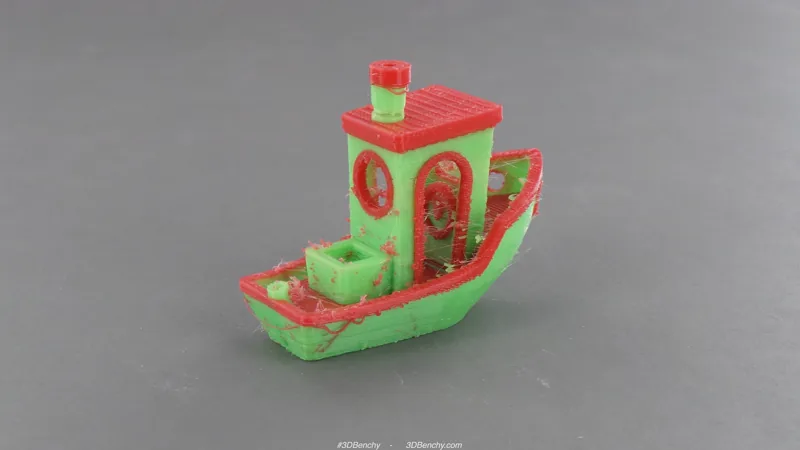
Trzy sposoby druku w wielu kolorach
Wszystkie metody sprowadzają się do tego, że w określonym momencie przez dyszę zaczyna płynąć inny filament. Różnią się tym, jak często ta zmiana może nastąpić i czy w jednej warstwie może być więcej niż jeden kolor.
- Zmiana filamentu na warstwie. W slicerze wybiera się warstwę, na której drukarka ma się zatrzymać. Po zatrzymaniu filament wymienia się na inny kolor i druk jest kontynuowany. Cała warstwa ma zawsze jeden kolor, więc efektem są poziome pasy: na przykład podstawa w jednym kolorze, a wypukły napis na górnej powierzchni w drugim.
- Automatyczna zmiana filamentu przy jednej dyszy. Przystawka podaje do jednej głowicy kilka filamentów i przełącza je według pliku. Kolory mogą się wtedy zmieniać wielokrotnie w obrębie jednej warstwy, ale każda zmiana wymaga wycofania jednego filamentu, załadowania drugiego i przepłukania dyszy.
- Wiele głowic. Drukarka z dwiema niezależnymi głowicami albo z wymiennymi narzędziami ma osobną dyszę dla każdego filamentu. Przepłukania jest znacznie mniej, bo materiały nie mieszają się w jednym hotendzie.
Krótkie omówienie systemów wielomateriałowych z perspektywy budowy maszyny znajdziesz w artykule budowa drukarki FDM. Tutaj skupiamy się na tym, co wybór metody oznacza dla modelu i dla zamawiającego.
Wieża czyszcząca i odpad materiału
Gdy przez jedną dyszę przechodzi kolejno kilka filamentów, w hotendzie zawsze zostaje trochę poprzedniego koloru. Gdyby drukarka od razu zaczęła drukować model, pierwsze centymetry nowej ścieżki miałyby mieszany odcień. Dlatego po każdej zmianie wytłacza pewną ilość materiału obok modelu, zwykle na wieży czyszczącej, czyli małej bryle drukowanej równolegle z częścią. Jej rozmiar zależy od liczby zmian koloru, a nie od wielkości modelu.
Ilość przepłukania zależy od pary kolorów. W przykładowych wartościach z poradnika jednego z producentów filamentów przejście z czarnego na biały wymaga kilkukrotnie więcej materiału niż przejście z białego na czarny, bo jasny kolor bardzo łatwo zabarwić. Systemy z wieloma głowicami potrzebują przepłukania znacznie mniej, a systemy z jedną dyszą generują odpad przy każdej zmianie.
Odpad da się ograniczyć. Slicer może przepłukać dyszę do wewnętrznego wypełnienia modelu, którego nie widać, albo do osobnego obiektu, którego kolor nie ma znaczenia. Dokumentacja slicera zaznacza jednak, że ciemny materiał wpuszczony w wypełnienie może prześwitywać przez jasne ścianki, więc przy takim ustawieniu dodaje się obrysów. W jednym z testów tej dokumentacji drukowanie wieży tylko na warstwach ze zmianą koloru skróciło całkowity czas druku o 3,16% i zmniejszyło ilość filamentu na wieży o 16,17%.
Wpływ na czas druku i cenę
W druku wielokolorowym płaci się nie za liczbę kolorów, tylko za liczbę zmian. Każda zmiana filamentu przy jednej dyszy to wycofanie i załadowanie materiału, przepłukanie oraz fragment wieży czyszczącej. Model, w którym kolor zmienia się na każdej warstwie, na przykład pionowy napis biegnący przez całą wysokość części, będzie wymagał setek zmian. Ten sam napis położony na górnej powierzchni wymaga ich zaledwie kilku.
Dlatego najtańszy wydruk wielokolorowy to taki, w którym kolory są ułożone w grubszych pasach lub w kilku górnych warstwach. Producent filamentów wskazuje też, że drukowanie kilku części na jednym stole zmniejsza odpad na sztukę, bo jedna wieża obsługuje wszystkie części jednocześnie. Składniki ceny wydruku opisuje cennik druku 3D.
Łączenie materiałów: co się spaja, a co nie
Kolory tego samego tworzywa, na przykład dwa odcienie PLA, zgrzewają się ze sobą tak samo jak warstwy jednego koloru. Różne tworzywa to inna sprawa. Dokumentacja producenta drukarek przy zwykłej zmianie koloru na warstwie zaleca używanie tego samego rodzaju filamentu, bo połączenie na przykład PLA z PETG najpewniej skończy się nieudanym wydrukiem. Różne materiały wymagają też innej temperatury dyszy i stołu.
Słabe spajanie PLA i PETG ma jednak praktyczne zastosowanie. Ponieważ te dwa tworzywa prawie się nie zgrzewają, jedno można wykorzystać jako warstwę styku podpory pod drugie. Testy przeprowadzone przez jednego z dystrybutorów pokazały, że PLA drukowane bezpośrednio na warstwie styku z PETG, bez zwykłej szczeliny, ma wyraźnie gładszą i dokładniejszą powierzchnię spodnią, a podpora łatwiej odchodzi; najlepiej działa to na płaskich nawisach. Dokumentacja producenta drukarek potwierdza, że kombinacja działa w obie strony. Więcej o samych podporach piszemy w artykule podpory w druku 3D.
Łączenie materiału sztywnego z elastycznym, takim jak TPU, pozwala uzyskać na przykład miękki chwyt lub uszczelkę na sztywnym korpusie, ale jest trudniejsze. Ta sama dokumentacja ostrzega, że sztywny filament drukowany na TPU może przesuwać elastyczne warstwy pod spodem, a temperatura stołu ustawiana według jednego z materiałów może pogorszyć przyczepność drugiego. Przyczepność każdej takiej pary trzeba sprawdzić na próbce.
Ograniczenia, o których warto wiedzieć
- Kolory najlepiej wybierać w obrębie jednego tworzywa. Wtedy temperatura, skurcz i spajanie są takie same, a granica kolorów nie jest słabym miejscem części.
- Granica między kolorami w jednej warstwie nie jest idealnie ostra. Przy jednej dyszy na powierzchni mogą zostać drobne zabarwienia z niedokładnego przepłukania, a przy kilku głowicach cienkie nitki z dyszy, która czeka na swoją kolej, jak na zdjęciu powyżej.
- Jasny kolor obok ciemnego jest wymagający: potrzebuje więcej przepłukania, a ciemne wypełnienie może prześwitywać przez cienką jasną ściankę.
- Kolor nie wpływa na kształt, ale wpływa na proces. Model w wielu kolorach drukuje się dłużej niż ten sam model w jednym kolorze.
- Druk wielokolorowy w FDM to kolory całych filamentów, a nie płynne przejścia jak w druku pełnokolorowym. Gradientów i fotografii nie da się odwzorować dokładnie.
Typowe zastosowania
Najczęściej kolor pełni funkcję informacyjną albo estetyczną. Kilka przykładów, w których druk wielokolorowy daje realną korzyść:
- Napisy i oznaczenia na obudowach, panelach i przyrządach: numer, nazwa, strzałka kierunku albo skala, które nie zetrą się jak naklejka, bo są częścią wydruku.
- Logo na gadżetach, breloczkach, tabliczkach i opakowaniach.
- Kodowanie kolorami w produkcji: przyrządy lub zaślepki w różnych kolorach dla różnych wariantów, które łatwo rozróżnić na stanowisku.
- Wielokolorowe modele, figurki, makiety i prototypy pokazujące wygląd produktu w docelowych barwach.
Jeśli kolory nie muszą być w jednej części, często prościej i taniej jest wydrukować kilka elementów, każdy w innym kolorze, i je złożyć. W Fabrix3D możesz zamówić zarówno druk w wielu kolorach, czyli różne części w różnych barwach, jak i druk wielokolorowy w jednym wydruku. Taki wydruk jest wyceniany indywidualnie: po przesłaniu modelu opisujesz kolory i elementy w zapytaniu. Opcja wielokolorowa nie obejmuje TPU. Przykłady zastosowań w modelarstwie i cosplayu opisuje poradnik Figurki, modelarstwo i cosplay z druku 3D.
Jak przygotować plik do druku wielokolorowego
Plik STL zawiera tylko kształt powierzchni, bez informacji o kolorze. Do druku wielokolorowego potrzebne jest więc wskazanie, który fragment ma jaki kolor. Najwygodniejszy jest format 3MF, który może zapisać regiony części przypisane do różnych materiałów i kilka obiektów w jednym pliku. Od 2025 roku 3MF jest normą ISO/IEC 25422. Porównanie formatów znajdziesz na stronie formaty plików i w poradniku STL czy STEP.
- Podziel model na osobne bryły, po jednej na kolor, i wyeksportuj je razem jako 3MF lub jako zestaw plików ustawionych we wspólnym układzie współrzędnych.
- Wypukłe napisy i logo zaprojektuj jako osobne bryły, które lekko wnikają w korpus, żeby na styku nie została szczelina.
- Unikaj bardzo drobnych wysp jednego koloru: każda z nich na każdej warstwie oznacza osobną zmianę filamentu.
- Opisz w uwagach do zamówienia, które obiekty mają jaki kolor, nawet jeśli plik zawiera przypisania.